
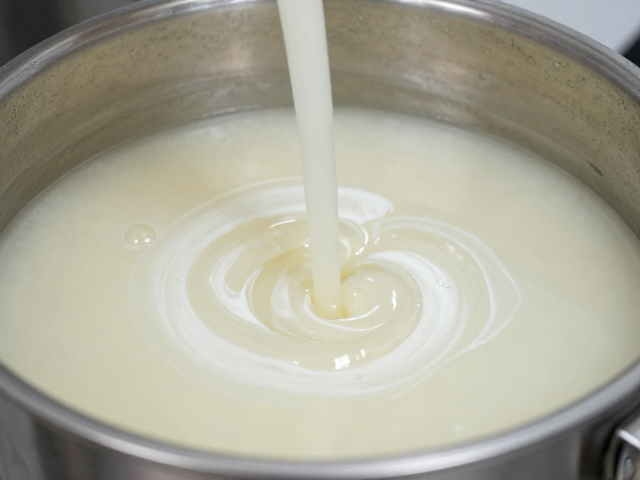
凝胶皂化流程中的熔融罐核心功能与热力学控制
在凝胶皂化工艺体系中,熔融罐承担着原料预热、熔融混合以及初步反应的关键角色,其设计结构直接决定了后续乳化与凝胶化的稳定性。工业标准的熔融罐通常采用夹套加热或盘管加热方式,内部配备锚式或桨式搅拌器,以确保高粘度油脂与碱液在升温过程中能够均匀受热,避免局部过热导致的有效成分降解或副反应发生。温度控制的精度是熔融阶段的核心指标,一般需将物料温度维持在60-85℃之间,这一区间有助于降低油脂粘度,提高分子流动性,从而为后续表面活性剂的加入创造理想的流变学环境。
熔融罐的材质选择需严格遵循耐腐蚀与耐高温的双重标准,通常选用316L不锈钢或经过特殊表面处理的碳钢材质,以应对强碱性环境及高温油脂的侵蚀。罐体内部需设置严密的温度传感器与自动控制系统,实时监测物料中心温度与壁面温度,防止因温差过大引发热应力损伤或物料结焦。在实际运行中,搅拌速率需根据物料粘度动态调整,初始低速搅拌用于混合,随着温度升高和粘度降低,可逐步提高转速以增强剪切效果,促进油脂与助熔剂的充分分散,为进入乳化工序提供均一的前驱体物料。
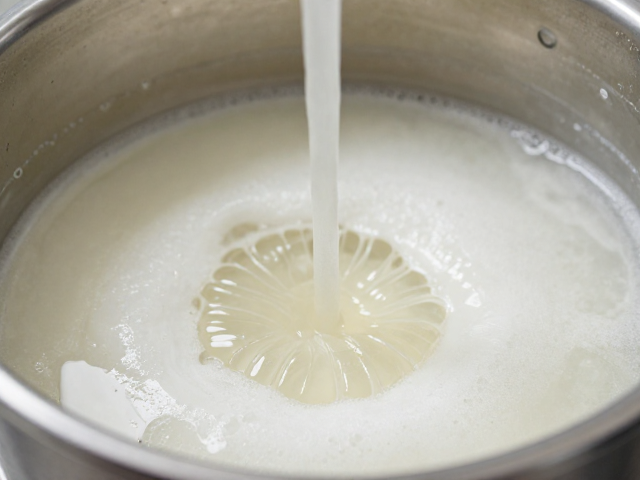
表面活性剂乳化工艺的界面行为与稳定性机制
表面活性剂在凝胶皂化体系中扮演着降低界面张力、促进油水混合的核心角色,其乳化效果取决于HLB值(亲水亲油平衡值)与配方中油脂极性的匹配程度。当表面活性剂加入熔融态油脂中时,分子链中的亲水基团与疏水基团会在油水界面定向排列,形成稳定的界面膜,防止分散相液滴在剪切作用下重新聚并。乳化过程通常在高剪切乳化机或均质机中完成,通过高速旋转产生的剪切力、湍流和空穴效应,将油相破碎为微米级甚至纳米级的液滴,均匀分散在水相或凝胶基质中。
乳化工艺的稳定性受多种因素影响,包括乳化温度、搅拌速度、表面活性剂添加顺序以及体系pH值。温度过高可能导致表面活性剂分解或界面膜强度降低,而温度过低则会增加粘度,阻碍液滴分散。在实际操作中,通常采用逐步升温并伴随高剪切搅拌的方式,确保表面活性剂充分润湿油脂表面。此外,乳化时间需经过严格验证,过短的时间会导致液滴粒径分布不均,过长则可能引起能耗增加或物料氧化。通过动态光散射仪等设备监测粒径分布,可实时评估乳化效果,确保凝胶产品具有细腻的质地和优异的物理稳定性。
工艺参数优化与质量控制指标
凝胶皂化流程中的关键工艺参数需通过实验数据进行精确标定,以确保产品批次间的一致性。熔融温度、乳化转速、均质压力以及冷却速率等参数共同影响着最终凝胶的微观结构和宏观性能。例如,均质压力通常控制在20-60 MPa之间,压力过高可能导致能耗激增且对设备磨损加剧,压力过低则无法获得足够小的粒径,影响凝胶的透明度和稳定性。冷却速率同样重要,快速冷却可能形成不规则晶体结构,而缓慢冷却有助于形成均匀的凝胶网络,提升产品的触变性和涂抹感。
质量控制环节需建立严密的检测标准,涵盖理化指标与感官指标。理化指标包括酸价、皂化值、游离碱含量、pH值以及重金属限度,这些参数需符合相关化学品安全标准及行业规范。感官指标则涉及凝胶的颜色、气味、粘度、稠度及分散均匀性。通过定期取样进行实验室分析,结合在线监测数据,可及时发现工艺偏差并进行调整。例如,游离碱含量过高可能提示中和不完全或原料比例误差,需立即调整碱液加入量;粘度异常则可能指向乳化不充分或温度控制失误,需检查搅拌系统运行状态。