
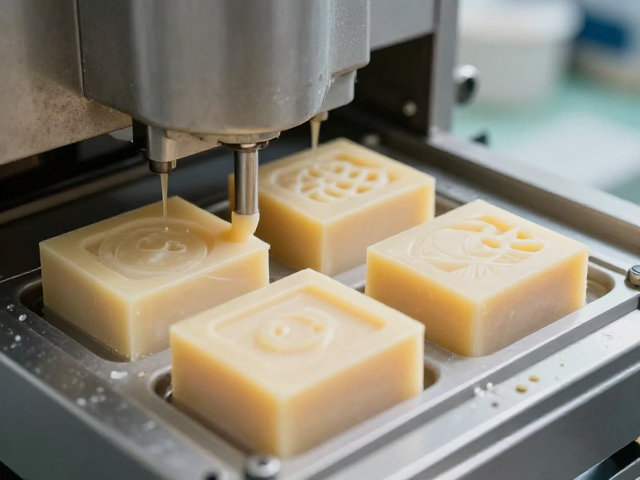
模具压皂工序的核心控制点与标准化流程
压皂工序是决定香皂密度、硬度及外观完整性的关键环节,其核心在于对压力值、保压时间及脱模时间的精确控制。在实际操作中,操作人员需确保压皂机液压系统稳定,压力通常需根据皂基配方中的脂肪酸含量及填充物比例进行微调,一般工业标准下,压制压力维持在20-50吨之间,具体数值需依据皂坯尺寸和模具孔径通过试产确定。过高的压力会导致皂体内部产生气孔或边缘崩裂,而压力不足则会引起皂体松散、易碎及表面粗糙。
模具的预热与清洁状况直接影响压皂的质量稳定性。每次开工前,必须检查模具型腔是否有残留皂屑或油污,并使用专用清洁剂进行擦拭,确保型腔内壁光滑无异物。部分高精度生产线要求模具保持在30-40摄氏度的恒温状态,以防止皂基因接触冷模具迅速冷却收缩,进而导致脱模困难或表面出现白斑。操作过程中,加料勺的取量必须标准化,通常采用定量勺或自动计量装置,确保每模加料量误差控制在±2克以内,这是保证后续切割和包装一致性的基础。
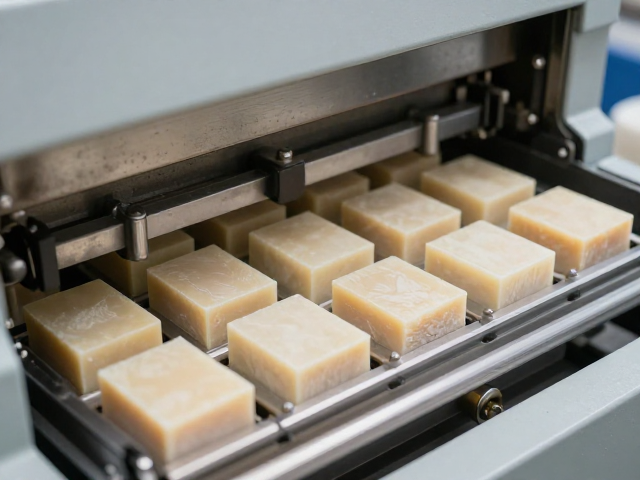
成型机日常操作规范与安全防护体系
成型机的启动与运行必须严格遵循设备说明书中的电气与机械操作指引。开机前,操作人员需确认急停按钮处于松开状态,防护门感应开关功能正常,并检查润滑油位是否在标准刻度线内。启动液压泵后,需观察压力表读数是否平稳,确认无异常震动或异响后方可进行空载试运行。运行过程中,严禁将身体任何部位伸入模具闭合区域,严禁在机器运转时调整模具位置或清理卡料,所有维护与清洁工作必须在设备完全停止并切断电源后进行。
设备停机与日常保养是维持成型机精度的重要环节。每日下班前,需清理模具表面的残留皂基,防止皂垢硬化后影响下一批次产品的尺寸精度。对于液压系统,需定期检查油管接头是否有渗漏现象,滤芯是否需要更换。每周需对模具导向柱进行清洁并涂抹少量防锈润滑脂,确保模具开合顺畅。若发现压力值波动较大或动作延迟,应立即停机报修,由专业技术人员检测液压阀组及传感器状态,严禁操作人员自行拆卸核心液压部件。
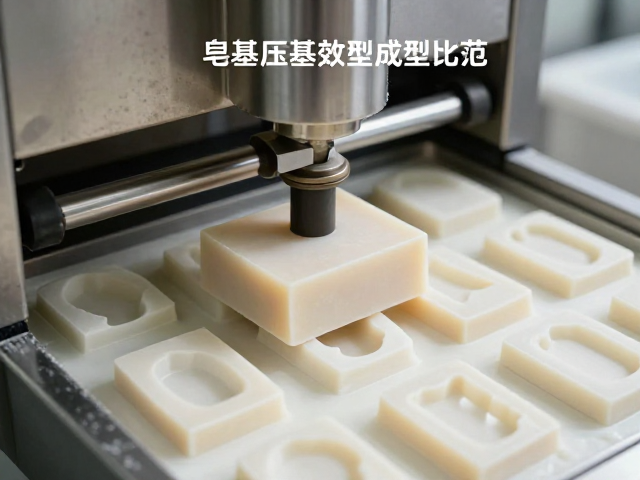
皂基配方特性对成型效果的影响机制
不同配方的皂基在成型过程中表现出显著的物理差异,主要受脂肪酸比例、甘油含量及水分活度的影响。高硬脂酸含量的皂基具有较高的结晶度,成型后硬度高但脆性较大,压皂时需适当降低压力并延长冷却时间,以避免脱模时断裂。相反,高油酸或高甘油含量的皂基质地较软,粘附性强,容易粘模,此类配方通常需要在模具内壁喷涂少量脱模剂,并采用较低的压制速度,以减少摩擦热导致的皂体变形。
水分含量是决定皂基成型稳定性的另一关键变量。水分过高会导致皂体在压制后表面发粘,难以定型,且容易在后续干燥过程中产生开裂;水分过低则使皂体过于疏松,压制成型后密度不足,容易掉渣。一般而言,皂基水分控制在12%-15%之间较为适宜。在实际生产中,若环境湿度较大,需适当延长皂坯在模具内的静置时间,让内部水分均匀分布,避免局部湿度差异导致的收缩不均。
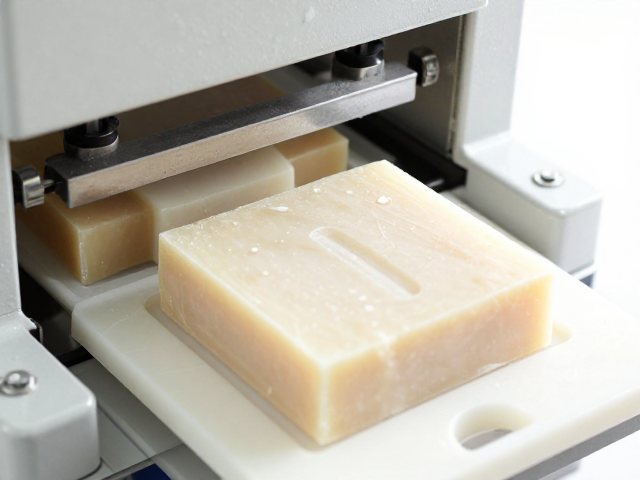
常见成型缺陷的成因分析与解决方案
压皂过程中最常见的缺陷包括表面凹坑、边缘缺角及内部空洞。表面凹坑通常由皂基中含有气泡或加料不均引起,解决方案是在压制前对皂基进行真空脱气处理,或优化加料方式,确保皂基均匀填充模具底部。边缘缺角多因模具导向柱磨损或压力分布不均导致,需定期检查模具平行度,校正压机上下模板的水平状态,必要时更换磨损严重的导向部件。
内部空洞和密度不均往往与压制速度过快有关。当压头下行速度过快,模具内的空气无法及时排出,会被包裹在皂基内部形成气穴。针对此问题,可采用分段式压制工艺,先以低速预压排出空气,再高速加压至预定值。此外,皂基温度过高也会导致空气溶解度增加,形成气泡,因此需严格控制皂基进入模具前的温度,通常建议保持在40-50摄氏度之间,具体需根据室温及皂基熔点进行动态调整。