
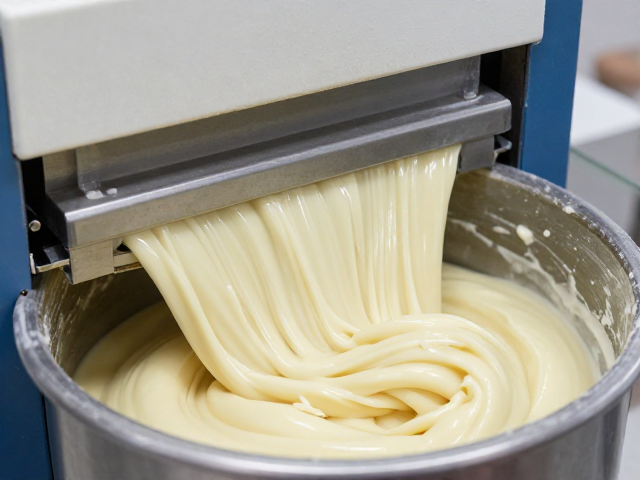
皂料预处理与模压机进料准备
在模压工艺启动前,皂基原料的状态直接决定了最终产品的成型质量与表面光洁度。传统的块状或颗粒状皂基若未经充分软化处理,直接进入模压机极易因受热不均导致内部产生气泡或外部硬化过快,形成肉眼可见的结团现象。因此,预处理阶段的核心在于通过物理粉碎与温控软化,使皂基达到均匀的半塑性状态。这一过程通常需要将固态皂基切割或破碎至指定粒径,随后置于恒温环境中进行回软,确保水分与油脂分布均匀,为后续挤出或注入提供稳定的物料基础。
为了获得最佳的成型效果,操作人员需严格控制预处理环境的温度与湿度。过高的温度会导致皂基表面融化粘连,形成难以分散的硬块;而过低的温度则会使皂基过于脆硬,增加粉碎能耗并产生大量粉尘。理想的预处理状态是皂料呈现松散、细腻的颗粒状或粉末状,且无可见硬芯。在实际生产场景中,通过筛网过滤去除过大颗粒和杂质,是确保模压机模具型腔不被堵塞、提升产品一致性的关键步骤。
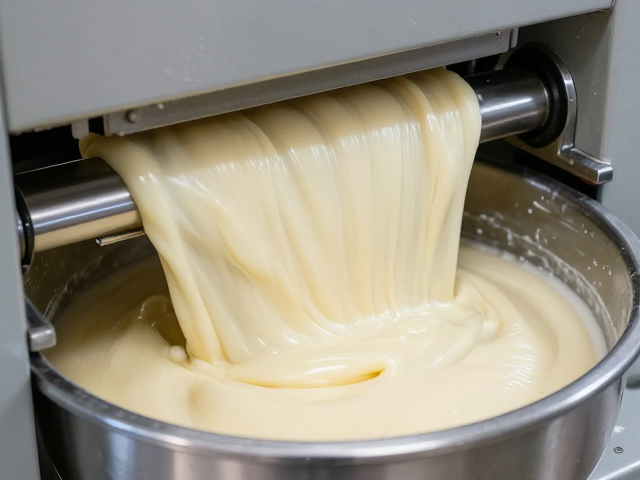
防结团揉碾工艺的核心参数
揉碾工序是消除皂料内部应力、防止结团的决定性环节。在此阶段,机械设备的转速、揉捻时间以及刮刀与转盘的间隙需要精确匹配。过快的转速会因离心力过大导致皂料甩离揉盘中心,造成受热不均;而转速过慢则无法提供足够的剪切力来打破皂料内部的分子链聚集。同时,揉碾时间的控制至关重要,时间不足会导致皂料内部仍存在未完全融合的硬块,时间过长则可能因摩擦生热导致皂料温度失控,引发油脂析出或质地变软塌陷。
温度监控是防结团揉碾中的另一项硬性指标。皂基中的脂肪酸成分对温度极为敏感,不同种类的皂基(如透明皂基、牛奶皂基等)其最佳揉碾温度区间存在差异。通常,操作时需配备高精度温度探头实时监测皂料中心温度,保持在皂基软化点以下但具备良好流动性的区间。此外,揉碾过程中间歇性的刮盘操作有助于将附着在转盘边缘及刮刀上的皂料重新卷入中心,确保每一部分皂料都能均匀接受剪切力和热量,从而彻底消除因局部过热或受力不均导致的微观结团结构。
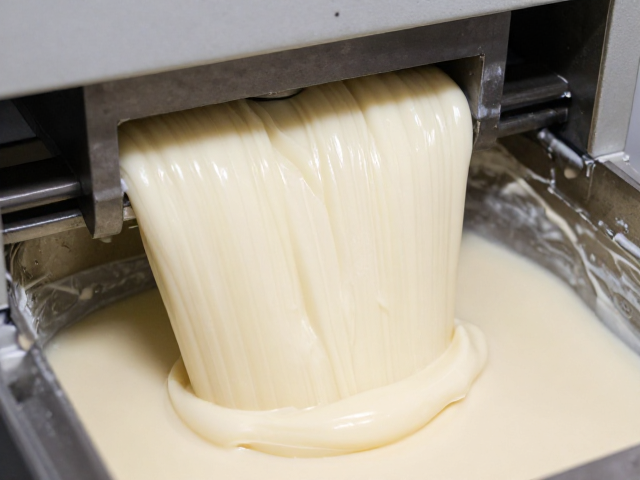
揉碾过程中的操作细节与异常处理
在实际操作中,加料方式对揉碾效果有着显著影响。一次性投入大量皂料会导致设备负载骤增,电机扭矩波动大,容易造成揉碾不均。推荐采用少量多次的加料策略,或者在设备运行初期以低速启动,待皂料初步分散后再逐步提升转速。同时,操作人员需密切观察皂料的色泽与质地变化,若发现皂料表面出现油光或粘性过大,应立即降低转速或暂停加热,通过延长冷却揉捻时间来恢复其结构稳定性。
当揉碾过程中出现轻微结团预兆时,需立即调整刮刀角度或清理转盘表面的残留物。某些高粘性皂基在揉碾后期可能会出现“抱团”现象,此时可短暂停止设备,人工辅助松散皂料后再继续运行。若结团严重,则需重新评估原料的回软时间或预处理粒径。记录每次异常现象对应的设备参数(如转速、温度、时间),有助于建立标准化的操作数据库,从而在后续生产中快速识别并纠正可能导致结团的变量,确保模压机进料口的物料始终保持均匀、松散且无硬块的状态。