
固态压型技术在批量采购中的成本优势解析
固态压型工艺通过粉末冶金或陶瓷成型技术,将原材料在高压环境下直接塑造为预定形状,这一过程显著减少了后续机械加工的材料损耗。在大规模生产场景中,原材料利用率通常可达到95%以上,相较于传统切削加工,材料浪费降低了近30%。这种高得料率直接压缩了单件产品的原料成本,尤其在面对高价值金属或复合材料时,成本节约效应更为明显。
批量采购模式下,固态压型能够实现标准化模具的快速切换与连续生产,大幅降低了单位产品的固定成本分摊。由于成型过程高度自动化,人工干预环节少,生产效率相较于手工或半自动浇注工艺提升了数倍。对于需要大量一致性零部件的行业,这种工艺确保了每一批次产品的尺寸精度和物理性能高度稳定,减少了因次品率波动带来的隐性成本,使整体供应链成本结构更加透明且可控。
连续浇注后切割工艺的核心逻辑与操作要点
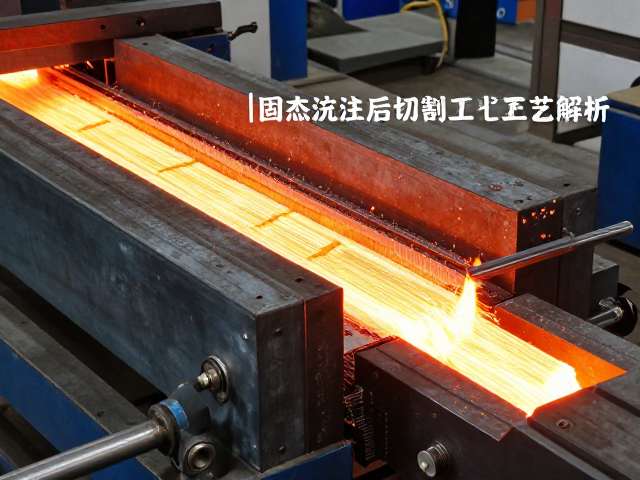
连续浇注工艺主要应用于液态或半固态材料的成型,其核心在于保持物料在流动状态下的均匀性,并通过模具约束形成预定截面。浇注过程中,温度控制与流速稳定是决定内部结构致密度的关键变量。一旦物料进入固化阶段,形成的长条状或板状半成品需进入切割工序,这一环节直接决定了最终产品的尺寸精度和表面质量。
切割工艺的选择需严格匹配材料特性。对于脆性较大的压型件,通常采用金刚石锯片进行干式切割,以减少热应力导致的裂纹;而对于韧性较好的材料,则可能采用线切割或精密铣削。切割时的进给速度、冷却液供给以及刀具磨损监测需建立严密的数据反馈机制。任何微小的参数偏差都可能导致切割面产生微裂纹或尺寸超差,进而影响后续组装或使用性能,因此工艺参数的稳定性是保障良率的核心。
工艺衔接中的质量控制与检测标准
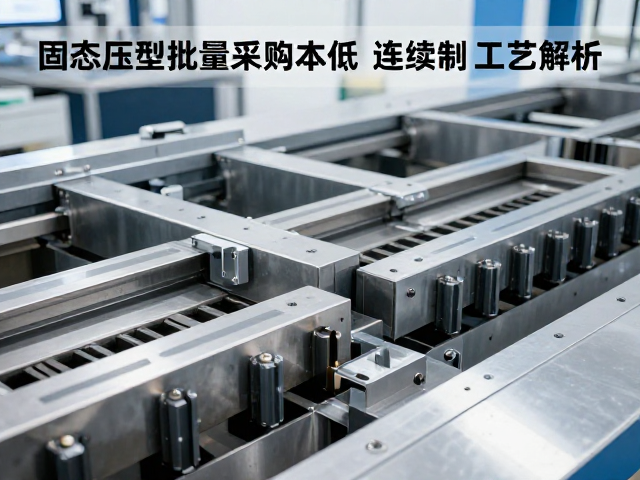
从压型到浇注再到切割,整个流程中的质量控制点分布在不同阶段。压型阶段需重点监测压力分布均匀性及脱模后的初始缺陷;浇注阶段关注气泡率及凝固收缩情况;切割阶段则聚焦于尺寸公差及表面完整性。现代生产线常引入在线视觉检测系统,对切割后的产品进行实时尺寸复核,确保每一件产品符合预设公差范围,通常高精度要求的零部件公差需控制在±0.05mm以内。
检测数据的实时采集与分析有助于快速定位工艺偏差源头。通过统计过程控制(SPC)工具,可以监控切割刀具的磨损趋势及浇注温度的波动情况,从而实施预防性维护。这种基于数据驱动的质量管理方式,避免了传统抽检模式可能遗漏的批量性缺陷,确保了从原材料入库到成品出库的全流程可追溯性,为大规模稳定供货提供了坚实的技术支撑。