
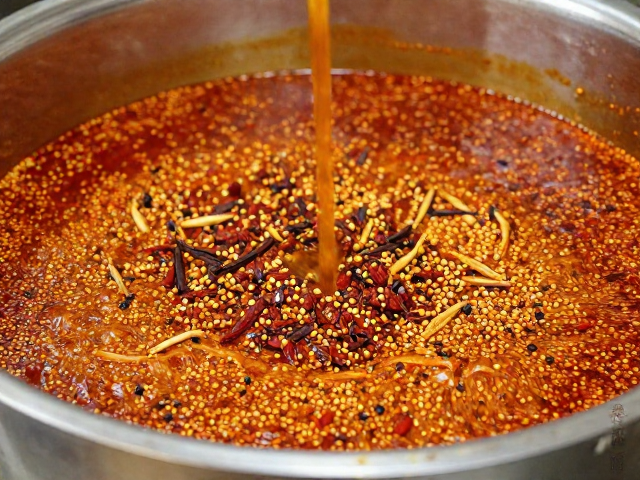
底料勾兑后的脱泡机理与关键控制点
底料在经过高温熬制与多种香辛料、功能性成分混合勾兑后,内部往往包裹着大量微小气泡,这些气泡若不及时排出,会直接导致后续成型过程中表面出现针孔、凹陷或内部结构疏松,严重影响成品的致密性与外观平整度。脱泡的核心逻辑在于降低料液粘度并利用重力或物理外力迫使气泡上浮逸出,这一过程对温度控制和搅拌节奏有着严密的物理要求。勾兑完成后的料体处于高粘度状态,分子间作用力强,气泡难以自然上升,因此必须通过精准的热力学调控来改变流体特性。
实际操作中,脱泡并非简单的静置等待,而是一套严密的工艺组合。首要步骤是将勾兑好的底料维持在特定的微沸或高温静置区间,通常建议在85℃-95℃之间进行恒温静置,这一温度段能显著降低油脂与胶体的粘度,同时避免水分过度蒸发导致料体过干。在此阶段,需配合低速逆时针搅拌,打破料体内部的涡流,使气泡能够顺畅聚集至液面。若搅拌速度过快,反而会卷入空气,增加脱泡难度;若温度过高超过95℃,可能导致挥发性香气成分流失以及底料表面结皮,阻碍气泡排出。
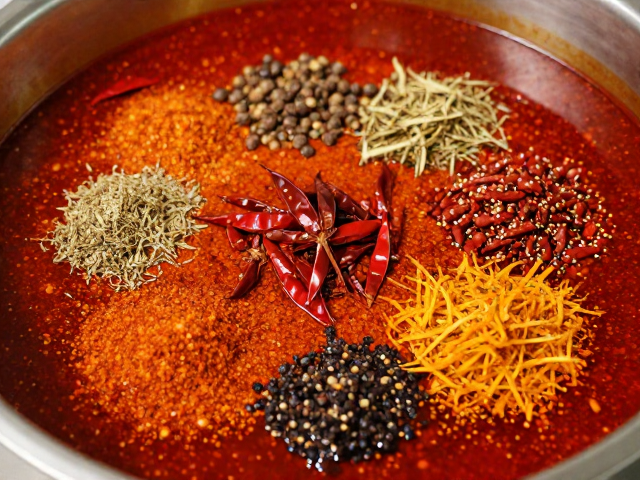
香料与功能成分对成型平整度的影响机制
香辛料与功能性成分(如胶体、增稠剂、乳化剂)的加入会显著改变底料的流变学特性,进而影响脱泡与成型的效果。不同来源的植物提取物含有复杂的多糖、蛋白质及纤维结构,这些大分子物质在受热后会形成网状结构,增加料体的内摩擦力。如果香料粉碎粒径不均,粗颗粒香料会作为气泡的成核点,阻碍气泡上浮,导致成型后表面粗糙不平。因此,香料的处理工艺直接决定了底料的最终质感,细粉状的香料虽易分散,但比表面积大,吸油率高,容易增加粘度,需通过更长的脱泡时间或更高的温度来平衡。
功能性成分的选择与添加顺序对脱泡成型具有决定性作用。例如,明胶、卡拉胶或黄原胶等胶体类物质,若在高温下直接投入未经预处理的底料中,极易形成“鱼眼”或局部高粘度团块,这些团块内部包裹的气泡极难排出。正确的工艺逻辑是先将胶体与少量油脂或冷水进行预糊化处理,形成均匀的浆液后再缓慢注入高温底料中,并持续搅拌直至完全融合。这种预处理步骤能确保胶体分子均匀分散,避免局部粘度异常,从而保证整体料体的流动性一致,为后续脱泡创造均一的物理环境,防止因粘度不均导致的成型缺陷。
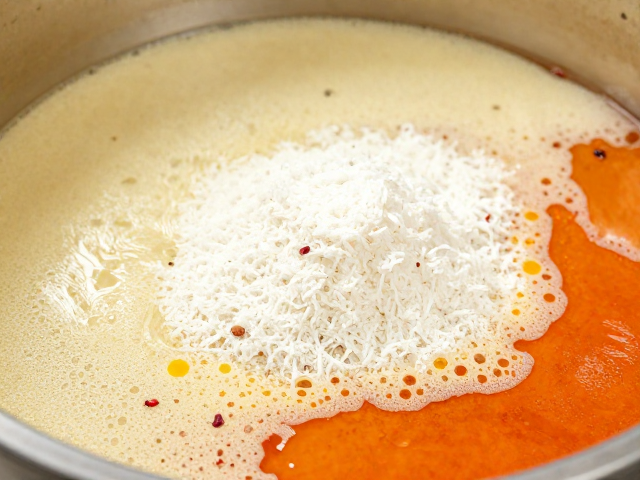
脱泡成型中的温度梯度与时间管理策略
温度梯度的控制在脱泡成型过程中起着至关重要的作用,理想的脱泡环境应遵循“高温降粘、中温排气、低温定型”的热力学过程。勾兑完成后,立即将底料温度提升至85℃以上,保持15-20分钟,利用高温降低粘度,此时气泡开始快速上浮。随后,在搅拌停止状态下,让料体缓慢降温至65℃-70℃,在此温度区间,料体粘度略有回升,气泡上浮阻力增大,但由于前期已大部分排出,剩余气泡多位于表面,可通过轻微刮除表面泡沫进一步净化。若跳过中温静置阶段直接降温,残留的微小气泡可能因粘度迅速增加而被锁定在料体内部,导致成型后出现气孔。
时间管理需根据底料的配方体积与容器深度进行动态调整,并非固定不变。对于大容量、深容器底料,由于静置脱泡主要依赖重力沉降,热传导效率较低,脱泡时间需适当延长,通常建议在85℃下静置30-45分钟,并每隔10分钟进行一次轻柔的撇沫操作。对于小批量或浅盘底料,热传导快,脱泡效率高,静置时间可缩短至15-20分钟。此外,环境湿度也会影响脱泡效果,高湿度环境下料体表面易凝结水珠,干扰气泡排出,建议在相对湿度控制在50%-60%的环境中进行操作,以确保料体表面张力稳定,气泡能顺利破裂逸出。
成型平整度的物理干预与表面处理工艺
在脱泡基本完成后,成型前的物理干预是确保表面平整的关键环节。此时需使用高精度温度计实时监测料体温度,确保在浇注前温度均匀一致,避免局部温差导致凝固速度不同,进而产生收缩纹或波浪纹。浇注过程中,应采用刮板或专用平整工具,以恒定速度从容器一端向另一端匀速刮平,刮板与料体表面保持微小夹角,利用刮板的物理压力进一步挤压残留的微小气泡,使其上浮。刮平动作需一次性完成,避免反复涂抹导致已排出的气泡再次卷入或破坏表面张力。
对于对平整度要求极高的底料产品,可在成型初期引入真空脱泡辅助工艺,或在浇注后放置于水平震动台进行低频震动。震动频率通常控制在20-30Hz,震动时间约30-60秒,通过机械振动破坏气泡表面的液膜稳定性,促使气泡合并后破裂。震动后需立即静置,避免震动停止瞬间料体惯性流动造成表面不平。此外,成型后的底料应置于无风、恒温环境中自然冷却定型,避免强制风冷导致表面快速结皮,内部应力不均引发翘曲或变形,确保底料在冷却过程中体积收缩均匀,最终获得平整、致密、无缺陷的成品形态。