
皂体压条不均的核心成因与物理机制分析
皂体在成型过程中出现的压条不均现象,通常源于浆料粘度波动与压条机压力分布的耦合效应。手工皂或工业香皂在冷却定型阶段,若内部温度梯度过大,会导致表层与芯部收缩率不一致,进而在切条或压条环节产生应力集中。这种物理层面的形变并非单一因素造成,而是浆料乳化稳定性、冷却速率以及机械模具平行度共同作用的结果。当浆料中脂肪酸与碱液反应生成的皂基结晶结构尚未完全稳定时,过快的压条速度会破坏晶体排列,使得皂体内部出现肉眼可见的密度差异,直接表现为切面粗糙或条状扭曲。
模具的几何精度与导向机构的磨损情况是决定压条均匀性的关键硬件指标。长期使用导致的老化部件,如导向杆间隙过大或压板平面度误差超过0.05毫米,会在高压注入浆料时引发偏载。这种机械误差会使得浆料在模具腔体内流动路径发生偏移,造成局部填充不足或过度挤压。此外,脱模剂的喷涂均匀度也会影响皂体与模具壁的摩擦力分布,若脱模剂堆积或涂抹不均,会增加脱模阻力,导致皂体在脱离模具瞬间发生撕裂或变形,最终形成外观上的压条不均瑕疵。
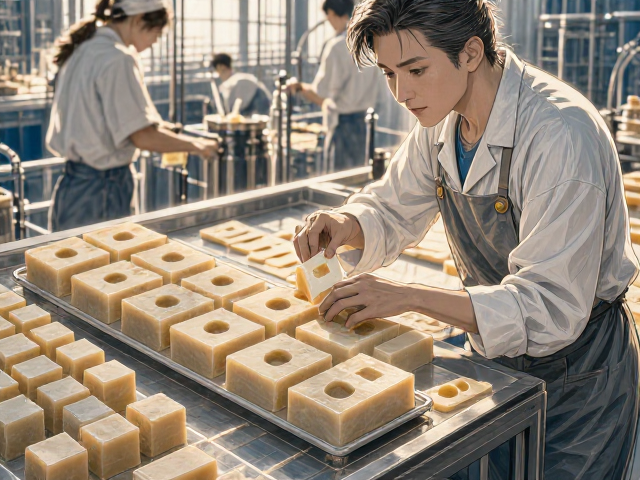
细化皂体工序中的关键控制参数优化
浆料制备阶段的均质处理是提升皂体均匀性的前置条件,需严格控制搅拌速度与温度曲线。采用行星式搅拌机时,剪切速率应维持在特定区间,以确保脂肪酸与碱液充分反应并形成稳定的胶体结构。冷却过程中,建议采用分段控温策略,初期快速降温以固定形状,后期缓慢降温以促进晶体均匀生长。通过监测浆料在模具内的凝固时间,可计算出最佳的脱模窗口期,避免因过早脱模导致皂体软化变形,或因过晚脱模导致内部应力无法释放。
切条与压条设备的参数设定需根据皂体硬度进行动态调整。对于硬度较高的皂体,压条压力可适当降低,并增加导向轮的润滑频率,以减少摩擦生热对皂体表面的影响。切刀的角度和锋利程度直接影响切面的平整度,建议使用高精度合金刀具,并设置自动磨刀程序以维持刀具性能。在压条过程中,引入压力传感器实时监测压板受力情况,通过PID控制器自动调节液压系统输出,确保每一条皂体受到的压力一致,从而从机械执行层面消除不均匀现象。
包装密封性检测的技术路径与标准制定
包装密封性检测是确保皂体产品在储存期间保持稳定性的关键环节,主要依赖负压衰减法与视觉检测技术。负压衰减法通过对包装内部抽真空并监测压力变化曲线,判断是否存在微小泄漏。该方法适用于软包装及硬盒包装,检测精度可达0.1 mbar,能有效识别因封口温度不足或包装材料瑕疵导致的漏气问题。视觉检测则通过高分辨率相机捕捉封口处的褶皱、异物或封口线断裂等缺陷,结合图像处理算法,实现在线实时筛选,确保每一件出厂产品的外观与密封质量符合标准。
检测过程中需建立严密的数据追溯体系,记录每次检测的压力阈值、环境温湿度及设备状态。通过长期数据积累,分析密封性缺陷的分布规律,识别生产过程中的异常波动。例如,若某时间段内密封不良率上升,需排查封口机加热元件的状态或包装材料批次的一致性。同时,引入加速老化试验,模拟不同温湿度环境下的包装稳定性,验证密封设计在实际使用场景中的可靠性,确保产品在货架期内的物理性质不受外界环境影响。
综合优化方案的实施与效果验证
将上述工序优化与检测技术整合,需构建闭环的质量控制流程。从浆料制备到成品包装,每个环节设置关键控制点,并通过统计过程控制(SPC)监控过程稳定性。实施初期,需对生产线进行全面校准,调整设备参数至最佳范围,并对操作人员进行标准化作业培训。通过小批量试产,收集压条均匀度及密封性数据,评估优化方案的效果。若发现特定环节仍存在波动,需深入分析根本原因,进行针对性改进。
长期来看,定期维护设备与持续改进工艺是保持生产稳定性的保障。建立设备预防性维护计划,定期更换磨损部件,确保机械精度。同时,关注新材料与新工艺的发展,适时引入更高效的均质设备或更灵敏的检测仪器。通过持续的数据分析与工艺迭代,逐步降低压条不均与密封性缺陷的发生率,提升产品整体质量一致性。这一过程需要跨部门协作,包括生产、质检、研发等团队的紧密配合,共同推动生产工艺的精细化升级。