
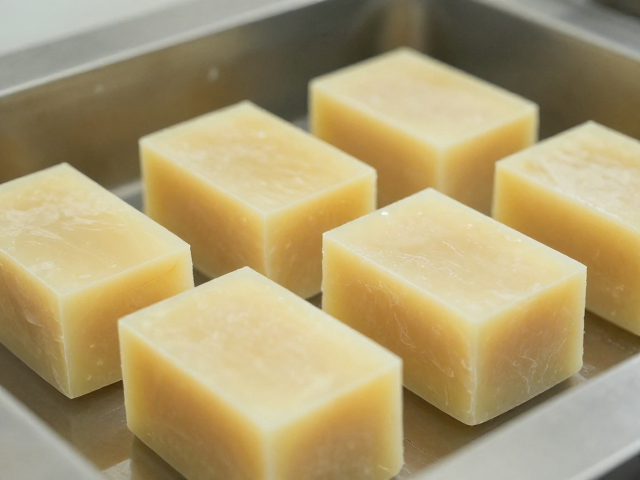
透光凝皂工序的物理化学机制
传统香皂在制作过程中,透光凝皂(或称熬煮后静置凝固)是决定最终产品形态的关键阶段。这一工序主要依赖于脂肪酸钠分子在冷却过程中的结晶排列。当高温皂化混合物被倒入模具并逐渐降温时,分子间的范德华力与氢键开始重新组合,形成有序的晶体结构。若环境温度波动剧烈或冷却速度不均,晶体生长会出现应力集中,导致皂体内部产生微裂纹或气泡,这是后续出现变色和变形的微观物理基础。
在此过程中,水分含量的控制起着主导作用。传统工艺中,皂基通常含有12%-15%的水分,这部分水分在凝皂初期通过表面蒸发散失。若工厂通风系统效率不足,局部湿度过高会延缓表面硬化,而内部仍处于高湿状态,这种内外干燥速率的差异会直接导致皂体收缩不均。一旦收缩力超过皂体自身的结构强度,宏观上便表现为边缘塌陷或整体扭曲,即俗称的“变形”现象。
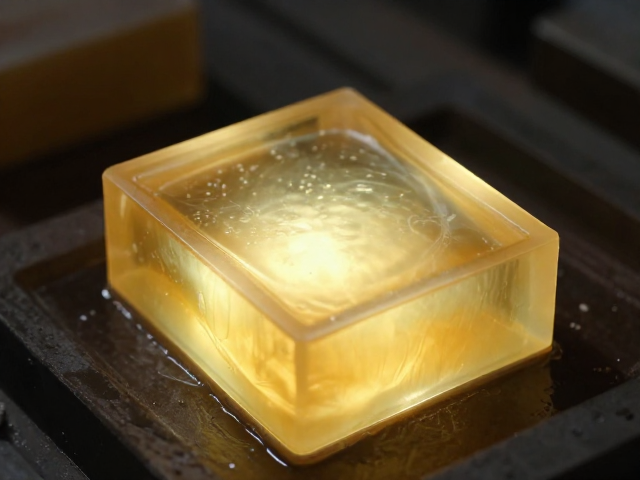
氧化反应与色素物质的迁移
变色问题往往源于皂体内部化学成分的不稳定。传统香皂常添加植物油脂或天然提取物,其中含有的不饱和脂肪酸在凝皂阶段若未完全隔绝氧气,易发生自动氧化反应。例如,大豆油或橄榄油中富含的亚油酸,在接触空气后会逐渐生成过氧化物,进而分解为醛、酮类小分子物质。这些物质多呈黄色或褐色,随着水分蒸发向皂体表面迁移,使得原本洁白的皂体逐渐泛黄,尤其在透光观察时,颜色深浅不一的斑块尤为明显。
此外,原料中天然存在的微量金属离子也是导致色变的隐形推手。工业级甘油或粗制脂肪酸中可能残留极少量的铁、铜离子,这些离子在碱性环境下会催化酚类物质的氧化聚合。即使含量低于百万分之一,长期静置凝皂过程中也会催化出色变反应。透光凝皂工序要求皂体具有一定的透明度以检测气泡,但光线照射本身也会加速某些光敏色素的分解,进一步加剧色泽的不均匀分布,使得成品在视觉上呈现出浑浊或斑驳的质感。
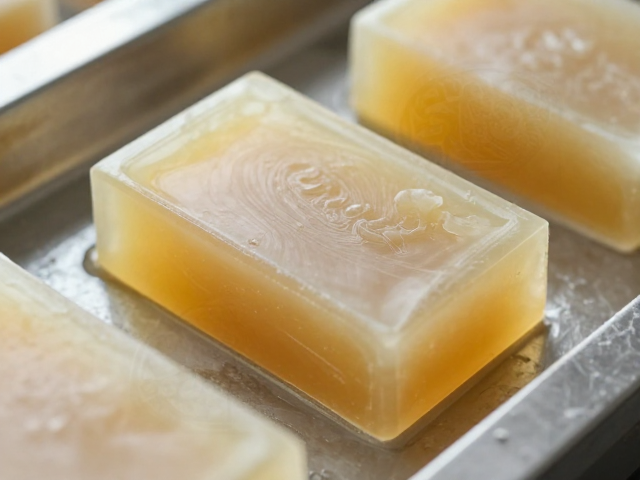
模具应力与脱模形变
模具的设计与材质直接影响凝皂后的几何稳定性。传统金属模具或木质模具在长期高温高湿环境下会发生微小的形变或热胀冷缩。当皂液注入后,在凝固收缩阶段,如果模具内壁与皂体之间的摩擦力过大,或者模具本身存在因使用磨损导致的不平整,皂体在收缩时会受到额外的侧向约束力。这种非均匀应力会导致皂体在脱模后无法保持原有的长方体或圆柱体形态,出现波浪状边缘或中心凹陷。
脱模时机也是关键变量。若凝皂时间不足,皂体内部尚未形成完整的晶体骨架,此时强行脱模,皂体无法抵抗自身重力及外部触碰,极易发生塑性变形。相反,若凝皂时间过长,皂体表面硬化过度,内部水分继续向外迁移产生的收缩应力无法通过形变释放,可能导致皂体内部结构松散,虽外观完整,但在后续切割或堆叠中容易碎裂或扭曲。这种因物理应力释放不当导致的变形,是传统工艺中难以通过肉眼立即察觉的隐性缺陷。
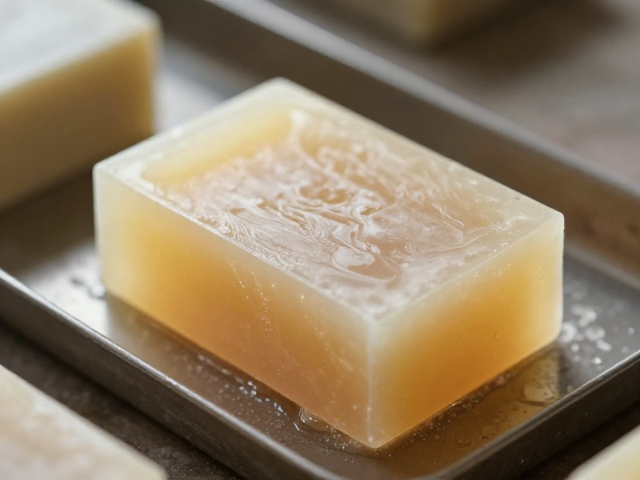
环境温湿度对结晶路径的影响
工厂车间的温湿度控制是透光凝皂工序中的核心环境变量。理想的生产环境通常要求温度保持在20-25摄氏度,相对湿度控制在60%-70%之间。当车间温度过低时,皂体表面迅速冷却形成硬壳,阻碍内部水分和热量的散发,导致内部形成空洞或分层;而温度过高则会导致凝固缓慢,皂体长时间处于半流体状态,容易因自重产生流淌或塌陷。这种热力学条件的失控,直接破坏了皂体均匀结晶的路径,使得透光观察时可见明显的浑浊带或密度不均区域。
湿度变化会显著影响皂体的表面张力与干燥速率。在高湿环境下,皂体表面水分难以蒸发,导致表面硬度不足,容易吸附空气中的尘埃或发生粘连,影响透光效果及表面光洁度。而在低湿干燥环境中,表面水分蒸发过快,可能引发“霜化”现象,即表面析出白色结晶物,这不仅破坏了皂体的透光均匀性,还改变了表面的化学组成,使得皂体在视觉上出现白斑或色差,进而影响整体美观与结构稳定性。