
冷却定型对皂体微观结构的影响机制
香皂在经过注模或切块后,内部仍保持着较高的温度和水分,此时皂基处于半固态的凝胶状,若直接进行后续处理,极易因应力释放不均导致变形或开裂。冷却定型的核心在于通过受控的低温环境,加速皂体内游离油脂与水分相的分离与固化,这一过程直接决定了最终产品的硬度、熔点以及表面光泽度。工业实践中,冷却室的温度通常设定在15℃至25℃之间,这一区间能平衡结晶速度与表面张力,避免因温度过低导致表面迅速结霜或内部应力过大,从而形成均匀致密的晶体结构。
皂体在冷却过程中发生的物理变化主要体现在晶体重排上。随着温度降低,脂肪酸钠分子逐渐排列整齐,形成更稳定的晶体网络,这种微观结构的致密化提升了皂体的机械强度。若冷却速率过快,晶体结构松散,成品容易出现质地粗糙、易碎且遇水易烂的现象;反之,若冷却时间不足,内部残留热量会导致皂体在储存期间持续收缩,引发尺寸不稳定或中心凹陷。因此,精确控制冷却曲线是确保皂体内部结构完整性的关键,这直接关系到产品在使用过程中的起泡性与耐用度。
恒温冷却环境的技术参数与设备要求
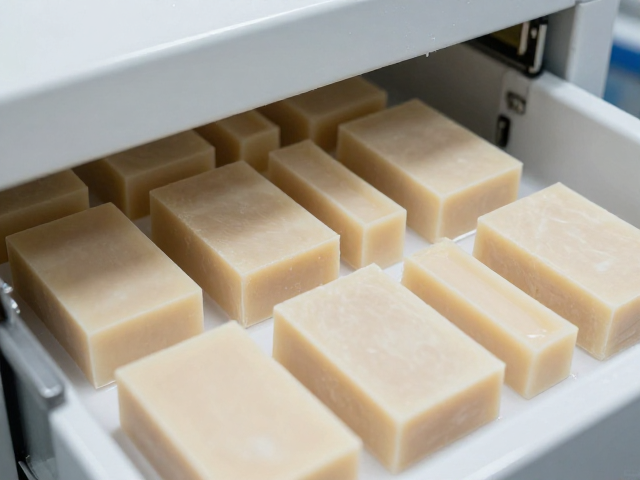
现代香皂生产线多采用强制风冷或夹层水冷式冷却隧道,以实现高效且均匀的降温效果。冷却设备的进风口风速需维持在3-5米/秒,以确保冷气能渗透至皂体堆垛的缝隙中,消除局部热点。冷却时间通常控制在2至4小时,具体时长需根据皂体的厚度、配方中的油脂种类(如椰子油比例较高时需延长冷却时间以稳定硬度)以及环境温度动态调整。设备内部需配备高精度温湿度传感器,实时监控环境数据,防止因湿度过高导致皂体表面吸湿发黏,或因湿度过低引发干燥开裂。
为了提升冷却效率,冷却室内的空气循环系统需设计为层流状态,避免湍流造成皂体表面温度不均。部分高端生产线采用分段冷却技术,第一段为快速降温区,迅速降低皂体核心温度;第二段为恒温定型区,让皂体在稳定温度下完成应力释放。冷却架的材质多选用食品级不锈钢或经过特殊防腐处理的铝合金,表面需保持光滑无死角,以减少细菌滋生风险并便于清洁维护。此外,冷却室的隔音与隔热性能也需符合车间整体规范,以维持稳定的生产环境,减少外界温度波动对工艺稳定性的干扰。
定型过程中的应力管理与防变形策略
香皂在注模和切割过程中会产生内应力,若在冷却过程中未能有效释放,成品在脱模或使用初期极易出现翘曲、扭曲等变形现象。为了缓解这一问题,皂体在进入冷却室前需经过短暂的静置阶段,让表面张力初步平衡。在冷却过程中,皂体应以松散堆叠的方式放置在透气性良好的托盘上,层与层之间保留适当间距,确保冷气能全方位接触皂体表面。对于大尺寸或特殊形状的香皂,可采用定制模具进行定型,通过模具的约束作用限制皂体的自由收缩,从而保持几何形状的规整。
针对高软脂配方(如高比例橄榄油或乳木果油)的香皂,其冷却定型难度相对较大,需特别注意控制冷却初期的降温速率,避免表面硬化过快而内部仍在收缩,导致“缩颈”或开裂。一种有效的策略是在冷却后期引入微幅震动或轻微扭转,帮助释放内部累积的应力,但需严格控制振幅与频率,以免破坏皂体结构。此外,冷却环境的相对湿度应保持在50%-60%之间,过高的湿度会增加皂体吸水性,降低硬度;过低的湿度则加速水分蒸发,导致皂体干裂。通过精确调控温湿度,可显著提升成品的外观平整度与尺寸稳定性。
冷却后处理与成品品质的一致性控制
冷却定型结束后的香皂需经过严格的感官检查与物理性能测试,以确认其符合质量标准。外观检查重点观察表面是否光滑、有无裂纹、气泡或变色现象,同时测量尺寸偏差,确保长宽高误差控制在±1mm以内。硬度测试通常使用硬度计进行,不同配方对应的硬度标准各异,一般手工皂硬度范围在200-400g/cm²,而工业香皂则可能在500g/cm²以上,具体数值需依据产品配方设定。水分含量也是关键指标,冷却定型后皂体水分通常需控制在12%-15%,过高会影响储存稳定性,过低则导致质地过硬、使用时刺激性增加。
为了提升成品品质的一致性,建议建立冷却工艺的数据库,记录每次生产的环境温度、湿度、冷却时长及成品检测结果,通过数据分析优化工艺参数。定期校准冷却设备的风速、温度传感器,确保设备运行状态稳定。对于季节性生产,需根据外界气温变化动态调整冷却参数,例如夏季适当降低冷却室设定温度,冬季则需延长冷却时间以补偿环境热量。通过精细化的过程控制与数据反馈,可有效减少批次间的质量波动,提升香皂产品的整体竞争力与市场接受度。