
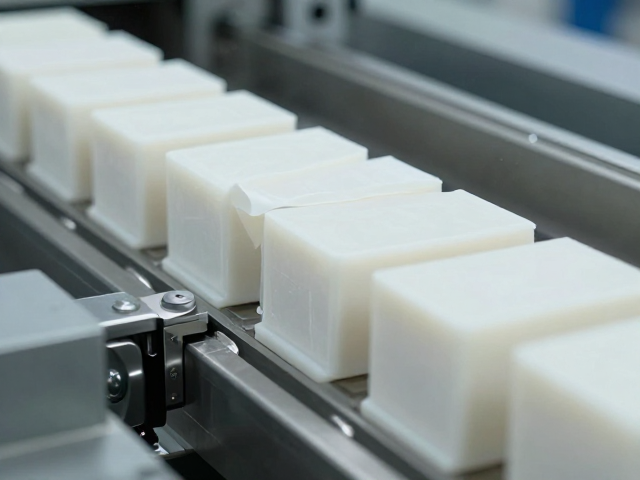
冷却隧道的热力学控制机制
模具压皂过程中的冷却隧道承担着快速固化皂基的关键职能,其核心在于通过受控的气流与温度梯度,消除内部热应力。工业标准的冷却隧道通常由不锈钢或镀锌钢板构建,内部配备多组高精度风扇与加热/冷却单元,确保气流能够均匀穿透皂体表面。这一过程并非简单的降温,而是需要精确计算热量散失速率,以防止因冷却过快导致皂体表面开裂或内部产生空洞。
气流的速度与温度设定直接决定了最终产品的物理稳定性。在实际运行中,隧道内部常保持微正压环境,以隔绝外部灰尘并维持气流方向的稳定性。皂体在隧道内停留的时间需根据皂基配方中的脂肪酸含量、水分比例以及环境温度进行动态调整。过长的停留时间会增加能耗并降低生产效率,而过短则会导致定型不良,因此在产线设计中,冷却隧道的长度与风速往往需要经过严密的流体力学模拟与实地测试来确定最佳参数区间。
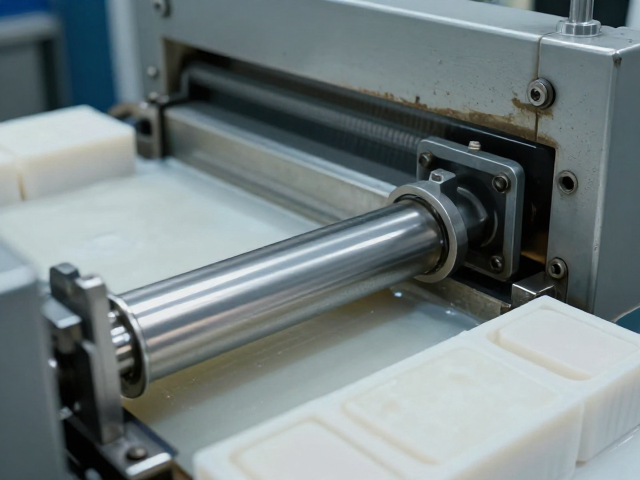
机械挤压成型的压力传导与结构优化
机械挤压成型是赋予皂体特定形状与密度的核心环节,主要依赖液压或气动系统产生的巨大压力,将软化的皂料通过模具口挤出。这一过程中的压力传导必须均匀,任何局部的压力缺失都可能导致皂体边缘缺损或密度不均。现代挤压成型机通常配备高精度的压力传感器,实时监测挤出过程中的压力波动,确保每一块肥皂在成型瞬间承受的力值保持一致,从而提升批次间的质量稳定性。
模具腔体的结构设计对挤压效果有着决定性影响,尤其是流道的平滑度与收缩率计算。为了防止皂料在挤出后发生回弹或变形,模具内壁通常经过特殊抛光处理,并采用耐磨合金材料以延长使用寿命。挤压头的几何形状需与最终产品尺寸匹配,同时考虑皂料在挤出后的松弛特性。在实际操作中,挤压速度与冷却速率必须紧密协同,若挤压速度过快而冷却跟不上,皂体表面可能出现粗糙或粘连现象,因此自动化控制系统会联动调整挤出螺杆转速与隧道风机功率,实现工艺的动态平衡。