
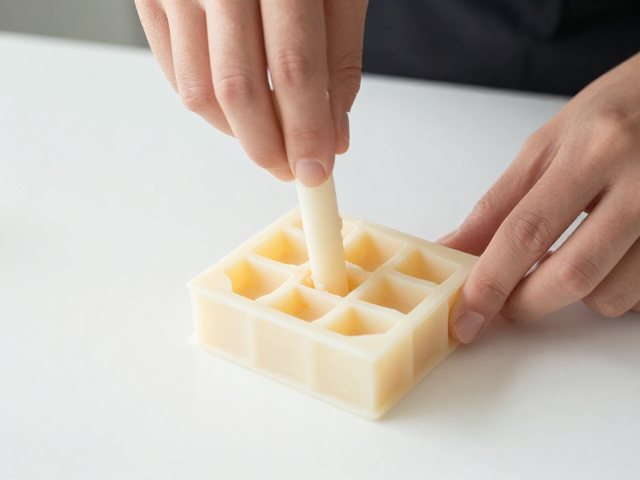
硅胶模具的选材与预处理逻辑
制作高颜值香皂或蜡烛的核心在于模具的脱模效果与细节还原度,目前市场上主流且安全性较高的材料为食品级铂金硅胶,其耐热性与抗撕裂性能远超传统乳胶模具。在正式灌注前,需确保模具内壁绝对清洁,使用温和的洗涤剂清洗后,务必用无绒布擦干或自然风干,任何残留的水分或油脂都会导致硅胶表面产生气泡或影响固化后的光泽度。若模具为全新状态,部分高粘度硅胶在初次使用前可用稀释的酒精轻轻擦拭以去除脱模剂残留,这一步骤能显著提升后续成品表面的细腻程度。
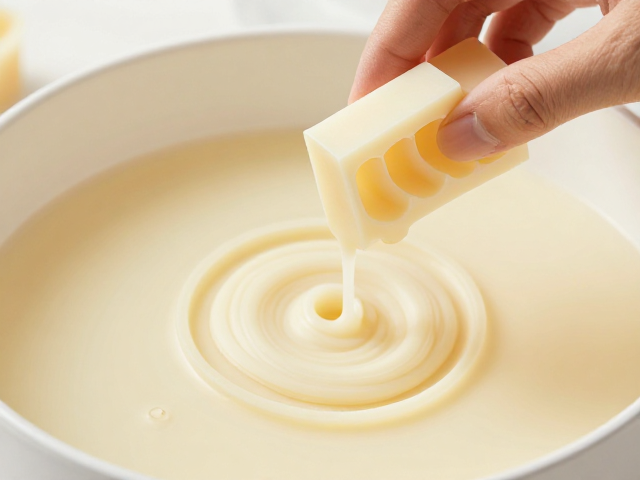
凝脂工序中的比例控制与搅拌技巧
手工凝脂(即硅胶混合与脱泡)是决定模具寿命与精度的关键工序,以常见的A/B组份硅胶为例,通常需严格遵循重量比例进行混合,而非简单的体积估算,建议使用精确到0.1克的电子秤进行称量,以确保交联反应的充分性。将A组份倒入容器后,加入B组份,使用搅拌棒以画“8”字形的方式缓慢且均匀地搅拌,整个过程需持续3至5分钟,期间需特别注意刮取容器底部及边缘未混合的胶体,避免局部固化不均导致模具发硬或发粘。搅拌过程中需极力避免剧烈搅动引入空气,若发现胶液中混入微小气泡,可静置片刻让气泡自然上浮排出。
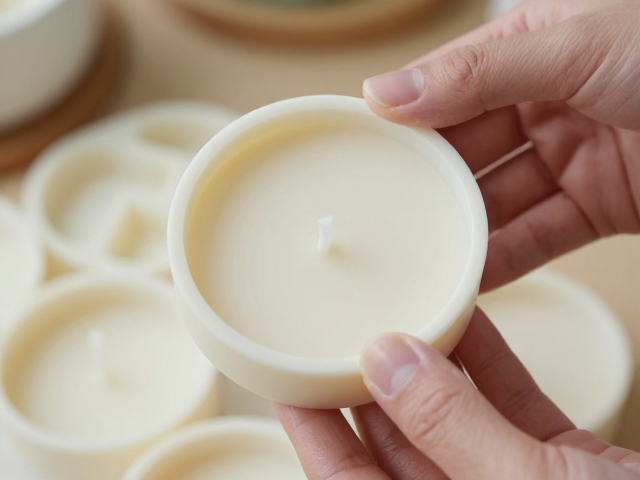
灌注成型与真空脱泡的实际操作
对于结构复杂或细节丰富的模具,灌注过程需分批次进行,先将少量混合好的硅胶注入模具的最精细部位,利用胶液自身的流动性填充死角,随后再缓慢倒入剩余胶液,直至覆盖整个模型。若条件允许,使用小型真空脱泡机进行处理是消除微观气泡的最有效手段,通常将混合好的硅胶置于真空舱内,抽至负压状态并保持3至5分钟,直至胶液中不再冒出气泡。若无专业脱泡设备,可将混合好的硅胶静置较长时间,或在灌注后轻轻敲击模具侧面,利用震动辅助气泡排出,但需注意震动幅度不可过大,以免破坏模具结构的稳定性。
固化环境与后期脱模处理
硅胶模具的固化过程受环境温度影响显著,理想的操作环境温度为20至25摄氏度,湿度控制在50%左右,高温会加速固化但可能导致表面发粘,低温则会延长固化时间并可能影响最终硬度。固化时间通常建议在24至48小时,期间严禁移动或触碰模具,以确保分子链充分交联。脱模时,切勿使用金属工具强行撬动,应从模具边缘轻轻剥离,利用硅胶的弹性特性使成品自然分离。对于高难度造型,可在脱模前用软毛刷轻轻扫去模具内部可能存在的微小杂质,确保香皂或蜡烛表面的完美呈现。