
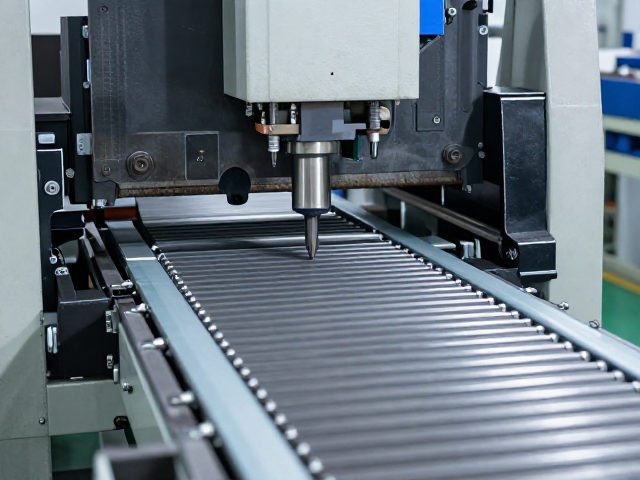
冲压定型工序的核心机制与精度控制
冲压定型是金属板材加工中决定产品最终几何形态的关键环节,其核心在于利用模具与压力机的配合,对材料施加超过其屈服强度的力,使其发生塑性变形。在大规模工业化生产环境中,这一过程高度依赖高吨位压力机与精密模具的协同作业。模具的型腔设计直接决定了零件的回弹特性与尺寸稳定性,因此现代生产线通常采用多工位连续冲压技术,通过一次或多次冲压动作完成复杂曲面的成型,以减少材料应力集中并提升结构强度。
为了确保定型后的零件符合严格的公差要求,工序中引入了严密的力控与位置反馈系统。高精度传感器实时监测滑块行程与冲压压力,一旦检测到异常波动,系统会自动调整或停机,防止模具损坏或产生废品。这种基于数据反馈的闭环控制,使得冲压过程不再依赖人工经验,而是转化为可量化、可复制的标准化作业流程,为后续工序提供了尺寸一致性极高的半成品基础。
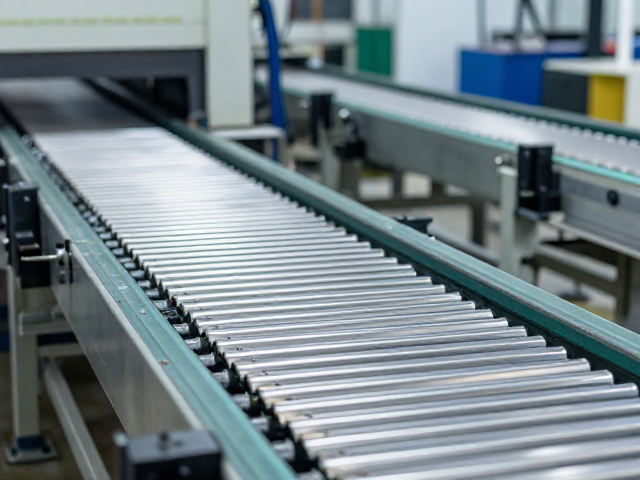
冷却传送带的热管理功能与结构特性
冲压过程中,模具与高速运动的金属板材接触会产生大量摩擦热,若热量无法及时散失,会导致模具温度升高,进而引发热膨胀,改变模具型腔尺寸,严重影响产品精度。冷却传送带在此环节扮演着关键的热管理角色,其表面通常采用具有优异导热性能的材料制成,内部集成循环冷却液通道,能够迅速带走板材表面及模具残留的热量。这种主动式冷却机制有效维持了模具温度的恒定,避免了因热变形导致的尺寸偏差。
在结构设计上,冷却传送带需具备极高的刚性与耐磨性,以应对重型冲压件在传送过程中的冲击与摩擦。常见的解决方案采用模块化网带或硬质合金板结构,既保证了散热效率,又提供了稳定的支撑平面。传送带的驱动系统通常配备变频调速功能,可根据生产节拍灵活调整运行速度,确保冲压节拍与冷却传输节奏完美匹配,从而实现连续不断的自动化生产流,减少因等待或停滞造成的产能浪费。
自动化集成方案的生产效率提升
将冲压定型与冷却传送带深度整合,构成了典型的连续流生产单元,这种自动化方案大幅提升了整体生产效率。通过工业机器人或自动机械臂进行上下料,取代了人工搬运,不仅降低了劳动强度,更消除了人为操作带来的误差。冲压机与传送带之间的信号联动实现了无缝对接,冲压完成的零件立即由传送带移走进入冷却区,同时模具快速复位准备下一次冲压,整个循环周期被压缩至极限,显著提升了单位时间的产出量。
此外,该自动化方案具备强大的扩展性与兼容性,能够适应不同规格产品的混线生产需求。通过更换模具和调整传送带参数,生产线可快速切换生产任务,满足多品种、小批量与大规模量产并存的市场需求。数据采集系统实时记录每道工序的生产参数与质量数据,形成完整的生产档案,为后续的工艺优化与故障预测提供坚实的数据支撑,使生产现场从经验驱动转向数据驱动。
质量控制体系与长期运行稳定性
在大规模工业化生产中,质量控制贯穿冲压定型与冷却传送的全过程。在线视觉检测系统可在传送带运行中对冲压件进行实时外观与尺寸检测,自动剔除变形、裂纹或尺寸超差的不合格品。冷却系统的稳定性直接影响着材料的热处理效果,通过监控冷却介质的温度、流量与压力,确保每一批次零件的热历史一致,从而保证产品力学性能的均匀性,减少因内应力释放导致的后期变形风险。
长期运行的稳定性依赖于严密的维护策略与备件管理。冷却传送带的轴承、链条及散热单元需定期进行润滑与检查,防止因磨损导致的精度下降或停机故障。冲压模具的磨损监测同样重要,通过跟踪冲压次数与表面状态,实施预防性维护,避免突发性故障导致的生产中断。这种基于状态监测的维护模式,最大限度地提高了设备综合效率(OEE),确保生产线在长时间高负荷运行下依然保持高精度与高稳定性。