
切皂机模具压力对成品质量的影响机制
切皂机在运行过程中,模具内部的压力分布直接决定了皂体内部的致密度与表面光洁度。当压力设置不当,过高的压强会导致皂体内部产生微裂纹,尤其在含有高比例精油或特殊添加物的配方中,这种结构性损伤会加速皂体开裂或变形。相反,压力不足则会使皂体边缘松散,切割面粗糙,甚至出现粘刀现象,严重影响后续包装及用户体验。
优化模具压力的核心在于平衡切割刀片的切入速度与模腔的支撑力。不同硬度的皂基对压力的响应存在显著差异,硬质皂基需要更高的瞬时压力以确保切口平整,而软质或高油配方则需要降低压力并配合更快的切割频率,以防止皂体因受力不均而发生挤压变形。通过调整液压系统或机械连杆的行程,可以精确控制每一刀的压力峰值,从而提升整体良品率。
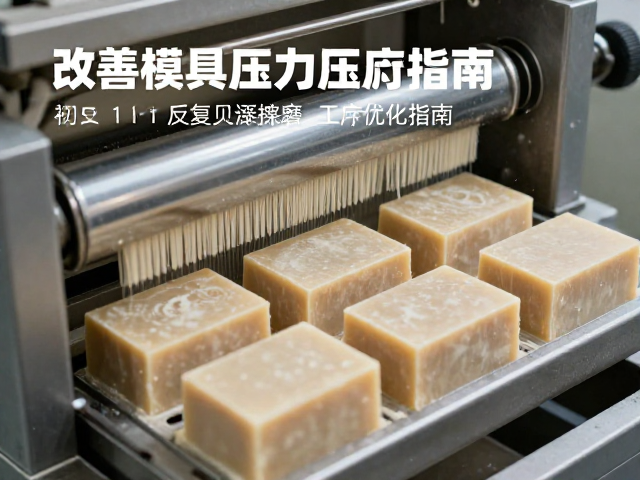
反复碾磨工序对皂体结构的重塑作用
反复碾磨是提升皂体均匀性的关键步骤,它通过物理挤压消除原料混合时的气泡与颗粒不均。在碾磨过程中,皂料经历剪切、挤压和折叠的多重力学作用,使得油脂与碱液的反应产物分布更加均匀。这一过程不仅提升了皂体的细腻度,还能有效改善皂体的持水性,使其在使用过程中泡沫更加绵密持久。
然而,碾磨次数与时间的控制需要严格遵循工艺规范。过度的碾磨会导致皂体温度升高,加速皂化反应,可能引起皂体变硬或色泽改变;而碾磨不足则无法消除内部应力,导致皂体在静置过程中出现收缩或开裂。实际操作中,通常建议根据皂基的粘度变化,分阶段调整碾磨辊的间距和转速,确保皂体达到理想的延展性和塑性状态。
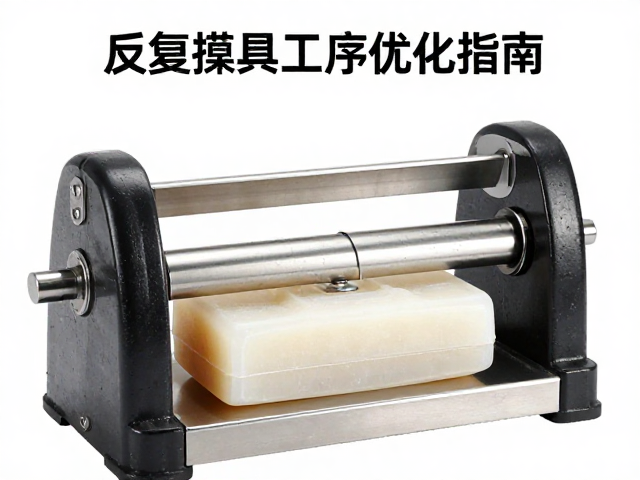
模具压力与碾磨工序的协同优化策略
将模具压力调整与碾磨工序相结合,能够显著改善切皂机的整体作业效率。在碾磨完成后,皂体进入模具定型阶段,此时模具压力的释放曲线应与皂体的冷却收缩曲线相匹配。通过预置压力补偿机制,可以在皂体冷却收缩时自动微调模具间隙,避免因体积变化导致的脱模困难或表面凹陷。
具体操作中,可建立压力-时间-温度的数据映射关系。例如,在夏季高温环境下,皂体冷却速度快,模具压力需设置稍高以提供足够的定型支撑;而在冬季低温环境下,则可适当降低压力,防止皂体过脆导致切割边缘破碎。通过记录不同批次皂体在特定压力参数下的切割效果,逐步形成标准化的操作参数库,减少人为经验判断带来的误差。
日常维护与参数校准对稳定性保障
模具压力的稳定性依赖于切皂机关键部件的定期维护。刀片磨损、液压管路泄漏或传感器漂移均会导致压力输出波动,进而影响切割质量。因此,建立周度校准机制至关重要,需定期检测刀片的锋利程度及模具平面的平行度,确保切割过程中受力均匀。
此外,压力传感器的零点校准与量程验证是保证数据准确性的基础。在每次更换不同配方或调整生产规格前,应进行空载测试,观察压力表的响应情况,确认无迟滞或异常波动。通过标准化维护流程,延长设备使用寿命,同时确保每一批次产品的切割质量保持一致,降低因设备因素导致的次品率。