
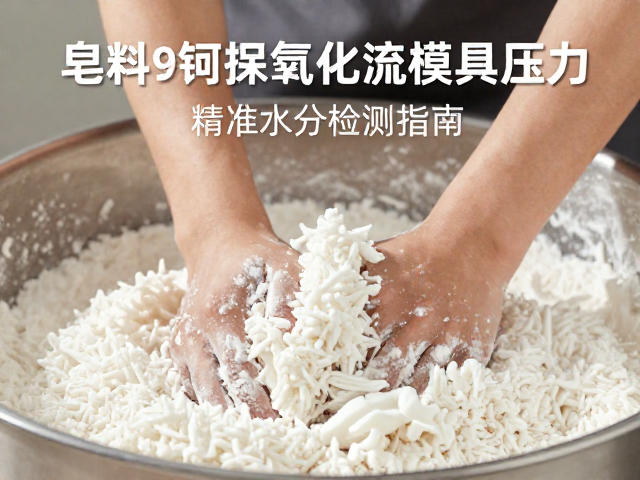
皂料揉碾流程优化的核心逻辑
皂化反应过程中的揉碾环节直接决定了最终产品的物理形态与化学稳定性,传统的粗放式操作往往导致内部结构不均。优化这一流程的核心在于控制剪切力与温度的平衡,通过调整揉碾机的转速与时间,使油脂与碱液充分乳化,形成细腻且无颗粒感的皂体。这种物理结构的改善是后续成型质量的基础,能够有效减少因内部应力不均导致的开裂或变形现象。
在实际生产环境中,揉碾程度的不足会导致皂体过于松散,而过度揉碾则可能引起温度过高,加速皂化反应甚至导致油脂分离。因此,建立标准化的揉碾参数表至关重要。操作人员需依据不同油脂配方(如橄榄油、椰子油比例)设定特定的揉碾时长与转速区间,确保皂体达到理想的“Trace”状态,即皂液呈现类似浓稠酱汁的质地,这是保证后续模具填充均匀的关键前置条件。
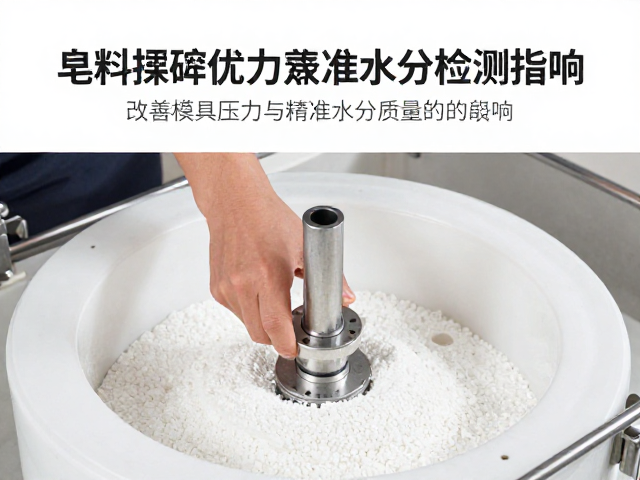
模具压力对成型质量的影响机制
模具压力的大小直接影响皂体内部的致密程度与表面光洁度。压力过低会导致皂体内部存在微小气泡或空隙,不仅影响外观美感,还会降低产品的耐用性,使其在使用过程中容易碎裂。相反,过高的压力可能破坏皂体原有的晶体结构,导致表面出现裂纹或脱模困难。因此,精准控制压模机的吨位和加压时间是提升成品率的重要环节。
不同形态与尺寸的模具需要匹配不同的压力参数。例如,大型厚皂块需要更长的加压时间以确保内部压实,而小型装饰皂则需快速低压成型以保留表面纹理。建议在生产前进行小批量测试,观察脱模后的边缘整齐度与中心硬度,以此反向调整压力设置。通过记录不同批次的数据,逐步建立针对特定模具的压力数据库,从而实现从经验驱动向数据驱动的生产模式转变。
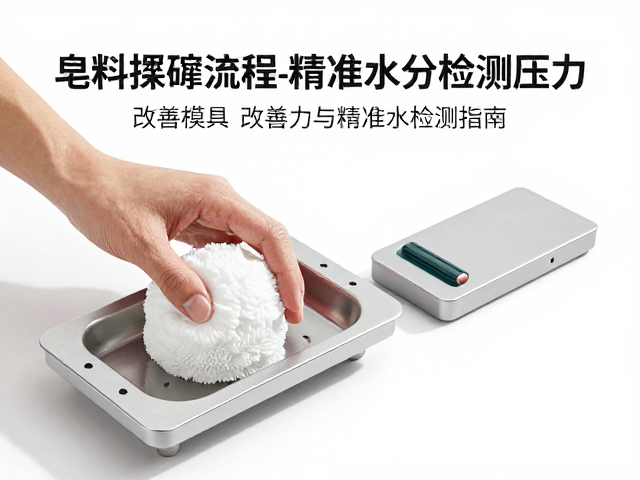
精准水分检测的技术要点与执行
水分含量是决定皂料保质期与使用体验的关键指标,传统的手捏判断法存在较大主观误差。引入高精度水分检测仪或采用卡尔·费休法进行定量分析,能显著提升检测的准确性。检测应在揉碾结束后、入模前进行,此时皂体状态相对稳定,数据更具参考价值。一般手工皂的水分控制范围建议在12%-15%之间,过高易导致皂体软烂,过低则可能使皂体过硬且易裂。
为了获得真实可靠的水分数据,采样需具有代表性。应从揉碾桶的不同位置(上、中、下)多点取样混合后进行检测,避免局部干湿不均造成的误判。同时,检测仪器需定期校准,确保在规定的温湿度环境下运行。通过实时监控水分变化,操作人员可以及时调整后续步骤中的加水或蒸发时间,从而稳定产品质量,减少因水分波动导致的次品率。
流程整合与标准化作业规范
将揉碾优化、压力控制与水分检测串联为标准化作业程序(SOP),是提升整体生产效率的有效途径。每一道工序的完成标准应明确量化,例如揉碾时间精确到分钟,压力值精确到千牛,水分含量精确到百分比。操作人员需经过严格培训,严格遵循SOP执行,减少人为操作带来的变异性。通过建立详细的生产日志,记录每批次的关键参数,便于后续追溯与分析。
定期回顾生产数据,对比不同参数下的成品质量,有助于持续改进工艺流程。例如,分析某类高油分皂料在不同揉碾时间下的水分保持情况,从而优化该配方的揉碾策略。通过这种闭环反馈机制,逐步完善生产体系,使每一块肥皂都符合既定的质量标准。持续的数据积累与流程微调,是实现高品质、高稳定性生产的必经之路。