
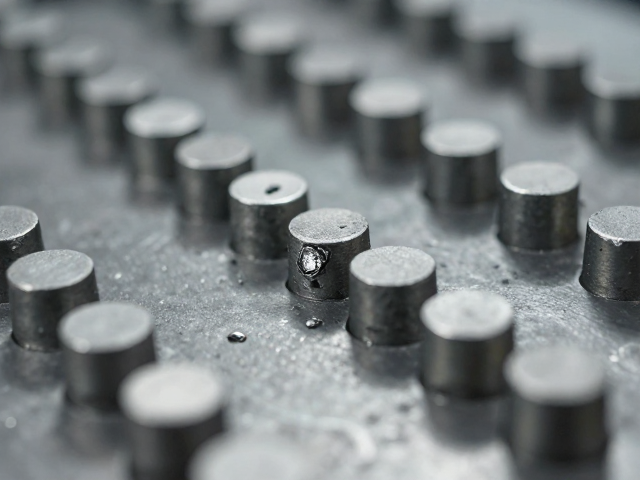
手工模压成型缺陷的常见类型与视觉特征
在固态压型工序中,手工模压成型虽然具备灵活应对复杂结构的优势,但人为操作的不稳定性极易在制品表面及内部结构中诱发多种缺陷。最常见的视觉缺陷表现为表面麻点与气泡,这通常源于粉料中混入的空气或挥发物在加压过程中未能完全排出。当压坯密度不均时,局部区域会出现颜色深浅不一的“色差”现象,这往往指示着力场分布不均或模具与粉料接触界面的摩擦系数异常。此外,边缘缺损和裂纹也是高频出现的质量问题,特别是在脱模阶段,若顶出力度控制不当或模具导向配合间隙过大,制品棱角处极易发生崩边或微裂纹,这些缺陷在后续烧结过程中可能扩展为结构性断裂。
识别这些缺陷需要结合严密的目视检查与简单的物理测试。检查人员在观察时应重点关注压坯的几何尺寸稳定性以及表面光洁度,利用标准光源下的漫反射特征来判断表面缺陷的深度与范围。对于内部致密性问题,可通过敲击听音法初步判断,声音清脆通常对应致密度良好,而声音沉闷则暗示内部存在疏松或分层。值得注意的是,手工操作中的力度波动会导致压坯厚度偏差,使用千分尺进行多点测量是验证成型一致性的有效手段,这种基础但关键的数据采集能直接反映模具定位精度与操作人员的手法稳定性。
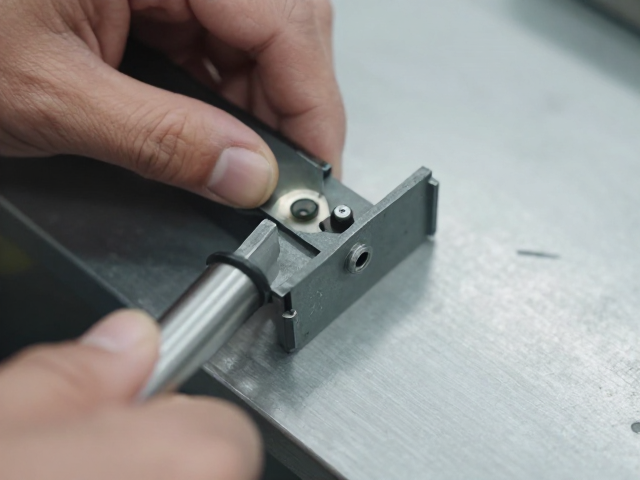
成型缺陷的成因分析与工艺参数调整
手工模压缺陷的产生往往与粉料特性、模具状态及操作手法三者的耦合效应有关。粉料的粒度分布、流动性及含水量直接影响其在模具内的填充效果,若粉料颗粒级配不合理,粗颗粒易形成架桥现象,导致局部缺料,而细粉过多则可能因内摩擦增大导致脱模困难。模具方面,模腔表面的磨损、拉毛或润滑剂涂抹不均会显著增加脱模阻力,进而引发制品表面划伤或尺寸超差。操作手法上,加粉量的均匀性、预压与终压的压力曲线控制以及脱模时的垂直度保持,是决定压坯质量的核心变量,任何一环的疏忽都可能直接导致产品报废。
针对上述成因,工艺参数的精细化调整是提升良品率的关键路径。在粉料准备阶段,需严格控制含水率在特定范围内,通常通过烘干试验确定最佳水分区间,以平衡流动性与结合力。模具维护需建立严格的清洁与保养规程,定期使用专用研磨膏处理模腔表面,确保其光洁度符合工艺要求,同时检查导柱、导套的配合间隙,消除因机械磨损导致的定位误差。在操作环节,推行标准化的加粉与压实动作,采用定量加粉工具减少人为误差,并在加压过程中保持压力施加的平稳与垂直,避免偏载。对于易产生裂纹的材料,可引入多级加压策略,先轻压排气,再逐步增加压力至目标值,以释放内部应力。
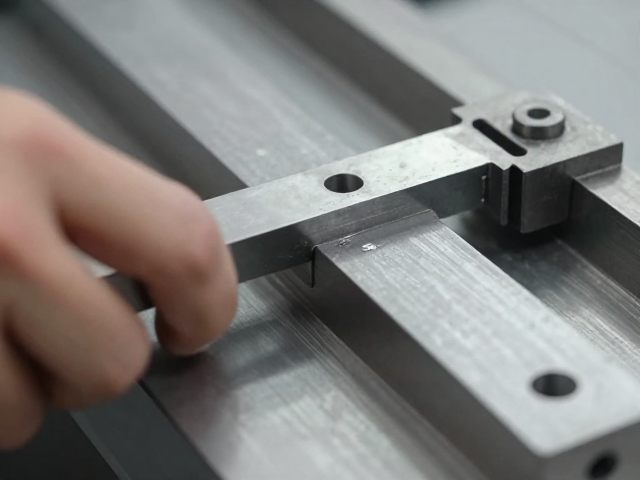
缺陷修复技巧与质量控制措施
面对已产生的成型缺陷,修复工作需根据缺陷类型与严重程度采取差异化策略。对于表面轻微的麻点或划痕,在烧结前可通过精细打磨进行修正,但需严格控制打磨深度,避免改变压坯的关键尺寸公差,打磨后需彻底清除残留粉尘,防止污染烧结炉膛。若缺陷表现为边缘轻微缺损,在允许公差范围内,可使用同种原料配制的修补料进行填补,修补后需重新施加低压压实,确保修补区与基体结合紧密。然而,对于内部存在明显分层、严重裂纹或密度严重不均的压坯,通常不具备修复价值,强行修复难以保证最终产品的性能一致性,此类情况应坚决执行报废处理,以规避潜在的质量风险。
建立完善的质量控制体系是减少缺陷发生、提升整体工序稳定性的长效机制。引入统计过程控制(SPC)方法,对关键成型参数如压力值、保压时间、加粉量等进行实时监控与数据分析,通过趋势图识别工艺波动,提前采取纠正措施。推行操作人员的技能认证与定期培训制度,强化标准作业程序(SOP)的执行力度,确保每位操作人员严格遵循既定规范。同时,加强首件检验与过程巡检的频率,利用检具快速筛查尺寸与外观异常,形成“发现-记录-分析-改进”的闭环管理流程,持续优化手工模压成型的工艺稳定性,从源头降低缺陷发生率。