
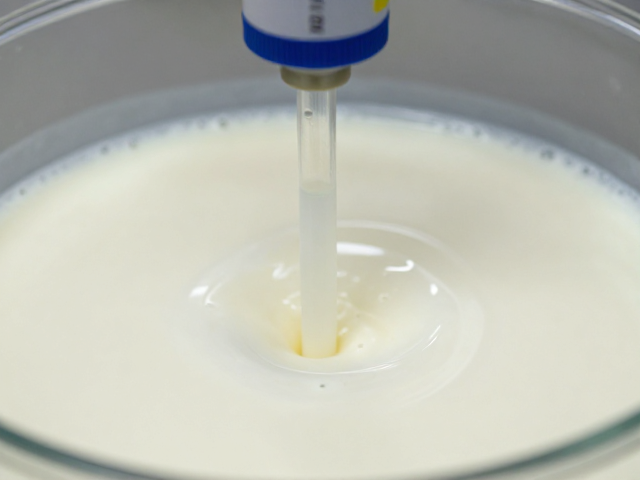
鲜奶基底料pH值检测的核心逻辑与工艺控制
鲜奶基底料在加工过程中,pH值是反映其化学稳定性及微生物安全状况的关键指标。新鲜牛乳的正常pH值通常稳定在6.4至6.8之间,呈弱酸性。这一数值区间直接影响着乳蛋白的胶体稳定性,一旦pH值偏离正常范围,乳清蛋白容易发生变性,导致乳清分离或沉淀,进而破坏产品的质地结构。因此,在生产环节中,对pH值的精准监控并非单一终点的检测,而是贯穿原料接收、巴氏杀菌及后续调配的全流程控制。
实际生产中,pH值的波动往往由细菌代谢产生的乳酸或加工过程中添加的酸性调节剂引起。当pH值降至6.4以下,酪蛋白胶束开始解体,体系稳定性显著下降。为了维持产品的一致性,生产线通常配备在线pH传感器,配合实验室离线滴定分析进行双重校验。这种双轨并行的检测机制能够及时捕捉微小的酸碱变化,防止因局部酸化导致的蛋白质聚集,从而确保基底料在后续高温处理或长时间储存中保持均一的物理状态。
防潮包装材料的选型与阻隔性能验证
鲜奶基底料对水分极为敏感,环境湿度过高会导致粉末吸湿结块,甚至引发美拉德反应,产生不良风味并降低营养活性。因此,包装材料必须具备优异的水蒸气阻隔性能。目前行业内普遍采用多层复合膜结构,其中铝箔复合膜或高阻隔EVOH(乙烯-乙烯醇共聚物)内层材料能有效阻挡水分子渗透。材料的水蒸气透过率(WVTR)是核心评估参数,高品质包装材料的WVTR通常需控制在极低水平,以确保在长期储存中内部水分活度不发生显著变化。
除了阻隔性能,包装材料的机械强度与密封完整性同样至关重要。在自动化灌装过程中,包装需承受一定的张力与摩擦,若材料韧性不足,极易产生微孔或破损,导致外界湿气侵入。实际应用中,常通过热封强度测试与密封完整性检测来验证包装质量。例如,使用热封仪设定特定的温度、压力和时间,确保封边牢固无泄漏。同时,包装材料的耐穿刺性也需经过严格测试,以应对运输过程中的堆叠挤压,防止因物理损伤破坏防潮屏障。
包装工艺对保质期的影响机制
包装工艺中的充填环境与密封技术直接决定了产品的初始品质与长期稳定性。在充填环节,氮气置换技术常被用于降低包装内部的氧气含量,减缓氧化反应。虽然主要讨论防潮,但低氧环境能协同降低水分活度的负面影响,防止微生物滋生。充填过程中的排气效率会影响包装内部的残余气体成分,若排气不充分,残留的水分蒸汽可能在包装内壁凝结,形成局部高湿区,加速原料变质。因此,充填机的真空度控制与气体置换比例需经过严密的参数设定与验证。
密封成型后的包装需经过严格的密封性检查,常见方法包括气泡测试或真空衰减法。这些无损检测手段能识别出血点、虚封或杂质夹入等缺陷。对于鲜奶基底料而言,任何微小的密封缺陷都可能成为湿气侵入的通道。在实际案例中,某乳制品企业通过引入高精度真空衰减检测仪,将密封不良率降低了显著比例,使得产品在货架期内的吸湿结块现象大幅减少。这种工艺层面的精细化控制,是延长保质期的隐性但关键的一环。
品质保障策略的综合实施与数据追踪
保障鲜奶基底料的品质与延长保质期,需要将pH值检测与防潮包装策略形成闭环管理系统。建立从原料入库到成品出库的全链路数据追踪体系,记录每一批次产品的pH值波动曲线及对应包装材料的水蒸气透过率数据。通过大数据分析,可以识别不同季节、不同原料来源对pH值的影响规律,进而动态调整工艺参数。例如,在高湿度季节,适当优化包装材料的复合层结构或增加干燥剂的使用,以应对环境湿度的挑战。
此外,稳定性试验是验证策略有效性的必要环节。将包装好的样品置于加速老化条件下(如高温高湿环境),监测其pH值变化、水分含量及感官性状。通过对比不同包装方案下的数据差异,筛选出最优的防潮与稳定方案。这种基于实证数据的策略调整,避免了经验主义判断,确保了每一份出厂产品都能符合严格的品质标准。持续的数据积累与策略迭代,构成了鲜奶基底料品质保障体系的核心竞争力,为长期稳定的市场供应提供坚实支撑。