
皂料揉碾的核心目的与物理形态演变
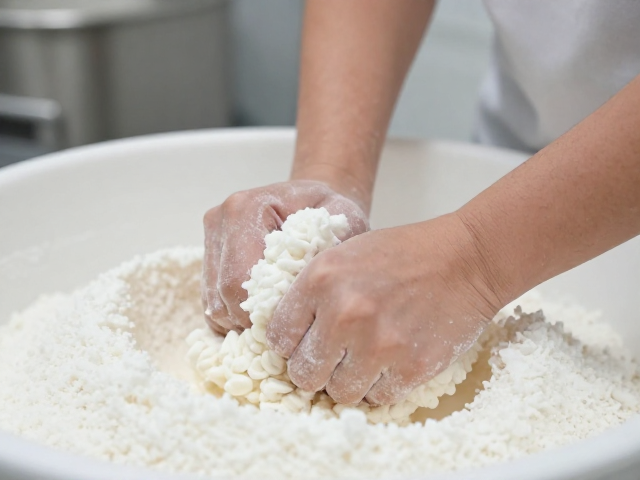
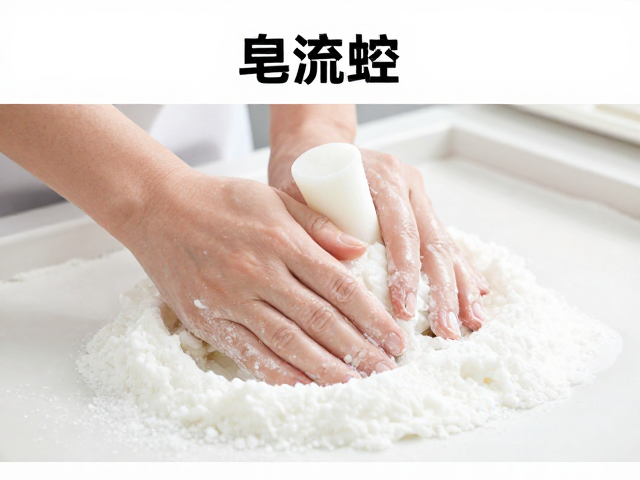
皂料揉碾是冷制皂或热制皂工艺中至关重要的物理处理环节,其核心在于通过机械或人工的反复挤压、折叠与混合,使皂基中的脂肪酸与碱液充分反应并排出气泡,同时让皂体达到均匀的半流体或塑性状态。这一过程直接决定了最终皂粒在后续切割或压模时的结构稳定性,若揉碾不足,皂体内部可能残留微小气泡或未完全融合的干粉,导致皂粒在冷却后出现开裂、变形或表面粗糙;而过度揉碾则可能加速皂化反应,使皂体过快变硬,增加后续成型操作的难度。
在实际操作中,揉碾的效果会直观反映在皂料的质地变化上。随着揉碾时间的增加,皂料会从最初的颗粒状或粗糙混合物,逐渐转变为表面光滑、质地细腻且具有一定延展性的团状物。这一物理形态的演变是判断揉碾是否到位的关键视觉指标。当皂料能够像面团一样在手中保持形状,且轻轻按压不会出现明显的裂纹或分层时,通常意味着水分分布均匀,内部结构已经趋于紧密,为下一步的重量控制奠定了物质基础。
标准化称重设备的选择与校准逻辑
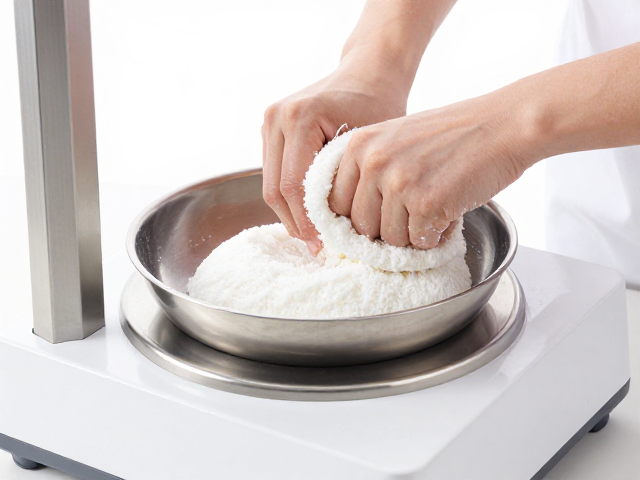
精准控制皂粒重量的前提是依赖高精度的测量工具,工业级或专业家用电子秤是首选设备,其精度通常需达到0.1克或0.01克级别,以确保微小误差不会累积影响成品的一致性。在使用前,必须对秤具进行严密的校准程序,这包括水平放置、去皮归零以及使用标准砝码进行多点校验。特别是在连续生产环境中,环境温度的变化或震动可能导致传感器漂移,因此建议在每批次开始前或每隔固定时间段重新校准,以维持数据的绝对可靠性。
称重过程中的操作规范同样会影响数据的真实性。为了减少人为误差,应采用“增量法”进行称量,即先放置容器,去皮后逐步添加皂料,避免一次性倾倒导致超重后需要剔除,从而因反复触碰改变皂料形态或粘附容器边缘造成重量偏差。此外,称量环境应保持无风、无震动,且皂料表面应尽量平整,避免因皂料堆积不平导致重心不稳或粘附在秤盘边缘,这些细微的操作细节是确保每一粒皂重量符合预设公差范围的基础保障。
皂粒重量的检测标准与公差范围设定
皂粒重量的检测标准并非固定不变,而是依据产品规格、包装形式及消费者使用习惯进行科学设定。对于单块独立的冷制皂,常见的重量标准多在80克至120克之间,这一区间兼顾了单次使用的消耗周期与携带便利性。在实际生产检测中,通常设定一个中心目标值(如100克)以及一个允许的公差范围(如±2克或±5克)。任何超出该公差范围的皂粒均被视为不合格品,需进入复检或重新加工流程,以维护品牌的一致性与用户体验。
检测过程应遵循随机抽样与全检相结合的原则。在小批量制作中,通常采用逐个称重并记录数据的方式,确保每一块皂都符合标准;而在规模化生产中,则采用定期抽样检测,例如每生产100块皂抽取5块进行精密称重,通过统计学方法监控生产过程的稳定性。检测时需注意皂料的温度,刚出模的皂体温度较高,水分挥发较快,可能会在短时间内导致重量轻微下降,因此建议在皂体冷却至室温且水分挥发稳定后(通常为24-48小时后)进行最终重量复核,以获取最真实的数据。
环境因素对重量控制的干扰与应对
温湿度变化是影响皂粒重量的隐形变量,特别是在非恒温恒湿的生产环境中。高温低湿环境会加速皂体内部水分的蒸发,导致刚称量合格的皂粒在短时间内重量减轻;而高湿环境则可能导致皂体表面吸潮,使重量虚增。为了消除这一干扰,生产车间应尽可能保持环境参数的稳定,并在称重前让皂体在受控环境中静置足够的时间,使其与环境温湿度达到平衡状态。
此外,皂料的配方特性也会影响其对环境的敏感度。高含水量或添加了大量保湿成分(如蜂蜜、甘油)的皂体,其水分挥发速度通常快于基础油脂皂体,因此在重量控制上需要设置更短的检测时间窗口,或在称量后立即进行包装密封,防止重量因蒸发而发生不可控变化。通过记录不同环境条件下的重量变化数据,可以建立动态调整机制,例如根据当日湿度自动微调初始投放量,从而在源头上抵消环境因素带来的重量偏差。
数据记录与过程追溯体系构建
精准的重量控制离不开严密的数据记录与追溯体系。每一批次、每一个生产周期的皂粒重量数据都应被详细记录,包括标准值、实测值、偏差值以及操作人员信息。这些数据不仅用于当批次的质量判定,更是后续优化工艺参数的重要依据。通过建立电子数据库或标准化表格,可以清晰展示重量分布情况,识别出产量的波动规律,从而及时发现潜在的设备故障或操作失误。
数据分析应聚焦于长期趋势而非单次结果。通过对比不同时间段、不同操作人员或不同配方下的重量数据,可以发现系统性偏差。例如,若某类皂体普遍偏轻,可能暗示着揉碾过程中水分流失过快或切割工具磨损;若某类皂体普遍偏重,则可能指向模具填充不均或秤具灵敏度下降。基于这些数据洞察,及时调整揉碾时间、切割频率或设备维护计划,形成闭环的质量管理流程,确保皂粒重量检测标准在实际操作中始终处于受控状态。