
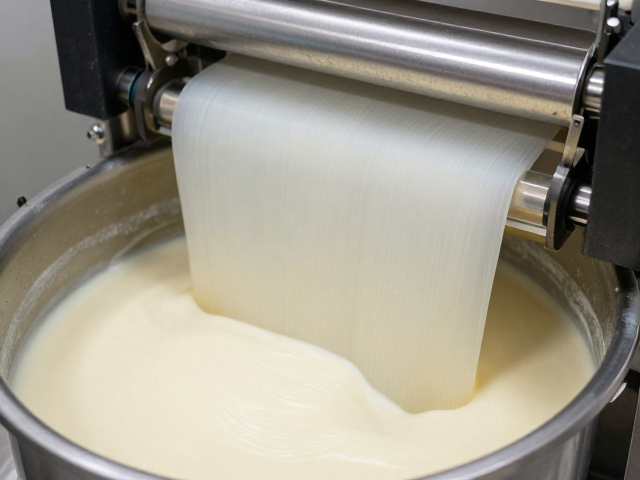
皂料匀化的核心工艺与均质乳化原理
在酒店香皂的生产链条中,皂料的匀化是决定成品细腻度与表面光泽的关键前置步骤。这一过程主要依赖于高剪切乳化机与均质罐的配合工作,其核心在于通过机械剪切力、湍流效应和空穴效应,将油脂、水相、碱液以及各类添加剂均匀分散。工业级的均质乳化机通常采用转子与定子之间极小的间隙,当物料高速通过时,受到强大的剪切作用,使得油滴和水滴被破碎成微米级的细小颗粒。这种物理作用能够显著降低液滴粒径,防止油水分离,从而确保皂体内部结构的高度均一。
为了达到最佳的匀化效果,工艺参数需要根据油脂的熔点和粘度进行精确调控。通常情况下,乳化温度需控制在75℃至85℃之间,这一温度区间既能保证油脂处于液态以便充分混合,又能避免高温导致的热敏性添加剂失效或水分过度蒸发。均质压力通常维持在20-50 MPa,具体数值会根据生产线设备的性能设定。通过反复循环均质,皂液中的气泡被有效排出,体系粘度趋于稳定,为后续成型提供了质地均匀、无颗粒感的基础料浆。
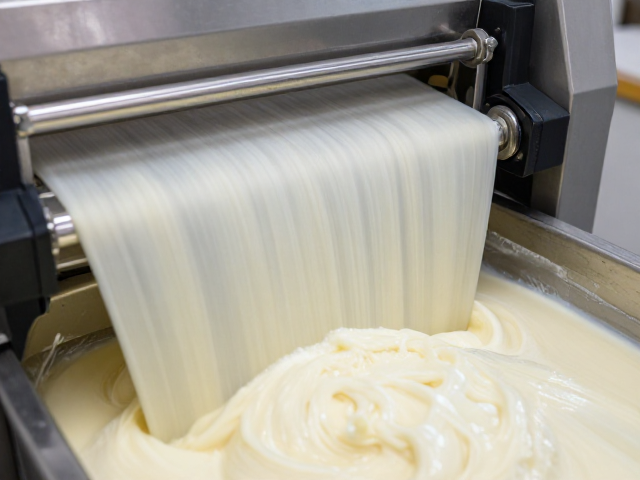
真空出条机的结构特点与脱气成型机制
真空出条机是连接匀化皂液与最终成型的关键设备,其设计核心在于真空脱气与等压挤出。该设备通常由料斗、真空室、螺杆挤出轴、机筒和出条模具组成。在出条过程中,皂料进入真空室,通过真空泵抽除其中夹带的空气和挥发性成分。脱气处理能有效消除皂条内部的气泡和孔隙,防止成品在使用过程中因内部应力不均而出现开裂或变形,同时使皂条质地更加致密坚实。
螺杆挤出轴在驱动电机带动下旋转,将脱气后的皂料向前推进。由于真空室与挤出段之间设有严密的密封结构,内部维持负压状态,这迫使皂料在无空气干扰的情况下被压实。螺杆的螺距和压缩比经过精密计算,能够均匀施加压力,确保皂料以恒定的速度和压力通过模具。模具的截面形状直接决定了香皂的最终外形,常见的矩形、圆形或异形模具通过CNC加工制成,公差控制在微米级别,以保障每一块酒店香皂的尺寸一致性和外观规整度。
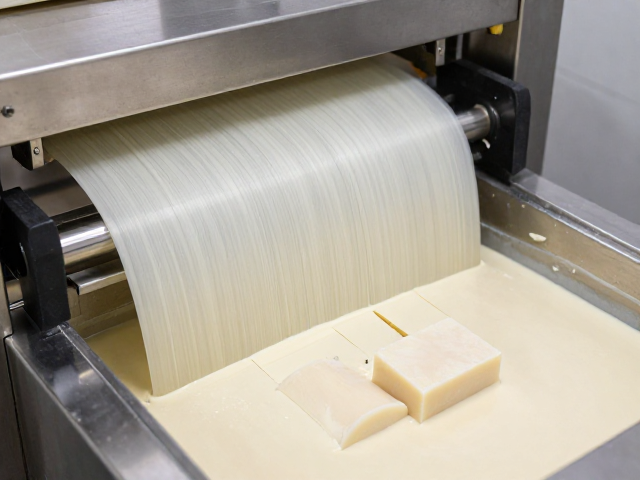
成型冷却与切割分段的标准化作业
刚从真空出条机挤出的皂条温度较高,质地柔软,必须经过严密的冷却定型程序才能进行后续切割。冷却段通常采用多组风刀或低温水冷辊筒,通过强制对流或接触传导迅速降低皂条温度。冷却过程需控制降温速率,避免因温差过大导致皂体表面硬化过快而内部仍热,从而引发收缩不均或表面凹陷。对于高品质酒店香皂,冷却环境需保持无尘、恒温,以防止灰尘附着或温度波动影响皂体稳定性。
冷却定型后的皂条进入自动切割工位,高速旋转的合金刀片以精确的频率对连续皂条进行切断。切割速度需与出条速度严格同步,以确保每块香皂的长度一致。切割后的香皂随即进入检验环节,通过视觉检测系统筛查表面瑕疵、尺寸偏差或缺角现象。合格的产品被输送至包装流水线,而不合格品则被自动剔除回收。这一标准化作业流程确保了每一批次酒店香皂在物理指标上的高度一致性,满足高端住宿场景对细节品质的严苛要求。