
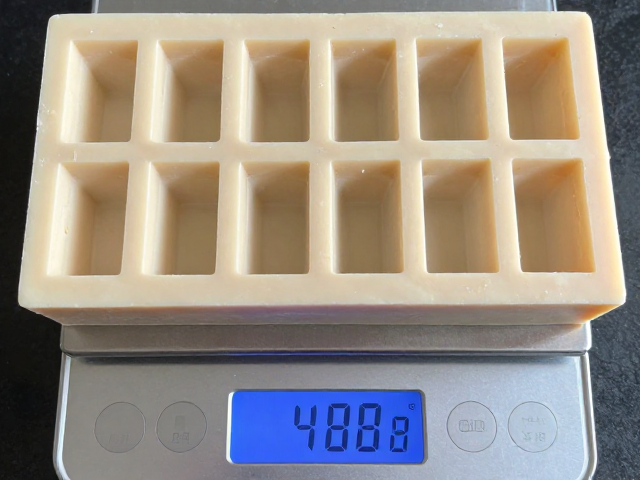
冷制皂入模初期的物理状态与初始称重
冷制皂在混合皂液并入模后的最初24至48小时内,主要经历从液态到固态的凝胶化与硬化过程。这一阶段虽然尚未发生显著的水分蒸发,但皂体内部的游离水分与甘油开始形成初步的稳定结构。进行初始称重时,需确保皂块完全冷却至室温,且模具内无残留液体。此时的重量代表了皂体的“理论最大含水量”基准,是后续所有数据计算的锚点。记录此时的重量(W0)必须精确到克,因为后续重量变化的百分比计算均以此为分母。
在实际操作环境中,环境温度与湿度会直接影响这一基准值的稳定性。若车间温度过高,皂体表面可能因局部温度差异产生细微的气孔或收缩,导致初始体积与重量分布不均。因此,标准化的称重流程要求在皂体完全定型、脱模前或脱模即刻进行。这一步骤不仅是为了获取数据,更是为了监控皂体成型质量。任何因搅拌不均或温度失控导致的早期缺陷,都会在初始重量中留下痕迹,为后续分析提供早期预警。
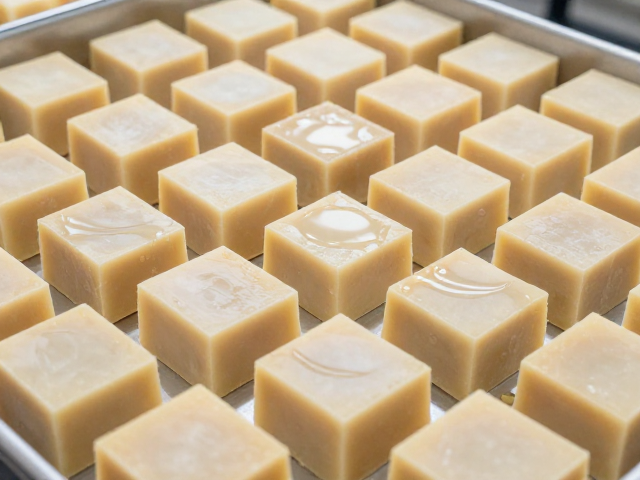
脱模后静置期的水分蒸发动力学
脱模后的冷制皂进入关键的静置风干阶段,这是水分迁移与散失的核心时期。在这一过程中,皂体内部的水分通过毛细作用向表面移动,随后蒸发至空气中。这一物理过程受到环境相对湿度、空气流通速度以及皂块厚度的共同影响。通常情况下,前两周的失重率最高,因为表层水分最为活跃。记录此时的重量(W1),通常建议在脱模后第7天进行,以观察初期硬化后的稳定状态。
随着时间推移至第3至4周,蒸发速率逐渐趋于平缓,但内部深层水分的散失仍在继续。这一阶段的重量变化不再剧烈,但却是皂体硬度提升和耐用性增强的关键期。通过对比W0与W4的重量,可以计算出初步的水分流失比例。这一数据有助于判断当前环境条件是否适宜,若失重过快,可能导致皂体开裂或过硬;若失重过慢,则可能预示环境湿度过大,存在变质风险。每3-5天进行一次称重记录,能更清晰地描绘出水分散失的曲线。
熟成中后期的结构稳定与重量平衡
进入第5至6周,冷制皂的化学反应与物理结构趋于稳定。此时,皂体内部的游离碱含量已降至安全范围,脂肪酸与碱的皂化反应基本完成。重量的变化更多体现在残余水分的微调与表面油脂的固化。在这个阶段,称重记录的重点在于确认重量是否已接近稳定值。如果第6周与第4周的重量差异极小,说明皂体已大部分完成水分调节。这一时期的数据对于判断是否可以提前结束熟成或继续等待至关重要。
第7至8周是冷制皂风味的最终定型期。此时的重量记录(W_final)应当反映出皂体在当前环境下的最终含水率。对于厚度标准的冷制皂,8周时的失重率通常在10%-15%之间,具体数值因配方油脂比例(如橄榄油、椰子油比例)而异。高比例橄榄油的皂体因吸水性强,失重率可能略低,但质地更为柔软;高比例椰子油的皂体则失重较快,质地更硬。通过这一阶段的精确记录,可以验证配方设计与实际环境的匹配度。
数据分析与工艺优化的闭环反馈
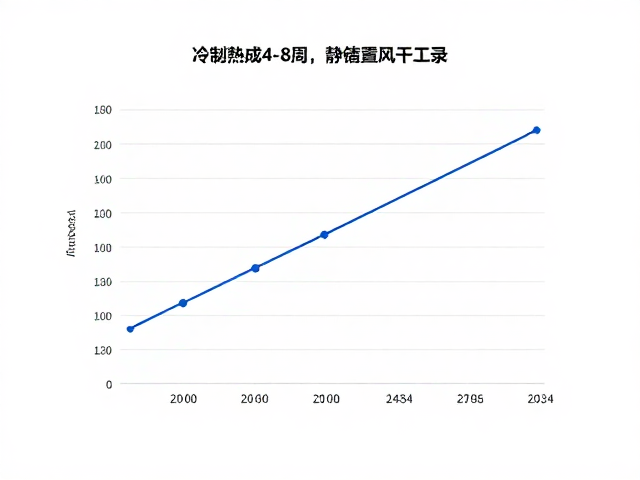
将4周、6周、8周的数据进行线性回归分析,可以得出该批次冷制皂的水分蒸发速率模型。通过对比不同批次、不同配方在相同环境下的重量变化曲线,可以识别出色差或硬度异常的潜在原因。例如,若某批次在第4周失重过快,可能在后续使用中表现为易碎或溶解迅速。这些基于真实重量变化的数据,是调整搅拌时间、模具材质或风干室环境的直接依据。
建立严密的重量变化档案,不仅是对产品质量的控制,也是对生产工艺的量化管理。每一次称重数据的累积,都在为下一批次的生产提供修正参数。通过长期跟踪,可以出不同季节、不同湿度下的最佳熟成周期。这种基于实证的工艺优化,避免了凭经验判断的主观误差,确保了每一块冷制皂在出厂或使用时,其物理性能处于最佳状态。