
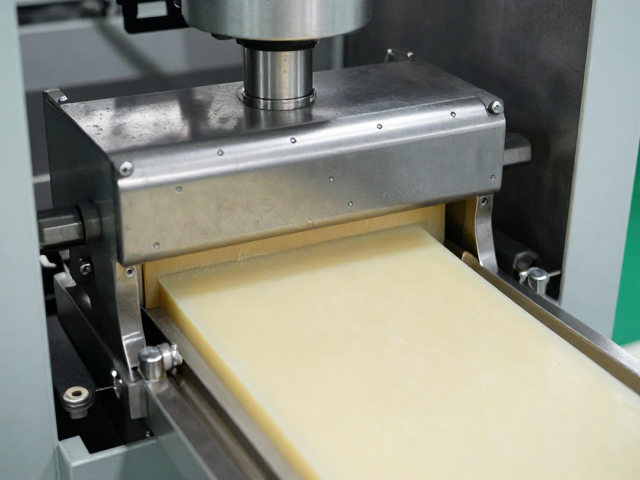
机械挤压成型技术的核心原理与设备架构
机械挤压成型技术利用高压物理作用,将松散或半固体的皂基原料通过螺杆或柱塞的推力,强制穿过具有特定截面形状的模头,从而获得连续且形状一致的皂体结构。这一过程主要依赖于物料在高压下发生的塑性变形,其核心在于对压力、温度以及剪切力的精确控制,以确保皂体内部结构紧密无气泡,表面光滑无裂纹。现代工业化生产线通常配备高精度螺杆挤出机,通过变频电机驱动螺杆旋转,实现原料的连续输送与加压,这种自动化架构大幅降低了人工干预带来的误差,提升了产品的一致性。
在设备硬件层面,高韧性合金钢制成的螺杆与高耐磨材料制成的料筒构成了核心工作单元,二者之间的间隙决定了物料的压缩比和剪切效果。为了应对不同粘度与含水率的皂基原料,设备常配置加热与冷却系统,以维持物料在最佳加工窗口内的流变特性。模头作为决定最终产品形态的关键部件,其流道设计需经过严密的流体动力学计算,以平衡各出口处的流速与压力,防止因流动不均导致的皂体变形或尺寸偏差,从而满足大规模生产中对于公差范围的严苛要求。
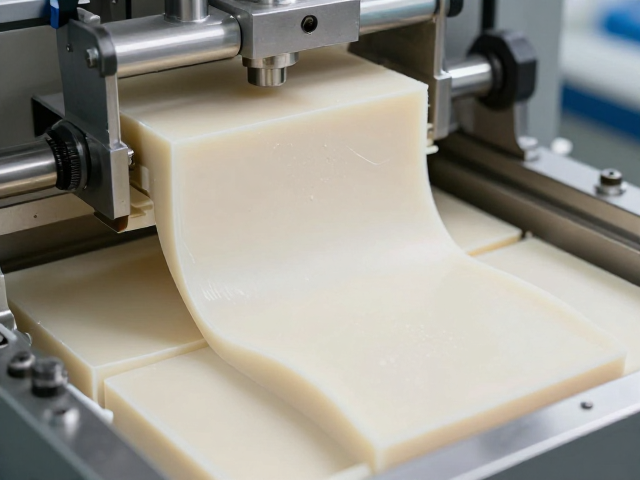
皂体塑形流程中的关键工艺参数控制
原料预处理是确保挤压成型稳定性的前置环节,通常包括混合、炼泥与熟化等步骤。混合阶段需严格控制水分比例及添加剂的分散均匀度,避免局部浓度过高导致后续成型困难;炼泥过程通过机械揉搓消除原料中的空气包裹,减少皂体内部的孔隙率;熟化阶段则让物料在恒温恒湿环境下静置,使内部应力释放,结构趋于稳定。这一系列预处理措施直接影响了物料在挤出过程中的流动性与可塑性,是保障后续工序连续运行的基础条件。
在挤压成型阶段,压力与温度的协同控制起着决定性作用。过高的压力可能导致设备负荷过大或物料降解,而过低的压力则难以形成致密的皂体结构;温度过高易使皂体发软粘模,温度过低则增加挤出阻力,甚至导致断条。实际生产中,通常会根据皂基配方特性设定梯度温度场,从进料段到出料段逐步调节,配合螺杆转速调整剪切速率,使物料在模头处达到理想的挤出速率与形状保持能力。这种精细化控制使得生产过程能够适应不同规格与硬度要求的皂体产品,提升产线的柔性制造能力。
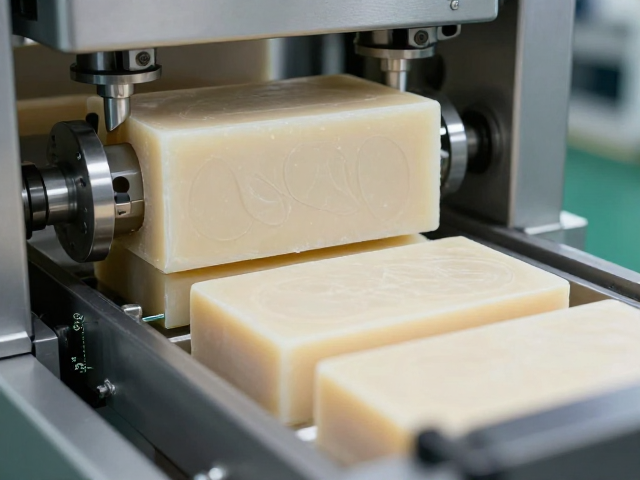
工业化高效生产中的稳定性与产能优化
大规模工业化生产对设备的连续运行能力提出了极高要求,机械挤压成型技术通过模块化设计与快速换模机制,显著缩短了产品切换时间。标准化模头接口与快拆结构使得更换产品规格无需长时间停机调试,配合自动化在线检测系统,可实时监测皂体尺寸与表面质量,及时反馈调整参数,减少废品率。这种高稳定性运行模式不仅提升了设备利用率,还降低了单位产品的能耗与人力成本,为规模化制造提供了坚实的技术支撑。
产能优化还需关注后段切割与冷却定型环节的衔接效率。挤压出的连续皂条需通过高精度切割机进行等距分切,切割刀的锋利度与同步精度直接影响边缘完整性;随后的冷却输送系统需控制环境温度与风速,避免皂体因温差过大产生内应力或变形。通过优化整条生产线的节拍匹配,消除瓶颈工序,可实现从原料投入到成品输出的无缝衔接,最大化释放机械挤压成型技术的产能潜力,满足市场对高品质皂体产品的持续需求。