
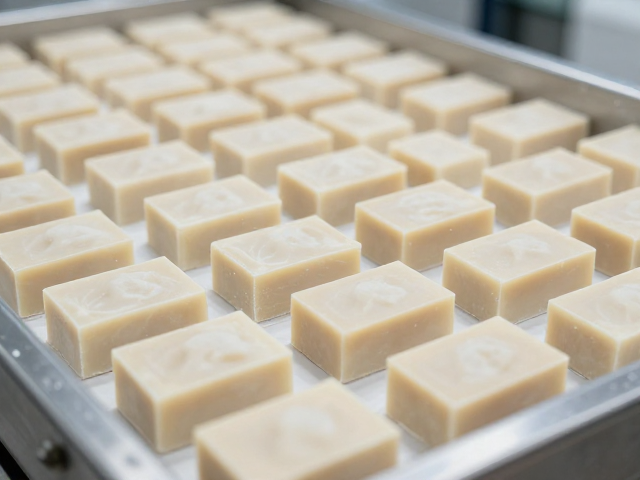
细化皂体工序中的成型与冷却控制
皂体成型阶段的温度梯度管理直接决定了内部结构的致密性,进而影响最终成品的表面质感。在工业实践中,冷却槽的水温通常需控制在15℃至20℃之间,过快的冷却会导致表面收缩不均,形成肉眼可见的波纹或“橘皮”现象。操作人员需实时监控冷却水循环效率,确保皂块在模具中均匀散热,避免局部应力集中引发的微裂纹。这种物理状态的控制是后续打磨工序能够呈现高光洁度的基础前提。
真空脱泡与搅拌参数的优化是消除表面瑕疵的关键环节。现代生产线中,搅拌转速与真空度需根据皂基配方进行动态调整,通常真空度维持在-0.08MPa至-0.1MPa区间,以有效排出混合过程中卷入的空气。气泡残留会在皂体表面形成微小凹坑,即使经过后期抛光也难以完全消除。通过精确计算搅拌时间与剪切力,使油脂与碱液充分皂化且无游离碱残留,可显著提升皂体的均一性,为表面处理提供高质量的半成品材料。
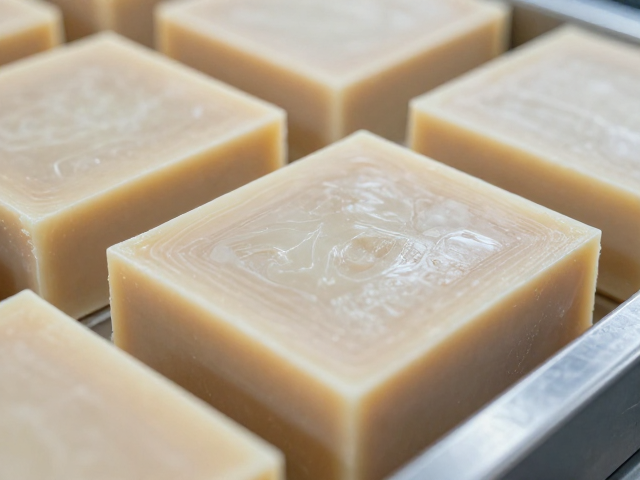
表面抛光与精加工工艺的标准执行
机械抛光是提升皂体表面光洁度的核心工序,通常采用多层滚筒抛光机配合不同目数的抛光介质进行处理。第一层使用软布滚筒去除表面浮尘与轻微划痕,第二层引入含有微量矿物油或硅油的抛光液,通过摩擦作用填补微观孔隙。抛光过程中的转速需保持在20-30转/分钟,过快易导致皂体破损,过慢则无法达到镜面效果。经过此道工序,皂体表面反射率显著提升,触感细腻,符合高端日化产品的外观要求。
手工修整与边缘处理是弥补机械化生产盲区的必要补充。在抛光后,需由经验丰富的质检人员检查皂体边缘是否整齐,有无因脱模不当造成的缺角或毛边。对于出现轻微瑕疵的皂块,需使用专用修边刀具进行精细切割,确保每块肥皂的几何尺寸误差控制在±1mm以内。这一步骤不仅关乎美观,更直接影响后续包装的紧密度,防止因尺寸不一导致包装盒内松动,影响整体陈列效果。
包装入库与环境检测标准
包装车间的环境控制对防止皂体表面污染至关重要,空气中悬浮微粒需通过高效过滤系统定期净化,保持车间洁净度等级达到十万级标准。包装材料需经过静电消除处理,避免吸附灰尘附着于皂体表面。包装过程中,操作员需佩戴无尘手套,防止手部油脂或汗液接触皂面。包装纸或塑料膜需保持干燥、无破损,封口处需平整无褶皱,确保产品在运输过程中不受潮气侵入,维持皂体硬度与表面状态。
入库前的最终检验需依据严格的视觉与物理检测标准。每批次产品需随机抽取规定比例进行外观检查,重点识别气泡、裂纹、变色等缺陷。同时,需检测包装的密封性,确保无漏气现象。入库后,仓库需保持温湿度恒定,建议温度控制在20℃-25℃,相对湿度低于60%,避免高温导致皂体软化或低温导致脆裂。建立完善的批次追溯体系,记录每一批产品的生产时间、操作人员、检验数据,确保产品质量问题可追溯,符合行业标准化管理要求。