
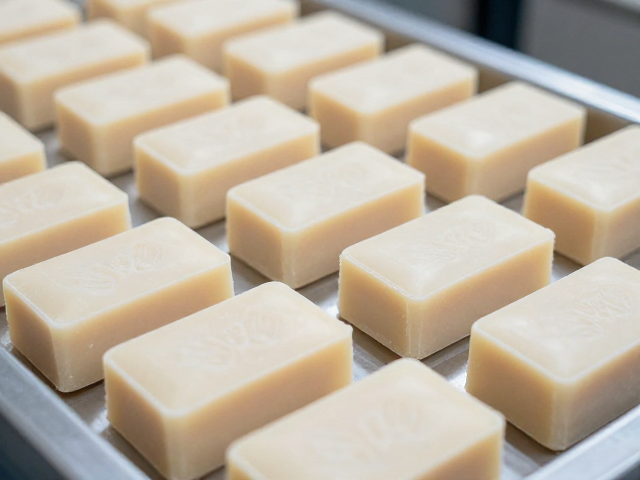
连续浇注成型的核心逻辑与物料预处理
大众日化皂体在追求极致性价比的过程中,连续浇注工艺取代传统的间歇式冷却,成为降低能耗与提升产能的关键路径。该工艺的核心在于对皂基混合物进行严密的温度与粘度控制,通常需将熔融皂液维持在65至75摄氏度的区间,以确保其具备适宜的流动性与凝固速率。物料预处理阶段需严格控制脂肪酸与碱液的中和度,中和率若低于98%,残留游离碱可能导致后续切割时皂体发粘或表面粗糙,直接影响成品率。
在物料进入浇注系统前,必须经过精密的过滤与脱泡处理。工业级过滤网通常采用60至120目的不锈钢滤网,以去除结晶颗粒或杂质,而脱泡过程则依赖于真空脱泡机或静置消泡,气泡残留会在凝固后形成内部空洞,导致切割时崩边。实际生产中,皂液的过热度需保持在5至10摄氏度,这一微小但关键的温差能防止皂液在管道中过早结晶堵塞,同时为后续模具内的均匀散热预留时间窗口。
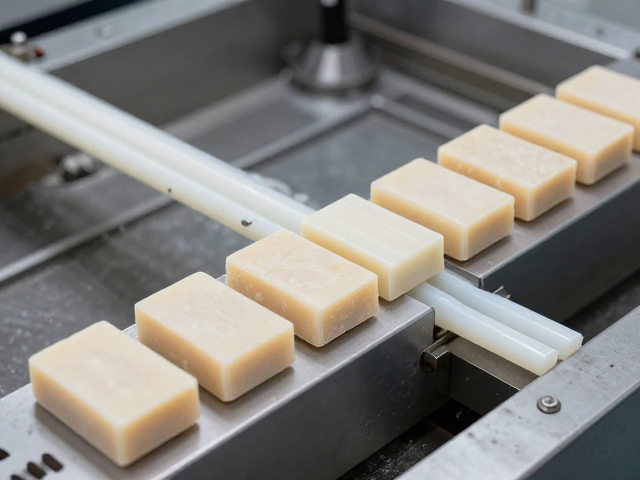
浇注系统的热力学管理与模具设计
连续浇注机通常由多级冷却区段组成,第一冷却区负责快速定型表面,温度控制在20至25摄氏度,使皂体表层迅速形成硬壳,防止切割刀痕。第二冷却区温度逐步降至15至20摄氏度,促进内部热量缓慢散发,避免因内外温差过大产生内应力,导致皂体在脱模或后续加工中开裂。模具材质多选用食品级不锈钢或经过特殊抛光处理的铝合金,表面粗糙度需控制在Ra0.4μm以内,以减少皂体粘附,提高脱模顺畅度。
浇注头的设计直接影响皂体的平整度与厚度一致性。采用螺旋式或文丘里式浇注头可消除流体冲击,确保皂液平稳流入模具。在大众日化产品中,标准皂块厚度多在3.5至4.5厘米之间,浇注速度需与冷却速率匹配,过快会导致表面凹陷,过慢则影响生产效率。实际产线中,浇注速度常控制在每分钟0.5至1.5米,具体参数需根据皂基配方中的油脂种类(如棕榈油、椰子油比例)进行动态调整,以平衡凝固时间与硬度指标。
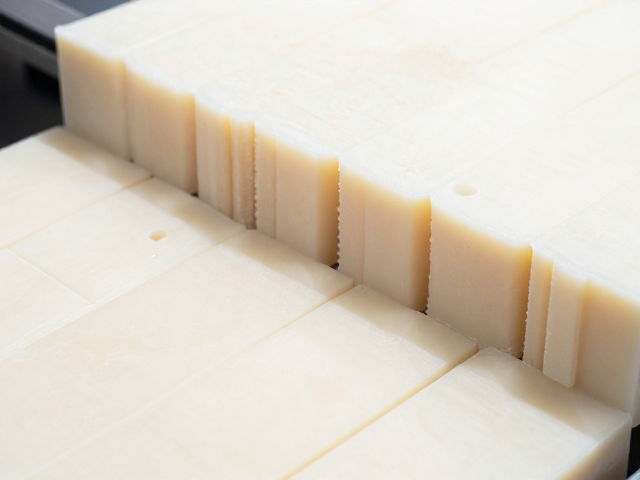
切割工艺的刀具选型与参数优化
切割环节是决定皂体外观质量的关键步骤,锯切法因其低粉尘、低变形率成为主流选择。圆锯片材质多选用硬质合金或金刚石涂层,齿距需根据皂体硬度选择,一般建议齿距在6至12毫米之间,转速控制在800至1500转/分钟。切割过程中,刀具与皂体接触面需配备微量润滑冷却系统,通常使用食品级矿物油或水性冷却液,以减少摩擦生热导致的皂体软化或粘刀现象。
切割深度与进给速度需精确同步,进给速度通常控制在每分钟0.1至0.5米,过快的进给会导致锯齿痕迹加深,甚至引发皂体断裂。对于需要异形切割的大众日化皂体,多采用多刀头同步切割技术,确保各切割点受力均匀。在实际操作中,切割后的皂块边缘允许存在微小毛刺,但高度需控制在0.5毫米以内,以满足后续包装及外观标准。刀具磨损监测需定期进行,刃口钝化会导致切割面粗糙,增加后期打磨成本。
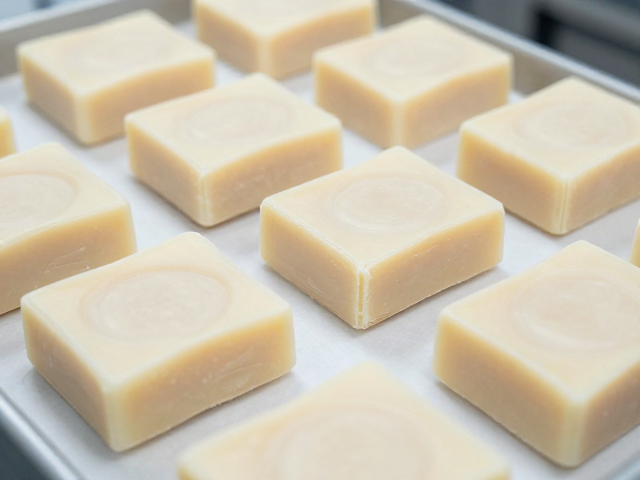
后处理与质量控制的闭环管理
切割后的皂体需经过自动分拣与初步检验,剔除因切割不良产生的残次品。这一环节常结合视觉检测系统,识别表面裂纹、缺角或厚度不均等缺陷。合格皂块随即进入冷却固化区,在15至20摄氏度的环境中静置2至4小时,使内部结构进一步稳定,消除切割应力。此阶段的温湿度控制至关重要,相对湿度需保持在50%至60%,防止皂体表面吸潮变软或失水过快导致开裂。
最终的质量验证包括尺寸公差、硬度及外观检查。大众日化皂体的长度、宽度公差通常控制在±1毫米以内,厚度公差±0.5毫米,硬度测试多使用邵氏硬度计,数值范围多在30至40 Shore OO,以确保使用时的适切感。所有数据需实时记录并上传至生产管理系统,形成可追溯的生产批次档案。通过优化浇注、冷却、切割及后处理的全链路参数,可在不显著增加原料成本的前提下,提升成品的一致性与生产效率,满足大规模工业化生产的需求。