
收缩膜材料基底选择与预处理逻辑
收缩膜的核心性能高度依赖于原材料的化学结构,目前工业界主流采用聚氯乙烯(PVC)、聚偏二氯乙烯(PVDC)及聚烯烃(PO)三大类基材。PO膜因具备无毒、高透明及优异的热收缩特性,在食品与日用品包装中占据主导地位,其分子链在拉伸过程中形成的结晶取向决定了最终的收缩率。相比之下,PVC膜成本低廉且收缩力度大,但受热易释放氯化氢气体,环保性能较弱;PVDC膜则凭借极佳的阻隔性能,常用于对保鲜要求极高的肉类或医药产品,但其加工温度窗口较窄,对设备温控要求严苛。
在进入熔融加工前,原料颗粒需经过严密的干燥与混料程序。水分含量直接影响薄膜的力学强度,通常要求原料含水率低于0.1%,否则高温熔融时产生的气泡会导致薄膜出现针孔或晶点,破坏包装的完整性。混料环节需精确计算稳定剂、增塑剂及抗粘连剂的配比,例如在PO膜生产中,双酚A型聚碳酸酯的添加比例需严格控制在工艺范围内,以平衡薄膜的挺度与柔软度。预处理阶段的均匀性是后续挤出成型的基础,任何局部成分偏差都会导致薄膜厚度不均或收缩力分布异常。
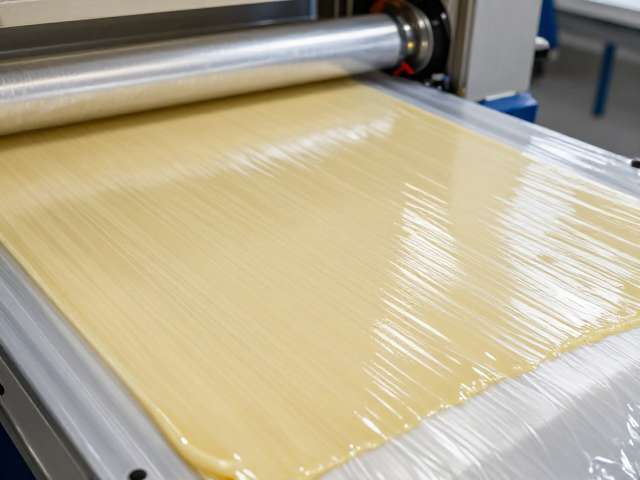
熔融挤出与双向拉伸成型机制
挤出成型阶段,预处理后的原料进入挤出机料筒,通过多级加热区逐步熔融。料筒温度分布呈梯度状,加料段温度较低以防止架桥,计量段温度最高以确保物料完全熔融并均化。熔体经过滤网去除杂质后,通过模头挤出成管坯或片材。对于管泡法生产的收缩膜,熔体经环形模头挤出形成管状,内部通入压缩空气进行初步膨胀,这一过程决定了薄膜的初始厚度与周长。熔体温度与挤出速度的匹配至关重要,温度过高会导致分子链降解,降低薄膜强度;温度过低则会增加挤出压力,可能导致模头堵塞或薄膜表面粗糙。
双向拉伸是赋予收缩膜收缩性能的关键步骤,分为纵向拉伸(MD)和横向拉伸(TD)两个维度。在纵向拉伸中,牵引辊以高于挤出速度的速率将薄膜拉长,使分子链沿机器方向排列;随后薄膜进入横向拉伸装置,通过夹钳夹住薄膜两侧进行横向拉伸,使分子链在垂直于机器方向上取向。拉伸倍数通常控制在3至6倍之间,具体数值取决于树脂类型和最终用途。拉伸过程中的温度控制极为精细,需在材料的玻璃化转变温度附近进行,以确保分子链能够充分滑移并固定取向结构。拉伸后的薄膜需立即进行热处理定型,以消除内应力,防止后续收缩过程中出现扭曲或变形。
热处理定型与收缩性能固化
热处理(或称热定型)是收缩膜生产流程中决定最终收缩特性的核心环节。经过双向拉伸的薄膜处于高能亚稳态,分子链被强制固定在拉伸位置。通过加热至略低于熔点但高于玻璃化转变温度的区域,分子链获得足够的活动能力,开始向无序状态松弛,从而“记忆”并固定其收缩潜力。对于PO膜,热定型温度通常控制在120℃至140℃之间,时间约为数分钟。这一过程消除了拉伸过程中产生的内应力,使薄膜在冷却后保持尺寸稳定,直到再次受热才会发生收缩。热定型不足的薄膜在包装后可能出现收缩不完全或表面雾度增加的问题,而过度热定型则会导致薄膜收缩率下降,影响包装的贴合度。
热处理后的薄膜迅速进入冷却区,通过风冷或水冷系统快速降温,以锁定分子结构并防止热收缩提前发生。冷却速率对薄膜的透明度和力学性能有显著影响,快速冷却有助于提高薄膜的透明度,但过快的冷却可能导致内部应力残留,影响长期稳定性。冷却后的薄膜经过电晕处理以增加表面附着力,便于后续印刷或复合。此时薄膜的收缩率、收缩力及热封强度已初步定型,需通过在线检测系统实时监控厚度、收缩率等关键指标,确保产品符合预设标准。这一阶段的工艺稳定性直接决定了薄膜批次间的一致性,是保证后续包装效率的关键。
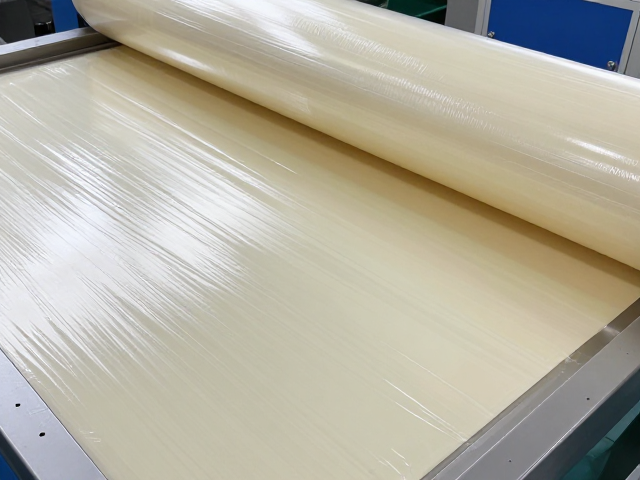
收卷分切与成品检测标准
收卷是挤出成型后的一步物理成型过程,薄膜通过张力控制系统均匀卷取,张力过大会导致薄膜拉伸变形或断膜,张力过小则造成卷芯松散或层间粘连。收卷端面平整度直接影响后续自动包装机的运行效率,因此需配备纠偏装置和自动切边系统,去除因模头波动产生的厚度不均边缘。卷取过程中,薄膜表面可能设置微量的抗粘连粉,防止薄膜在堆叠或运输过程中因高温高压产生粘连,影响展开性能。收卷后的薄膜需静置一定时间,以释放残余应力,避免在后续加工中发生尺寸变化。
成品检测环节需依据国家标准或行业通用规范进行严格筛选。关键指标包括厚度偏差(通常控制在±0.001mm以内)、收缩率(纵向与横向收缩率需平衡,偏差不超过±2%)、热封强度(确保包装在运输过程中不破裂)以及透明度与雾度。检测过程通常采用自动化光学检测系统,实时捕捉薄膜表面的晶点、划痕及厚度波动。对于出口产品,还需符合目标市场的环保法规,如重金属含量限制及可回收性要求。检测合格的产品进入包装区,按规格分切后入库,等待下游包装企业的使用。整个流程需建立严密的数据追溯体系,记录每一卷薄膜的生产参数,以便在出现质量问题时快速定位原因。