
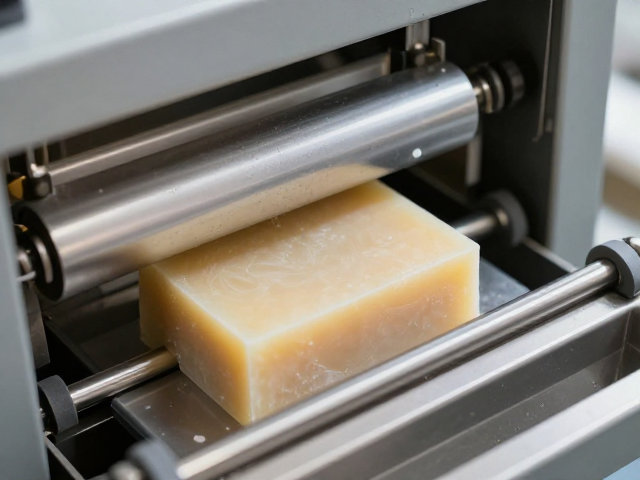
药皂成型机操作规范
设备启动前需对成型机进行严密的检查,重点确认模具安装是否牢固,压头运动轨迹是否顺畅,以及各传动部件有无松动或异响。电源电压需稳定在设备额定范围内,确保液压或气压系统处于正常待机状态。操作人员必须穿戴规定的防护装备,如防割手套和护目镜,以防原料飞溅或机械意外启动造成人身伤害。
开机后应先进行空载试运行,观察电机声音、压力表读数及温控系统显示是否正常。确认所有安全防护罩已归位,急停按钮功能灵敏有效。待设备各项指标达到预设标准后,方可导入药皂原料。原料需经过充分搅拌与恒温处理,确保粘度、湿度及温度符合成型工艺要求,避免因原料状态不均导致成型失败或设备负荷过大。
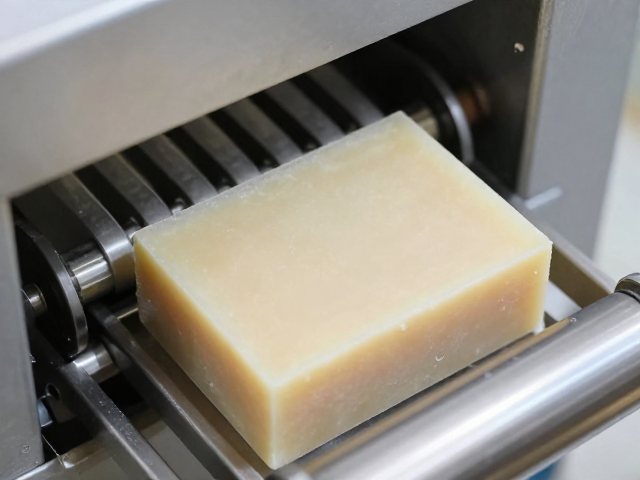
药浴皂塑形流程详解
将处理合格的药皂原料均匀填入模具腔体,填充过程中需控制力度,避免产生气泡或空隙。对于多层复合药浴皂,需严格遵循分层填充顺序,每层原料需经过初步压实,确保层间结合紧密。填充完毕后,将模具平稳推入成型机压合工位,确保定位准确无误,防止因错位导致产品变形或模具损坏。
启动压合程序,设备依据预设参数对原料施加恒定压力。压力值需根据药皂配方特性进行微调,过大的压力可能导致原料溢出或内部结构致密度过高,影响药浴时的溶解速度;压力过小则可能导致皂体松散、易碎。压合过程中需实时监控温度变化,部分含挥发性精油或活性成分的药皂需保持低温成型,以保留有效成分活性。
压合完成后,模具自动退出,成型好的药皂坯体留在模具中。需等待适当冷却时间,待皂体温度降至室温附近,方可进行脱模处理。脱模时需使用专用工具轻推,避免直接用手用力掰扯导致边缘破损。脱模后的药皂需放置在通风干燥处进行初步定型,期间需定期翻转,确保各面受热均匀,防止因单面受力或温度不均导致翘曲。
定型后的药皂需进入陈化或干燥环节,此过程需控制环境湿度与温度,加速水分蒸发,提升皂体硬度与稳定性。干燥过程中需定期抽检皂体含水率,确保其符合相关质量标准。检验合格的药皂方可进行包装入库,包装时需检查皂体表面是否光滑、无裂纹、无变形,确保成品外观与内在质量均达到预期标准。