
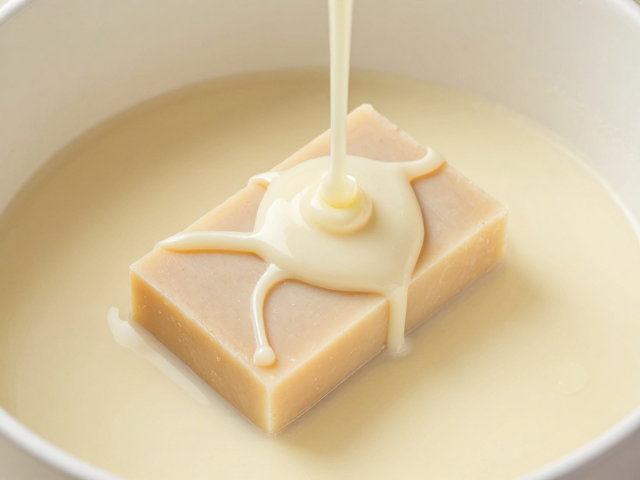
手工皂基础原料的预处理与混合
制作手工皂的核心在于油脂与碱液的皂化反应,因此原料的精确配比与预处理是决定成品质量的基础。常用的基材包括椰子油、橄榄油、棕榈油以及甜杏仁油等,不同油脂的皂值(SAP值)各异,需借助专业的皂化计算工具或经过验证的计算表确定氢氧化钠的具体用量。在操作前,所有油脂需处于室温或根据配方要求加热至特定温度,确保混合均匀且无分层现象。
碱液的制作同样需要严谨的环境控制。使用高纯度氢氧化钠颗粒与纯净水混合时,会产生剧烈放热,因此必须使用耐热耐腐蚀的容器(如聚丙烯或不锈钢材质),并在通风良好的区域缓慢倒入碱粒,同时佩戴护目镜和手套以防飞溅。混合后的碱液需静置冷却至与油脂相近的温度区间(通常在40-50摄氏度之间),这一温度控制能避免皂液过快凝固或产生油水分离,为后续搅拌提供最佳物理条件。
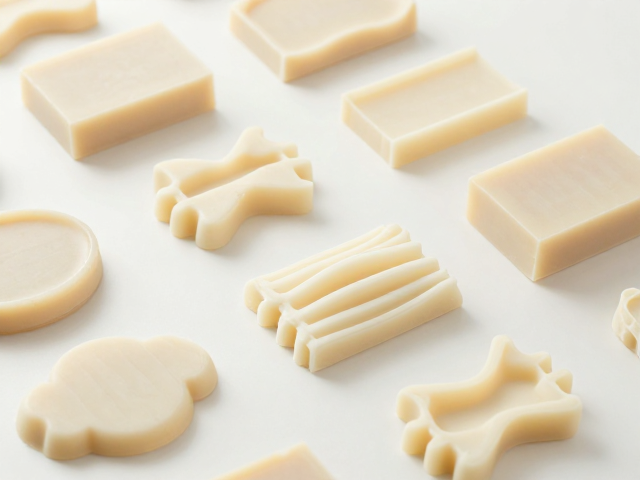
搅拌乳化与入模前的状态判断
当碱液与油脂温度一致后,进行搅拌是引发皂化反应的关键步骤。使用手动打蛋器或手持搅拌棒进行初步混合,直至皂液出现类似酸奶状的“Trace”状态。这一过程没有绝对的时间标准,取决于环境温度、搅拌力度以及油脂种类,通常需要15分钟到数小时不等。在慢速搅拌下,皂液应能在表面留下清晰的痕迹,且痕迹不会立即消失,这标志着乳化过程已经完成,空气已被充分包裹进皂体中。
在确认达到目标Trace状态后,若需添加精油、色素或功能性添加物,应立即进行轻柔拌匀。添加物的比例需严格控制,过量的精油可能导致皂体酸败或刺激皮肤,而粉末类添加物需提前过筛以避免结块。搅拌完成后,迅速将皂液倒入预先铺设好烘焙纸或经过脱模剂处理的模具中。使用刮刀清理边缘并轻轻震动模具,以排出内部气泡,确保成品表面平整光滑,无空洞瑕疵。
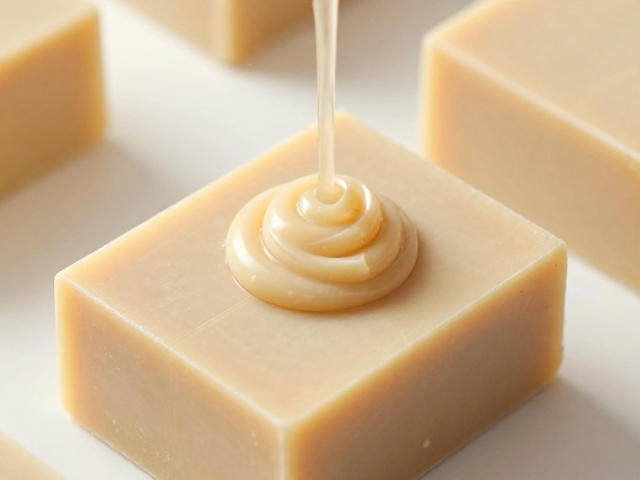
连续浇注与低温慢养的去模时机
对于需要批量生产或制作大型皂体的情况,连续浇注技术能有效提升效率并保证批次间的一致性。当第一槽皂液入模后,若需进行第二槽浇注,需计算好时间差,确保第一槽表面已形成轻微硬化层但未完全固化。这种“半凝固”状态有利于层间融合,避免分层现象。浇注第二槽时,应缓慢倾倒,减少冲击力,防止破坏底层结构。若制作多层皂,每层之间需等待前一层达到轻微Trace或表面微硬,方可进行下一层操作,以确保层次分明且结合紧密。
皂体在模具中需要经过漫长的皂化与干燥过程,即“低温慢养”。这一阶段通常持续4到6周,期间皂体水分逐渐蒸发,硬度增加,pH值趋于稳定。环境温度保持在20-25摄氏度,相对湿度低于60%为宜,避免阳光直射导致皂体变色或开裂。在养护期间,需定期检查模具边缘,防止因水分蒸发不均导致开裂。只有当皂体硬度足够,按压无明显凹陷,且边缘整齐时,才具备脱模条件,过早脱模会导致皂体变形或表面损伤。
切割技巧与边缘修整细节
脱模后的皂体表面可能因模具纹理或浇注过程产生轻微不平整,切割前需仔细检查并去除模具残留物。使用专用的皂刀或线切器进行切割,线切器适用于长条形皂体,能通过均匀张力获得平滑切面,减少毛边。切割时,刀具应保持锋利且清洁,每切一刀后擦拭刀面,防止皂屑堆积影响切口平整度。对于方形或矩形皂,建议先进行等分划线,确保每一块尺寸规格统一,提升成品的美观度与标准化程度。
在切割过程中,力度需均匀平稳,避免忽快忽慢导致皂体边缘崩裂或产生锯齿状瑕疵。对于质地较软或含水量较高的皂体,可采用冷却后切割的方法,即将皂体置于阴凉通风处短暂静置,待其进一步硬化后再行切割,这样能获得更锐利的边缘。切割完成后,将皂块置于通风干燥处再次静置1-2天,使切割面彻底干燥定型,避免储存过程中因内部湿气未散尽而导致皂体变软或发霉,确保最终成品的稳定性与耐用性。