
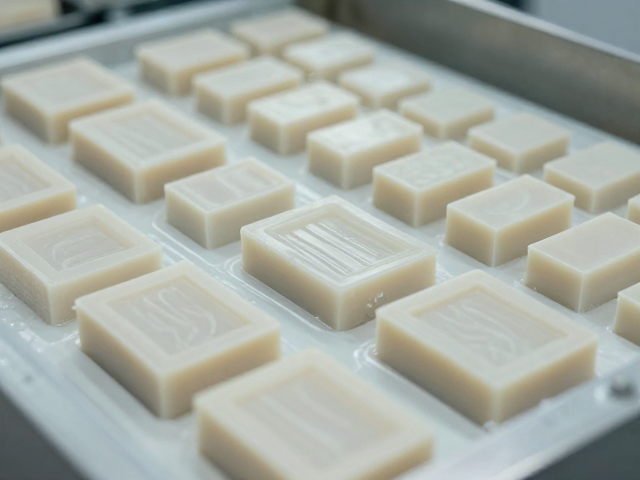
模具压皂工序的核心逻辑与关键控制点
模具压皂是手工皂制作中决定成品密度、硬度以及脱模成功率的关键环节,其本质是通过物理压力排除皂液中的气泡,使皂基分子排列更加紧密。这一工序通常发生在皂液完成搅拌并倒入模具之后,但在表面完全凝固之前。压皂的力度需要均匀且适度,过大的压力可能导致皂体内部产生应力,进而在干燥过程中出现开裂或变形;压力不足则会使成品内部残留过多空气,导致质地疏松,触感粗糙,甚至影响后续切割时的完整性。
在实际操作中,压皂的时机选择至关重要,最佳窗口期通常是在皂液刚刚入模,表面开始形成一层极薄的凝胶层,但内部仍具备一定流动性时。此时进行压皂,既能有效排出气泡,又能避免破坏皂体的整体结构。常用的工具包括硅胶刮板、平整的木板或专用的压板,操作时需保持手部稳定,垂直向下施加均匀的压力,避免侧向受力导致模具变形或皂体移位。对于含有大量天然植物粉末或颗粒物的皂液,更需轻柔操作,以防颗粒分布不均影响美观。
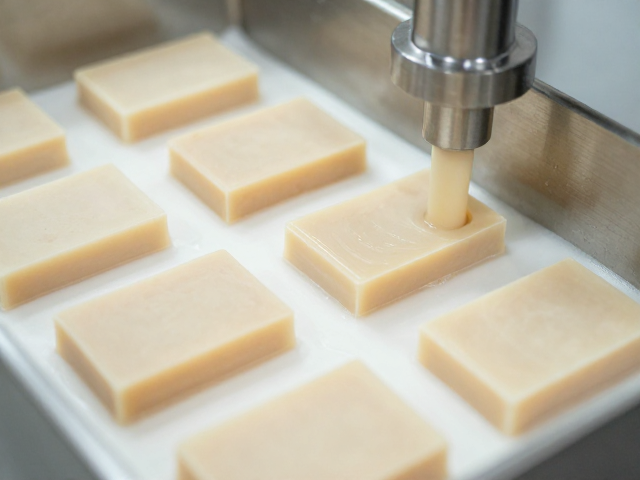
连续浇注与精准切割的操作技巧
连续浇注技术能够显著提高生产效率,特别适用于批量生产标准化尺寸的香皂。在浇注过程中,需保持皂液流速稳定,避免断流或滴漏,每一块皂之间应预留微小的收缩空间,以应对皂基在冷却过程中的体积变化。浇注完成后,需立即清理模具边缘残留的皂液,防止其固化后影响切割精度或导致皂块粘连。为了获得最佳的切割效果,建议采用先整体冷却定型,再进行二次切割的策略,这样能最大程度减少因温度变化引起的误差。
切割环节是决定香皂外观精致度的重要步骤,刀具的选择与角度控制直接影响成品的光滑度与边缘整齐度。推荐使用细齿锯刀或专业的切皂机,刀具需保持锋利且清洁,避免因刀面沾附皂屑导致切割面毛糙。切割时,应保持刀具与皂面垂直,以平稳、匀速的动作推进,避免忽快忽慢造成边缘不齐。对于较软的皂体,可预先将刀具略微加热,利用热量使切割面更加光滑平整,但需严格控制温度,避免高温导致皂体熔化变形。
皂基处理与环境温湿度管理
皂基在压皂及切割前的处理状态会直接受到环境温湿度的影响,因此必须对生产车间或操作区域的温湿度进行精确调控。理想的操作环境温度应保持在20-25摄氏度之间,相对湿度控制在50%-60%左右。高温会导致皂基凝固过快,增加压皂和切割的难度,甚至引起表面结皮;而高湿度则可能导致皂体表面吸潮,产生水斑或粘性,严重影响脱模效果和成品外观。在潮湿季节,建议使用除湿机降低空气湿度,确保皂体处于干燥、稳定的物理状态。
此外,皂基的原料预处理也是保证成品质量的基础。不同批次、不同产地的油脂其皂化值、熔点等物理性质存在差异,因此在混合油脂前,需对原料进行严格的检测与记录,确保配方的一致性。对于含有高比例不饱和脂肪酸的油脂,需特别注意氧化问题,避免在长时间存放或高温操作下发生酸败。在压皂前,还需检查皂液的温度,确保其在最佳成型区间,过高的温度会增加气泡产生的概率,过低则流动性不足,难以通过压皂排出内部空气。