
压皂前原料预处理的核心逻辑
手工皂制作中的压皂工序,本质上是利用机械压力使经过皂化反应后的皂体紧密贴合,形成规整的几何形状,同时排出内部多余空气与水分。这一环节对原料的状态有着极高要求,尤其是对于采用精炼漂白技术处理的油脂而言,预处理的质量直接决定了最终成品的色泽稳定性与结构强度。在开始压模之前,必须确保皂液已达到理想的“Trace”状态,即皂液粘稠至能在表面留下清晰痕迹,且温度控制在适宜区间,通常建议在25-35摄氏度之间,以避免因温度过高导致油脂氧化加速或过低导致皂体过硬难以塑形。
原料的纯净度是压皂成功的基础,任何未完全皂化的游离碱或杂质都会干扰皂体的紧密度。对于经过精炼漂白的植物油,如棕榈油或椰子油,其内部可能残留微量蜡质或色素,这些物质在压皂过程中可能形成不均匀的纹理或导致脱模困难。因此,在混合油脂前,需对原料进行细致的过滤与脱水处理,确保油脂中水分含量低于0.2%,这是防止压皂后出现气泡或开裂现象的关键物理指标。
精炼漂白油脂的特性与应对策略
精炼漂白过程旨在去除原油中的游离脂肪酸、色素、异味物质及磷脂,这一过程虽然提升了油脂的稳定性,但也可能改变其结晶特性。以常用的棕榈仁油为例,经过漂白土处理后的油脂透明度极高,但在低温压皂时容易因结晶过快而产生颗粒感。为了应对这一问题,工匠通常需要在皂化初期引入温控搅拌,使油脂分子均匀分布,避免局部过冷导致的结构松散。这种物理性质的微调,是手工皂精细化制作中不可忽视的一环。
漂白工艺对油脂中天然维生素E等抗氧化物质的损耗较大,这意味着成品皂在后续储存中更容易受到氧化影响,进而导致压皂后的表面出现油斑或变色。针对此特性,在压皂前的配方设计中,需适量添加天然抗氧化剂,如迷迭香提取物或TBHQ(需符合食品安全标准限量),以延缓氧化进程。通过精确计算抗氧化剂的比例,可以在不干扰皂体硬度的前提下,维持压皂后数周内的色泽纯净,这是提升成品观赏性与耐用性的重要技术手段。
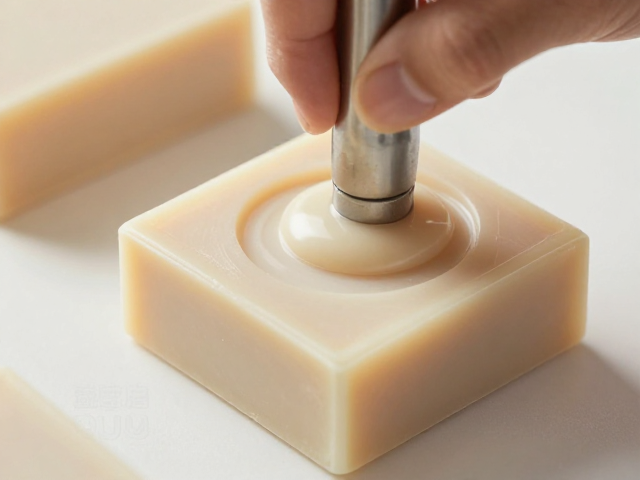
压皂过程中的压力与温度控制
压皂工序中的压力施加需要遵循均匀、渐进的原则,过大的瞬时压力会导致皂体内部结构断裂,形成肉眼可见的裂纹或分层。实际操作中,建议使用螺旋式或液压式压皂模具,以每秒不超过2毫米的速度施加压力,直至皂体表面平滑且边缘整齐。对于含有高比例硬脂酸油脂(如椰子油占比超过30%)的配方,由于其硬度较大,可能需要分两次进行轻度压实,第一次初步定型,第二次进行最终精修,以确保内部应力均匀释放。
温度控制在压皂过程中起着决定性作用,环境温度与皂体温度的差值会影响水分蒸发速率及皂体的固化速度。理想的压皂环境温度应保持在20-25摄氏度,相对湿度控制在50%-60%,这种环境条件有助于皂体缓慢固化,减少因快速失水导致的表面龟裂。若环境温度过高,皂体过软,压模时易粘附模具;若温度过低,皂体过硬,则难以形成紧密的分子间结合。因此,建立稳定的微气候环境,是保证压皂工序连续性和成品一致性的物理保障。
脱模时机与后期养护细节
脱模时机的把握直接关系到压皂成品的完整性,过早脱模会导致皂体边缘塌陷或表面凹陷,过晚则可能因皂体过度收缩而难以取出。一般而言,当皂体表面硬度达到用指甲轻按无明显凹陷,且整体温度与环境温度趋于一致时,即为最佳脱模时间,通常在压皂后2-4小时内进行。脱模过程中,应使用平滑的非粘性工具(如硅胶刮板或竹片)辅助分离,避免使用金属工具造成皂体表面划痕,确保成品表面的光洁度。
压皂完成后的养护阶段,皂体仍需进行缓慢的脱水与硬化过程,这一阶段通常持续2-4周。在此期间,皂体应放置在通风良好、避光且温度恒定的环境中,定期翻转皂体,确保各面均匀接触空气,防止因单面受潮导致变形或发霉。对于经过精炼漂白的高透明度皂体,建议在养护期间定期观察色泽变化,若发现表面出现轻微白霜,可通过再次轻微抛光或短期静置自然恢复,以维持手工皂特有的质感与美观。