
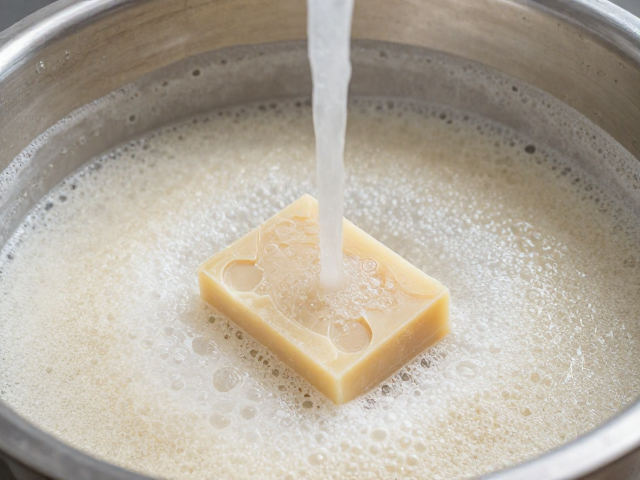
模铸皂体成型前的原料预处理与混合
模铸工艺的核心在于获得均匀且稳定的皂基浆料,这一过程始于脂肪酸钠与水的精确配比。工业生产中,脂肪酸钠的纯度与水分含量直接决定了后续结晶的稳定性。通常需将精制脂肪酸钠溶解于适量热水中,温度控制在80-90℃之间,以确保完全熔融并形成均匀的胶体溶液。此阶段需严格监控水分比例,过高的水分会导致皂体在冷却过程中收缩率增加,进而引发开裂或变形,而水分不足则可能使浆料过于粘稠,影响流动性,导致模铸时填充不实。
搅拌混合是确保浆料均一性的关键步骤。在溶解过程中,需持续进行机械搅拌,避免局部过热或浓度不均。搅拌速度不宜过快,以防引入过多气泡,这些气泡在冷却固化后会形成肉眼可见的气孔,严重影响皂体表面的光滑度及整体强度。混合均匀后,浆料应保持一定的粘度,以便在注入模具时能够顺畅流动并包裹模具内的装饰物或添加剂。此时的浆料状态应呈现半透明的凝胶状,无未溶解颗粒,这是后续结晶控制的基础条件。
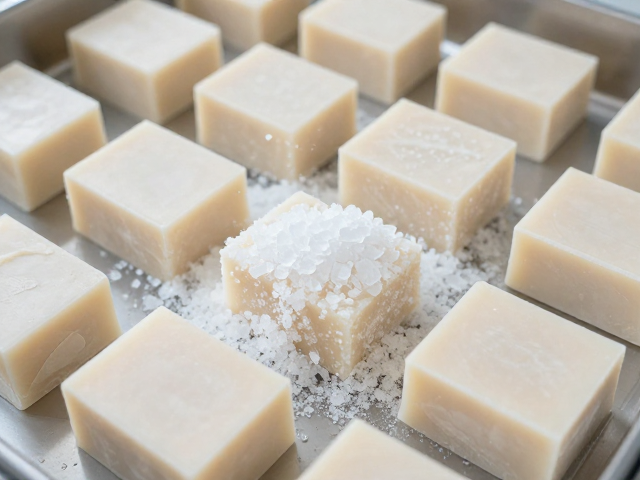
降温过程中的结晶动力学控制
降温速率是决定脂肪酸钠晶体形态与大小的决定性因素。在模铸工艺中,浆料需从高温状态缓慢冷却至室温附近,以诱导形成细小且均匀的晶体结构。若降温速度过快,脂肪酸钠分子无法有序排列,容易形成粗大的晶体,导致皂体表面粗糙、光泽度差,甚至出现肉眼可见的结晶斑点。因此,车间环境温度需保持稳定,通常建议在20-25℃的环境下进行自然冷却或强制风冷,避免阳光直射或局部热源干扰。
结晶过程中,皂体的体积会发生收缩,这一物理变化需要被精确计算和控制。通过调整冷却曲线,可以使收缩过程更加均匀,减少因应力集中导致的内部裂纹。在实际操作中,有时会采用分段冷却法,即在特定温度区间(如60℃至40℃)保持较长时间,让晶体充分生长并稳定,然后再快速通过临界温度区,以锁定理想的微观结构。这种对结晶动力学的精细调控,能够显著提升皂体的硬度和耐磨性,使其在后续脱模和使用过程中不易破碎。
高温高湿环境对皂体质量的负面影响
高温环境会显著延缓脂肪酸钠的固化过程,增加浆料在模具中的停留时间,从而降低生产效率。更严重的是,高温会导致皂体内部水分蒸发不均,形成内部应力,这种应力在脱模后可能表现为肉眼不可见的微裂纹,随着时间推移逐渐扩大,最终导致皂体断裂。此外,高温还会加速皂体中添加的精油、香精等挥发性成分的流失,影响最终产品的香气持久度和感官体验。因此,生产车间必须配备有效的温控系统,确保环境温度处于最佳工艺区间。
高湿环境则是模铸皂体的大敌。空气中的水分极易被高温皂体表面吸附,导致表面发粘、浑浊,甚至出现“冒汗”现象。这种表面缺陷不仅影响美观,还会为微生物滋生提供温床,降低产品的卫生标准。在湿度较高的季节或地区,必须加强车间的除湿措施,保持相对湿度在50%-60%之间。同时,模具表面应保持干燥清洁,任何残留的水分都会在皂体冷却时形成水膜,阻碍皂体与模具的贴合,导致脱模困难或表面缺损。
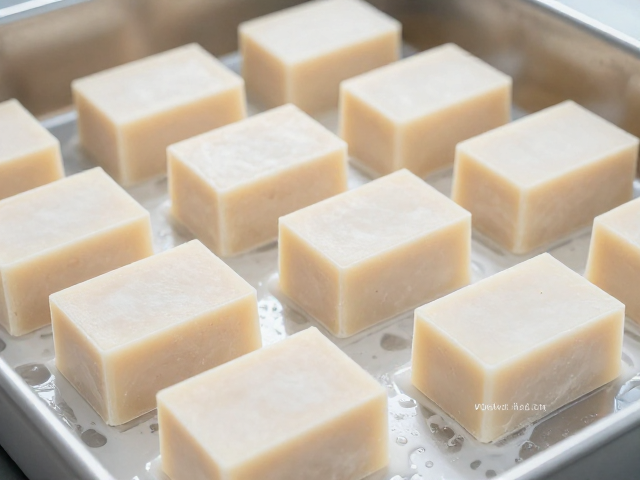
脱模与后期养护的质量保障
脱模时机的把握直接影响皂体的完整度。过早脱模,皂体内部结构尚未完全稳定,极易因外力而变形或断裂;过晚脱模,则可能因皂体收缩包紧模具,导致脱模阻力过大,造成表面损伤。通常建议在皂体温度降至室温,且硬度达到一定标准后进行脱模。脱模过程中应动作轻柔,使用专用工具辅助,避免硬性敲击。脱模后的皂体应立即进入养护阶段,放置在通风、干燥、避光的环境中,让剩余水分缓慢均匀逸出,进一步稳定晶体结构。
养护期通常为3-7天,具体时间根据皂体大小和环境条件调整。在养护期间,需定期检查皂体表面状况,确保无霉变、开裂或变形。养护完成后,皂体应具备良好的硬度、适中的含水量以及稳定的晶体结构,方可进行包装或后续加工。通过严格把控从原料混合、降温结晶到脱模养护的全流程,能够有效避免高温高湿带来的质量问题,确保模铸皂体具备优良的外观和物理性能,满足高品质市场的需求。