
成型机操作前的安全核查与设备预热
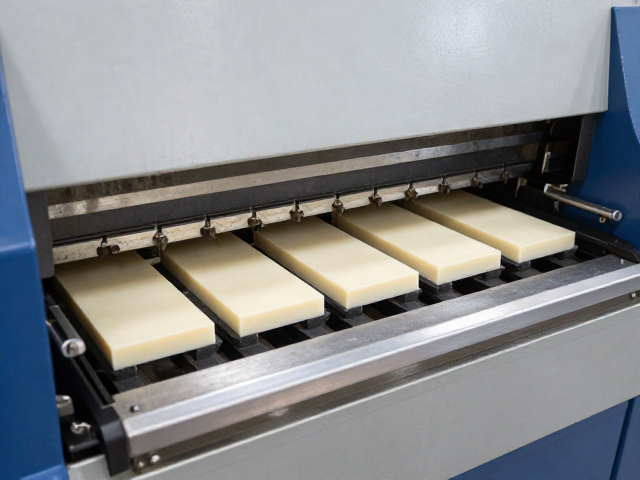
成型机启动前的状态确认是保障生产安全与产品一致性的首要环节。操作人员需定期检查液压系统油位、气压表读数以及各传动部件的紧固情况,确保无漏油、漏气现象。冷却水循环系统应保持畅通,水温需控制在标准范围内,以防止模具在高温高压工作状态下出现热变形或冷却不均导致的皂体开裂。电气控制柜内的指示灯、急停按钮及传感器灵敏度需经过功能性测试,确认所有安全防护罩完好且到位,严禁在设备存在机械故障或电气隐患的情况下强行开机。
预热过程需严格遵循设备说明书中的温度曲线,避免升温过快导致模具内部应力集中。通常,模具需预热至与熔体温度相近的区间,这一过程能显著减少熔体接触模具表面时的瞬间凝固,从而提升表面光洁度。在等待模具达到设定温度的间隙,操作人员应清理模具表面的残留皂基或油污,使用专用的软布或无尘纸进行擦拭,确保模具型腔洁净无异物。预热时间的设定需结合车间环境温度及模具材质进行微调,确保模具整体温度均匀,为后续注入熔体提供稳定的热力学环境。
熔体温度控制与注料参数设定
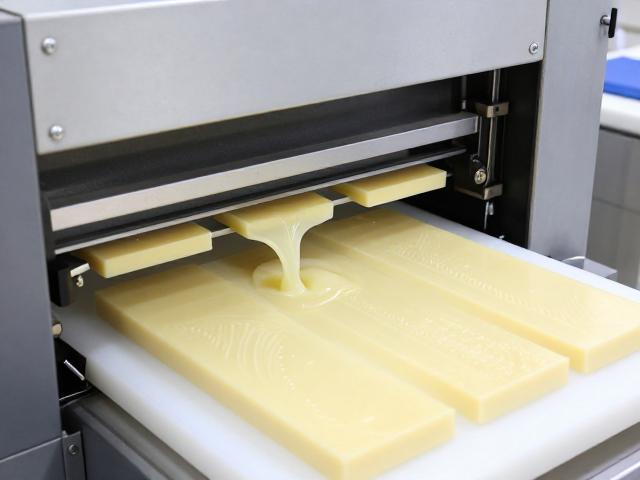
熔体的温度直接决定了皂体的流动性、收缩率以及最终成型的表面质量。不同配方的皂基(如透明皂基、乳脂皂基等)具有特定的熔点与最佳加工温度区间,操作人员必须依据配方单精确设定加热筒温度。过高的熔体温度会导致皂基氧化变色、产生气泡或硬化后质地疏松;过低的温度则会增加注射压力,导致充模不完全或内部应力过大。温度传感器需定期校准,确保显示温度与实际熔体温度一致,避免因温控偏差造成批量性次品。
注料压力与速度参数的设定需与熔体粘度相匹配。对于高粘度熔体,适当提高注射压力和速度可改善充模效果,但需警惕压力过大导致模具飞边或内部产生气纹。注射速度应保持稳定,避免湍流卷入空气形成气泡。保压时间的设定需根据皂体的冷却收缩特性进行优化,足够的保压时间能补偿材料冷却时的体积收缩,防止皂体表面凹陷或内部出现空洞。参数调整应基于小批量试产的数据反馈,通过观察首件产品的尺寸精度和外观缺陷,反向修正压力、速度及时间参数,形成稳定的工艺窗口。
模具合模与成型周期管理
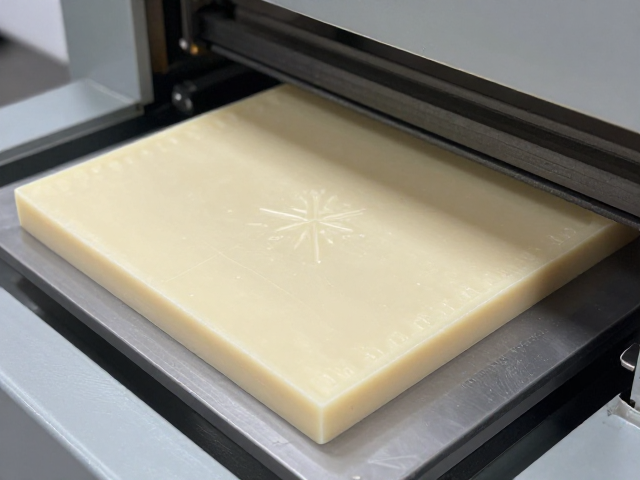
合模动作的平稳性直接影响皂体的成型精度和模具寿命。合模速度应设置合理,初段快速闭合以节省非生产时间,末段低速低压锁模,确保模具型腔精准对接,避免撞击损伤模具分型面。锁模力需适中,过大的锁模力会增加能耗并加速模具磨损,过小则可能导致溢料。设备应具备锁模力监测功能,实时反馈合模状态,确保每次合模的重复定位精度符合工艺要求。操作人员需密切关注合模过程中的异响或阻力变化,及时处理机械卡顿或传感器误报。
成型周期由注射时间、保压时间、冷却时间和开模顶出时间组成,优化这一流程是提升生产效率的关键。冷却时间需确保皂体内部热量充分散失,达到规定的脱模硬度,避免因冷却不足导致脱模变形或尺寸不稳定。冷却时间的设定需结合皂体厚度、模具冷却水道布局及环境温度进行科学计算,而非凭经验随意设定。在满足质量要求的前提下,通过并行作业优化非冷却时间,如提前准备下一批熔体、优化顶出机构动作,可有效压缩单件生产周期,实现高效率连续生产。
脱模工艺与皂体表面质量控制
脱模是成型过程中对皂体施加机械力的关键环节,不当的脱模动作极易导致皂体断裂、变形或表面划伤。顶针的位置、数量和推力需根据皂体结构特征进行精密布局,确保脱模力均匀分布,避免局部应力集中。脱模斜度设计需合理,通常建议设置1-2度的脱模斜角,以辅助皂体顺利脱离模具。脱模过程中,顶出速度应平缓,避免冲击力过大损伤皂体边缘。对于复杂结构或薄壁皂体,可考虑使用脱模剂辅助,但需严格控制用量,避免影响皂体后续加工或外观。
皂体表面质量是衡量成型效果的重要指标,常见缺陷包括气泡、流痕、缩水、缺料及表面粗糙。气泡多由熔体卷入空气或水分挥发引起,需优化注射速度及熔体脱水处理;流痕与熔体温度或注射速度不均有关,需调整工艺参数或模具浇口设计;缩水多因冷却不足或保压不够,需延长冷却时间或增加保压压力;缺料则需检查熔体温度、注射压力或模具排气情况。操作人员需建立详细的缺陷记录表,对每批次出现的表面问题进行分类分析,追溯至具体工艺参数或模具状态,通过持续改进消除缺陷,确保皂体表面光洁、无瑕疵、尺寸符合标准。
设备维护与标准化作业流程
成型机的日常维护是维持设备稳定性和延长使用寿命的基础。每日生产结束后,需彻底清理模具表面的残留皂基,检查模具分型面、顶针及滑块是否有磨损或损伤,并进行必要的润滑保养。液压系统需定期更换液压油,过滤杂质,检查油缸密封件是否有渗漏。电气元件需定期清洁,检查接线端子是否松动,传感器探头是否脏污影响信号传输。建立完善的设备点检制度,记录设备运行状态、维护保养内容及故障维修记录,形成可追溯的设备健康档案。
标准化作业流程(SOP)的严格执行是保证生产一致性的核心。操作人员需经过专业培训,熟练掌握成型机的操作规程、工艺参数设定方法及常见故障排除技巧。生产过程中,严禁随意更改工艺参数,任何参数调整需经过工艺工程师评估并记录。批次间的首件检验需严格执行,确认尺寸、重量、外观及硬度符合标准后方可批量生产。生产过程中需定期进行过程巡检,监控设备运行状态及产品质量波动,发现异常立即停机排查。通过标准化作业,减少人为操作差异,确保每一块皂体在质量、尺寸和外观上保持高度一致,提升整体生产效率与产品竞争力。