
皂基配伍与油脂比例的科学计算
手工皂制作的核心在于精确计算油脂与碱液的反应比例,这一过程严格遵循皂化值表,任何偏差都可能导致成品游离碱超标或油脂残留过多。不同种类的油脂,如橄榄油、椰子油、棕榈油等,其分子结构决定的皂化值各不相同,配方师必须依据具体的油脂种类和预期功效,通过严密的数学推导确定氢氧化钠或氢氧化钾的精确用量。这种计算并非简单的经验估算,而是基于严密的化学计量学,确保每一滴油脂都能与等摩尔的碱液发生完全反应,从而从源头上消除因反应不完全导致的内部应力不均。
在实际操作中,超脂率的设定是调控成品硬度与滋润度的关键变量,但过高的超脂率往往伴随着油脂氧化加速和结构疏松的风险。专业的代工工厂会建立严密的数据库,记录不同批次原料的酸价和碘值,以此动态调整配方中的碱液浓度。例如,当使用高酸价的橄榄油时,需额外增加碱液用量以中和游离脂肪酸,防止其在后续工序中引发酸败或皂体软化。这种对原料特性的极致把控,使得每一批次的皂基在微观结构上保持高度一致,为后续消除裂纹奠定了坚实的物质基础。
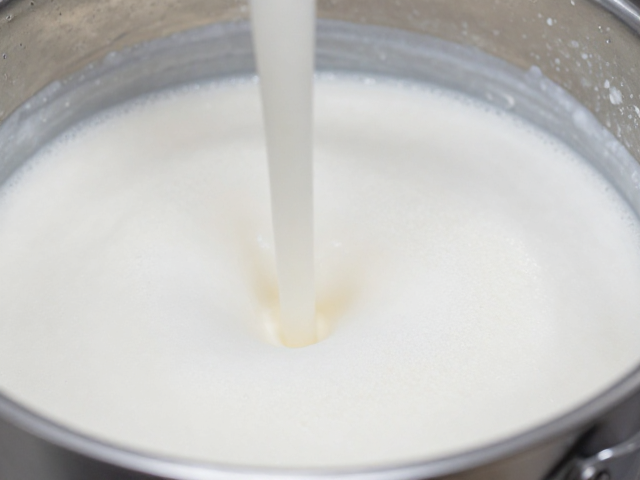
混合温度与搅拌状态的微观控制
皂液在混合过程中经历的乳化与增稠阶段,温度管理直接影响着脂肪酸钠晶体的形成速率。过高的搅拌温度会导致水分迅速蒸发,使皂体表面硬化过快,而内部仍在持续反应,这种内外温差极易在冷却过程中形成巨大的张力,进而撕裂皂体表面形成裂纹。因此,工业化生产中通常采用恒温搅拌釜,将混合温度严格控制在25至35摄氏度的区间内,确保皂液以均匀的速度逐渐变稠,形成类似酸奶般的顺滑质地。这种受控的热力学环境,使得分子链能够有序排列,减少因快速凝固产生的内部缺陷。
搅拌的速度与时间同样是决定皂体均匀度的核心要素,过快或过慢的搅拌都会破坏乳液的稳定性。在慢速搅拌模式下,皂液中的气泡能够自然逸出,避免在皂体内部形成空腔,这些空腔在冷却收缩时会成为裂纹的起始点。专业设备通过精密的桨叶设计,能够在低速下实现全域无死角的混合,确保每一部分皂液的热力学状态和粘度完全一致。当皂液达到所谓的“Trace”状态时,即滴落时能留下痕迹,此时立即停止机械搅拌,转入静置模具,以最大限度地减少物理应力对微观结构的干扰。
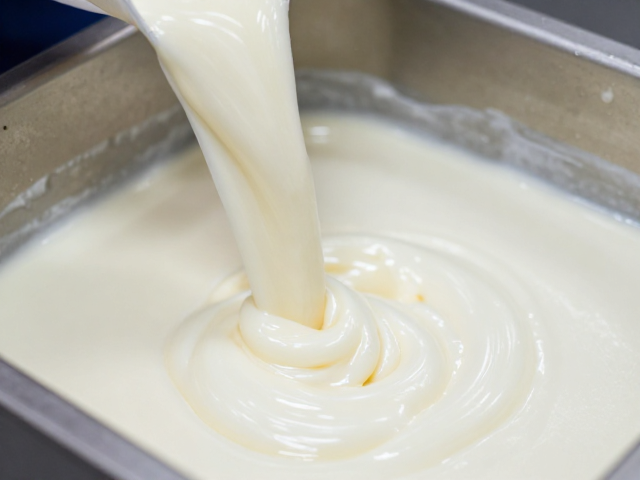
模具填充与冷却环境的应力管理
模具的填充方式直接影响皂体内部的密度分布,分层填充或一次性注入会导致密度梯度,进而在冷却过程中因收缩率不同而产生内应力。为了消除这种隐患,灌装系统通常采用低压缓慢注入的方式,并配合超声波振动装置,帮助排出气泡并使皂液在模具中自然流平。这种物理干预手段确保了皂体整体密度均匀,避免了因局部疏松导致的结构性脆弱。同时,模具的材质选择也经过严格筛选,导热系数相近的材料能保证皂体各部位以相同的速率散热,进一步降低了因温差引起的形变风险。
冷却环境的气流与温度控制是防止裂纹产生的一道防线。自然冷却过程中,表面与内部的温差会导致收缩不均,因此恒温恒湿车间是行业标配。通过维持环境温度在20-25摄氏度,相对湿度在50%-60%之间,皂体能够以极其缓慢且均匀的速度进行脱水和硬化。这种温和的固化过程使得脂肪酸钠晶体能够充分生长并紧密堆积,形成致密且坚韧的网络结构。任何剧烈的温度波动或强风直吹,都会破坏这一平衡,导致表面结皮过快或内部收缩过大,从而在成品表面留下难以修复的裂纹。
脱模时机与后期养护的物理定型
脱模时间的把控需要结合皂体的硬度和环境温度进行综合判断,过早脱模会导致皂体因强度不足而发生扭曲或断裂,过晚脱模则可能因粘连造成表面损伤。通常,皂体在模具中需经过24至48小时的初步固化,待其边缘清晰、手感坚硬后方可进行脱模操作。在脱模过程中,使用柔软的支撑物或真空吸附设备,避免对皂体施加任何点状压力,防止因局部受力过大引发隐性裂纹。这一阶段的物理定型,是将液态下的均匀结构转化为固态稳定形态的关键环节。
脱模后的皂体进入漫长的陈化期,这一过程不仅是水分的缓慢蒸发,更是内部化学结构的进一步稳定。在通风良好、温度适宜的环境中,皂体内部的游离水分逐渐析出,硬度提升,表面形成一层天然的保护膜。这一自然风化过程能够修复微观层面的微小缺陷,使皂体变得更加坚韧耐用。对于大规模生产而言,仓储环境的标准化至关重要,堆叠方式需预留足够的散热空间,避免底部皂体因闷热潮湿导致软化或变形。通过这种严密的物理定型与后期养护,成品皂在外观上保持平整光滑,在性能上达到使用标准,彻底规避了裂纹问题。