
多层夹心皂的结构设计与原料配比逻辑
多层夹心皂的核心在于通过物理堆叠与化学粘合,实现不同颜色、气味或功能层级的稳定结合,其基础原料通常由脂肪酸钠、水、甘油以及各类功能性添加剂构成。在制备过程中,皂基的含水率控制至关重要,过高的水分会导致层间分离,而过低的水分则影响成型后的硬度与切割精度。工业生产中,常选用月桂酸、肉豆蔻酸等短链脂肪酸与棕榈酸、硬脂酸等长链脂肪酸进行复配,以平衡皂体的硬度与起泡性。
原料预处理阶段需确保各层皂料具备适宜的流变特性。上层与下层基础皂体需保持较高的粘度以维持形状,而中间夹心层则需具备一定的流动性或可塑性,以便在冲压过程中能够填充并附着在主体皂体表面。部分工艺中会在层间引入微量乳化剂或增粘剂,以增强不同化学性质皂体之间的附着力,防止后续切割或印刷过程中出现掉渣或分层现象。
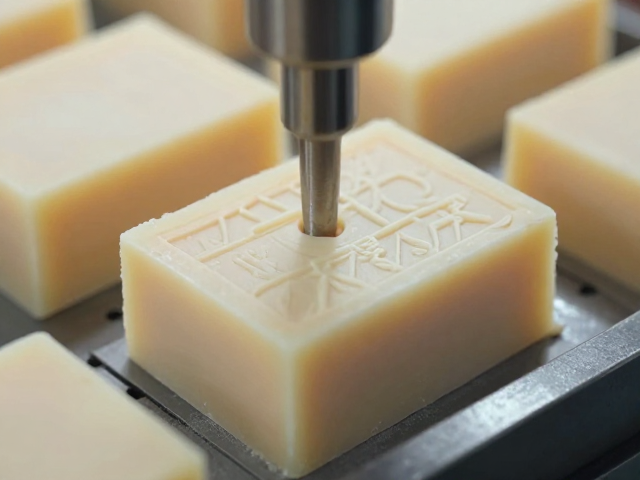
冲压定型过程中的压力与温度控制
冲压定型是决定多层夹心皂外观完整度与内部结构稳定性的关键工序。该过程通常在液压或机械压力机中完成,模具型腔需经过精密加工以确保尺寸公差。在冲压过程中,压力参数需根据皂基的配方特性进行微调,过大的压力可能导致皂体内部产生气泡或导致夹心层溢出,而压力不足则无法使多层结构紧密结合。一般工业实践中,成型压力需维持在能克服皂体屈服强度的范围内,以确保层间无空隙。
温度控制同样影响着冲压效果。皂体在加热后进入半熔融状态,此时进行冲压可使其更好地贴合模具。温度过高会导致皂体软化过度,脱模困难且易粘模;温度过低则会导致皂体脆性增加,在冲压边缘产生崩角或裂纹。因此,模具温度与皂体温度需保持在一个稳定的区间,通常通过恒温水浴或电热板对模具进行预热,同时控制皂料在入模前的温度,以确保成型后的皂体表面光滑、棱角分明。
切割工艺对尺寸精度与边缘质量的影响
切割是将成型后的皂块转化为标准规格产品的必要步骤,常用的切割设备包括带式切割机、往复式切皂机或激光切割机。切割刀具的材质与刃口锋利程度直接影响切割面的质量。硬质合金刀片因其耐磨性和强度,常被用于高频次的工业生产中。切割时的进刀速度需与传送带速度匹配,以避免因速度不均导致皂体变形或尺寸偏差。
切割过程中产生的粉尘与碎屑需及时清理,以免附着在皂体表面影响后续印刷效果或外观质量。对于多层夹心皂,切割路径的设计需考虑层间结构的稳定性,避免切割应力导致层间剥离。部分高精度生产线会采用多刀头同步切割技术,以同时完成纵向与横向切割,提高生产效率的同时保证每一块皂体的尺寸一致性。切割后的皂体需经过简单的除尘处理,为后续的印刷工序提供洁净的表面。
印刷工艺中的油墨选择与附着力测试
多层夹心皂的表面印刷通常采用柔印或丝网印刷技术,油墨的选择需兼顾耐水性与附着力。由于皂体在潮湿环境中使用,印刷油墨必须具备优异的抗水解性能,以免在使用过程中图案模糊或脱落。水性油墨因环保特性及良好的干燥速度,在皂品印刷中应用广泛,但需针对皂体表面的微观结构调整油墨配方中的树脂成分,以增强咬合力。
印刷过程中的张力控制与干燥效率是保证印刷质量的关键。印刷张力过大可能导致皂体变形,过小则易引起套印不准。干燥环节需确保油墨中的溶剂或水分完全挥发,避免残留物质影响皂体的整体稳定性。在实际生产中,常通过划格试验或胶带剥离试验来评估印刷附着力,确保产品在正常储存与使用条件下,图案保持清晰完整。印刷后的皂体需经过静置固化,使油墨与皂体表面达到最佳的结合状态。