
底料融合温度对油脂基质流变特性的影响机制
底料在加热融合过程中,温度曲线的设定直接决定了油脂与固态颗粒的界面结合状态。当温度维持在55℃至60℃区间时,植物油中的甘油三酯分子动能增加,粘度显著降低,此时加入的香辛料粉末及肉脂微粒能够更均匀地分散在液相中,形成稳定的乳化前体。若温度超过75℃,部分热敏性风味物质可能发生氧化聚合,导致底料色泽发暗,且油脂表面易形成硬化膜,阻碍后续搅拌时的质构均一性。
温度控制还需兼顾水分活度的变化。在融合初期,快速升温至85℃左右有助于杀灭原料表面附着的环境微生物,同时促进淀粉类辅料糊化。然而,升温速率过快会导致局部过热,引发美拉德反应过度,产生焦苦味杂质。因此,工业生产中常采用分段升温策略,前期低温慢融以保留挥发性香气,后期高温短时融合以确立底料骨架,这种热力学过程的管理是确保底料感官品质一致性的物理基础。
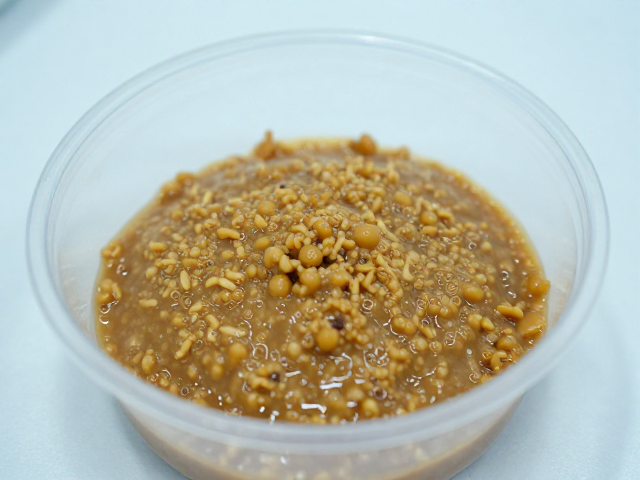
微生物检测在底料生产中的关键指标与采样规范
底料作为高油脂、高蛋白的复杂基质,其微生物安全性检测需重点关注菌落总数、大肠菌群及致病菌指标。由于油脂具有疏水性,常规的水相提取法难以有效分离附着在脂肪球表面的微生物,因此采样后需立即使用无菌均质器配合专用提取液进行震荡处理,确保微生物从油脂相转移至水相。检测过程中,沙门氏菌和金黄色葡萄球菌属于关键控制点,需依据食品安全国家标准规定的增菌与分离程序进行定性分析。
采样点的代表性直接影响检测结果的真实性。在底料冷却固化前,罐体底部、搅拌桨叶片及管道死角处易因温度梯度形成微生物富集区。检测人员需按照多点采样原则,在不同生产批次、不同时间段提取样品。数据记录需精确到检测方法的标准号,如GB 4789系列标准,确保每一步培养温度、时间及显色反应严格符合法规要求,任何偏离标准操作程序的偏差都可能导致检测结果失效,进而引发食品安全风险。
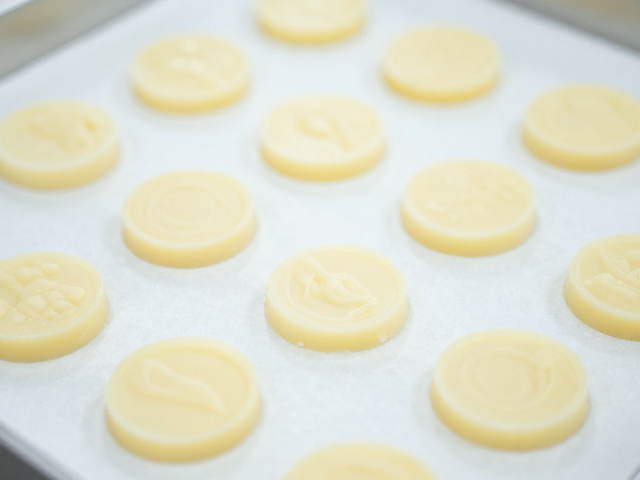
入模阶段的流变学控制与成型缺陷预防
底料入模时的粘度与温度决定了最终产品的几何稳定性。当底料温度降至45℃至50℃时,其剪切稀化特性表现为粘度适中,既不会因过稀导致模具填充不满,也不会因过稠造成脱模困难。在此温度区间,底料内部的脂肪晶体结构处于半熔融状态,通过控制入模速度,可以减少气泡卷入,避免成品内部出现空洞或分层现象。若入模时底料温度低于40℃,流动性急剧下降,极易在模具角落形成冷斑,影响后续切割与包装的完整性。
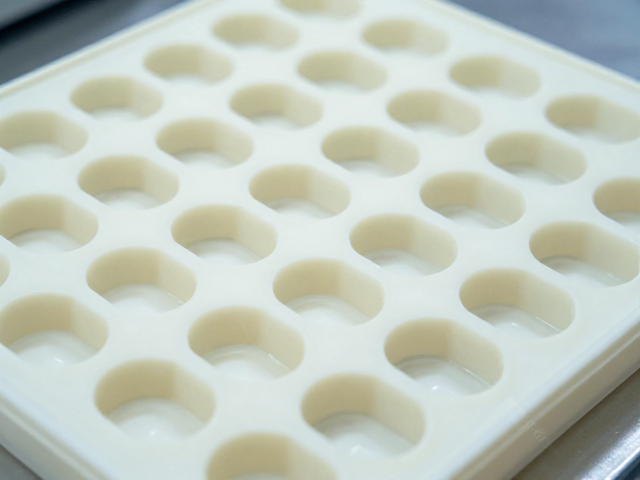
模具的设计参数与入模动作需协同作业。模具内壁的光洁度、倾角以及冷却系统的布局会显著影响底料的凝固速率。快速冷却可能导致底料表面迅速结壳,而内部尚未定型,产生内应力,导致脱模后变形或开裂。因此,入模后需立即进入控温冷却室,采用梯度降温方式,使底料整体均匀固化。这一过程要求温度传感器实时监测模具内部温差,确保从表面到中心的热传导平衡,从而获得致密、无裂纹的成品结构。
工艺参数联动与质量控制体系的构建
温度、时间与剪切力在底料生产中并非独立变量,而是存在严密的耦合关系。融合阶段的搅拌转速会影响热传递效率,高速搅拌虽能加速均质,但可能因机械剪切力过大破坏固体颗粒结构,影响口感层次。因此,需根据底料的配方特性,计算最佳搅拌功率与转速匹配值。入模后的冷却曲线也需与融合温度相对应,若融合温度较高,底料内部残留热量多,需延长冷却时间或降低冷却介质温度,以平衡生产效率与产品质量。
建立基于数据追溯的质量控制体系是确保持续合规的关键。每一批次底料的融合温度曲线、入模时刻、冷却时长及微生物检测报告需形成完整的数据链。通过统计分析历史数据,识别工艺参数的波动范围,设定预警阈值。当某项指标偏离正常区间时,系统应自动触发复检程序,而非直接依赖最终成品的抽检。这种过程控制模式能有效降低因个别环节失误导致的整批报废风险,确保产品在不同季节、不同原料批次下保持稳定的理化指标与微生物安全水平。