
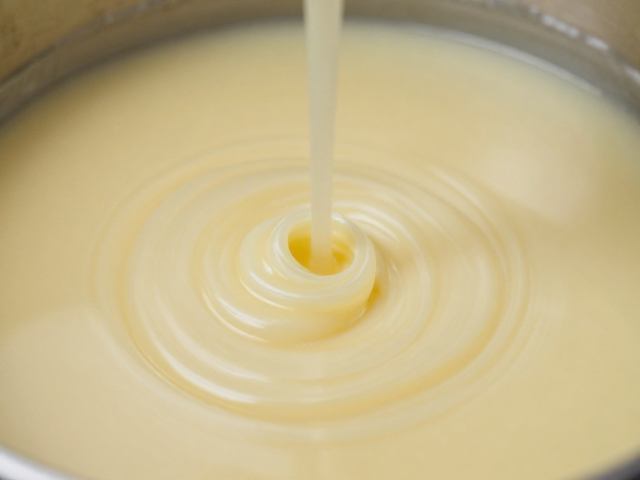
熔融阶段的物理特性与温度场分布
皂基在加热过程中并非简单的固态变液态,而是伴随着严密的晶格结构重组。原料中的脂肪酸钠、氢氧化钠以及辅助油脂在升温至100°C至120°C区间时,分子间的氢键断裂,体系逐渐转变为均匀的液相。这一过程对热源的稳定性要求极高,若局部温度过高,游离脂肪酸可能发生氧化或水解,导致皂体色泽变深并产生异味;若温度不足,则会出现未熔融的颗粒,直接影响后续成品的细腻度。工业实践中,通常采用夹套加热或蒸汽盘管进行间接加热,以确保热量传递的均匀性,避免局部过热导致的“烧皂”现象。
搅拌速率与熔融效率存在严密的动力学关联。在熔融初期,低速搅拌有助于原料受热均匀,防止结块;随着温度升高及粘度降低,需逐步提高搅拌速度以打破液滴间的界面张力,促进不同组分间的微观混合。此时,体系的流变特性发生显著变化,从非牛顿流体向近似牛顿流体过渡。监控这一阶段的粘度变化,是判断熔融是否彻底的关键指标。只有当体系达到完全均一的乳白色或半透明状,且无可见颗粒时,方可视为熔融完成,为后续的冷却定型奠定物质基础。
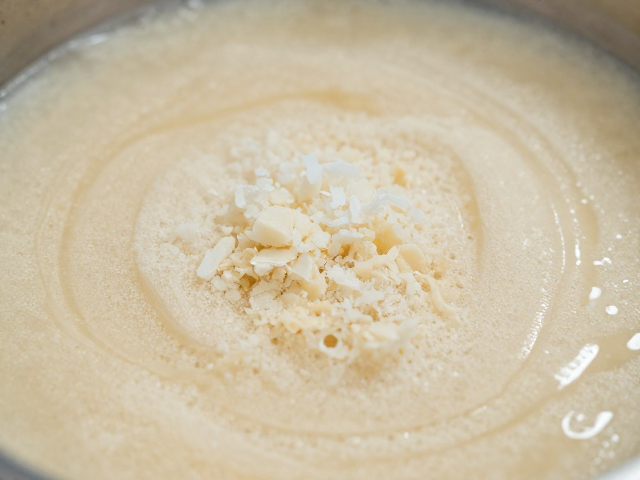
冷却过程中的结晶动力学与时间管理
冷却环节决定了皂基最终微观结构的稳定性,其核心在于控制结晶速率。快速冷却虽然能缩短生产周期,但极易导致晶体生长过快,形成粗大的晶粒,使皂体表面出现粗糙、无光泽甚至发白(返砂)现象。相反,缓慢且受控的冷却过程有利于形成细小、均匀的晶体结构,从而提升皂体的硬度、光泽度及耐用性。在实际操作中,冷却槽的温度梯度设计至关重要,通常起始冷却温度设定在40°C至50°C之间,随后根据环境温度逐步降低,避免温差过大引发内应力,导致皂体开裂或变形。
冷却时间的计算需依据皂基的配方特性、模具尺寸及环境温度进行动态调整。不同脂肪酸组成的皂基具有不同的凝固点,例如硬脂酸含量较高的皂基凝固较快,而油酸含量较高的皂基则需要更长的冷却时间。工业生产中,常通过红外测温仪实时监测皂体中心温度,当中心温度降至与环境温度平衡,且硬度达到脱模标准时,方可认为冷却完成。这一过程通常需要数小时,具体时间需通过实验确定最佳曲线,以确保每一批次产品的物理性能一致,避免因冷却不均导致的批次间质量波动。