
模铸皂体连续浇注的工艺控制要点
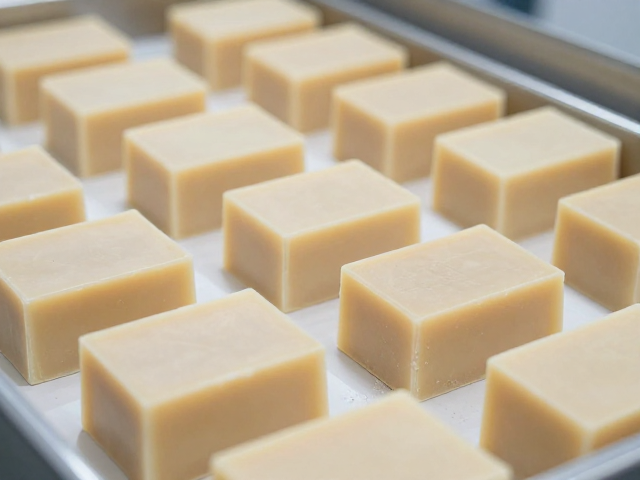
连续浇注是模铸香皂生产流程中的核心环节,其核心在于维持皂体浆料的均匀性与流动性,确保浆料能平稳进入模具腔室。在实际操作中,浆料的温度控制通常需维持在65-75摄氏度之间,这一区间能保证脂肪酸钠盐与水分形成稳定的胶体结构,避免因温度过低导致粘度增加引发堵管,或因温度过高造成水分过度蒸发影响皂体硬度。浇注系统的流速需经过精密计算,通常采用螺旋式或层流式浇注头,以减少浆料在进入模具时产生的气泡和湍流,从而提升皂体表面的平整度。
模具的预热与排列方式直接决定了连续浇注的效率与质量。模具通常由不锈钢或工程塑料制成,表面经过镜面抛光处理以降低脱模时的摩擦阻力。在连续生产线中,模具以恒定间距通过浇注站,每个模位必须保持水平一致,误差需控制在0.5毫米以内,以防止浆料溢出或填充不均。浆料注入后,需立即进入静置阶段,这一过程并非完全静止,而是通过微震动装置定期触发,以破坏气泡表面张力,使气泡上浮排出,这是防止后续切割过程中出现“蜂窝状”缺陷的关键前置步骤。
切割工序中的尺寸精度与表面完整性管理
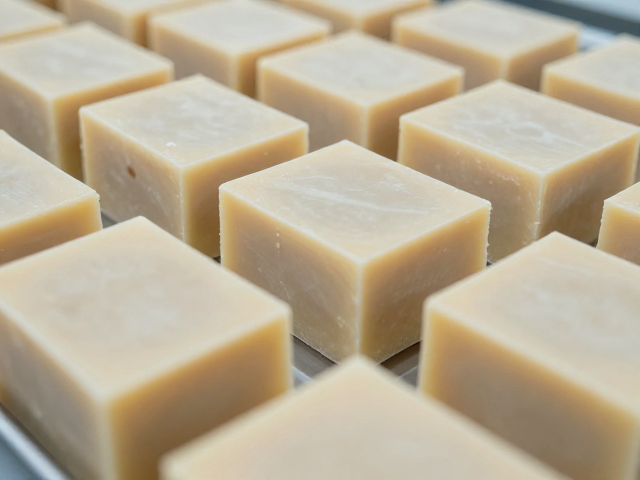
切割是决定香皂最终外观与规格的关键步骤,传统切条机多采用多刃旋转刀片,通过高速旋转将连续冷却后的皂条切断为预定长度。切割刀片的材质通常选用高硬度合金钢,并需定期打磨以保持刃口锋利,钝化的刀片会导致皂体边缘毛糙或产生细碎粉末,直接影响成品率。切割速度需与生产线输送速度严格同步,同步误差超过2%即可能出现连刀或断条现象,现代自动化产线常配备光电传感器实时监测皂条位置,通过PLC系统动态调整切割频率,确保每一块香皂的尺寸一致性。
切割后的皂体表面可能存在微小的应力释放裂纹或切割痕迹,这需要在后续工序中进行修正。在高速切割过程中,刀片与皂体接触瞬间产生的局部高温可能导致皂体表面轻微融化后重新凝固,形成不规则的纹理。为解决这一问题,部分高标准生产线引入了激光测距与闭环反馈系统,实时监测切割后的皂体厚度与宽度,一旦检测到偏差,系统会自动微调刀片间距或输送辊的压力。这种精密控制不仅提升了产品的美观度,也减少了因尺寸不合格导致的原材料浪费,符合现代制造业对精益生产的要求。
密封保存环境下的防挥发与稳定性维护
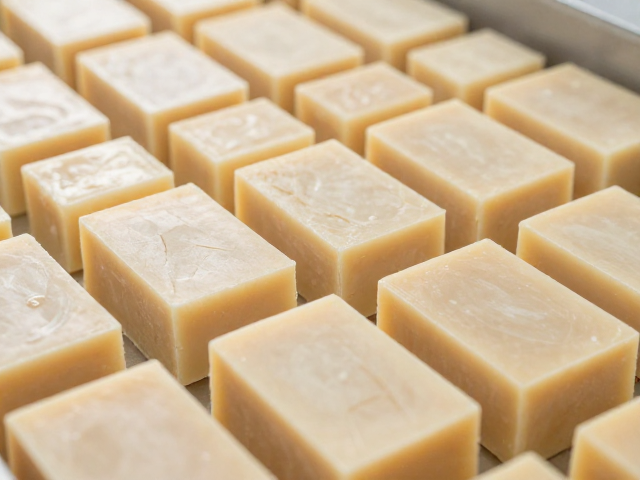
香皂在成型后仍含有约15%-20%的水分,若暴露在干燥或通风过强的环境中,水分会通过表面孔隙快速蒸发,导致皂体收缩、开裂甚至硬度异常升高。因此,连续浇注切割后的香皂需立即进入密封保存环节。常见的密封方式采用多层复合膜包装,内层为高阻隔性聚乙烯材料,外层为印刷纸盒或铝箔复合层,这种结构能有效阻隔氧气和水蒸气交换。在包装前,香皂需经过风干冷却区,温度需降至室温,避免余热导致包装材料变形或内部水汽凝结。
密封后的香皂通常储存在恒温恒湿的成品仓中,环境温度建议控制在20-25摄氏度,相对湿度保持在50%-60%之间。这一环境参数有助于维持皂体内部水分平衡,防止因环境湿度过低导致脱水,或因湿度过高导致皂体表面返碱或发霉。在长期储存过程中,皂体内部的游离碱会与空气中的二氧化碳缓慢反应,这一自然老化过程需在一定时间内完成,以确保产品在使用时具有良好的起泡性和温和度。通过严密的密封与环境控制,香皂在货架期内能保持稳定的物理形态和化学性质,满足长期流通的需求。