
皂基预处理与研磨工艺的核心逻辑
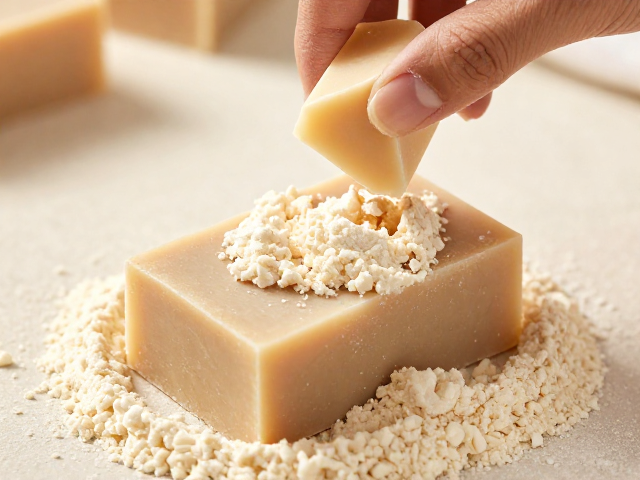
手工皂制作中的研磨步骤并非简单的物理粉碎,而是为了消除皂基内部的气孔并提升质地均匀度的关键工序。市售的未精炼皂基通常含有少量气泡及不均匀的脂肪分布,直接模压容易导致成品表面出现针孔或内部结构松散。通过将固态皂基切割成约2-5厘米见方的小块,能够显著增加受热面积,使后续加热或研磨过程更加均匀。这一预处理步骤直接决定了最终皂体的致密性,是避免成型后出现裂纹或变形的基础。
在研磨环节,工业级或专业家用研磨机通过高转速齿轮对皂块进行剪切与挤压。这一过程会释放皂体内部的应力,使脂肪酸分子重新排列,形成更为紧密的晶体结构。操作时需控制研磨频率,避免因过度摩擦产生过高热量导致皂基软化粘连,进而堵塞筛网。理想的研磨状态表现为粉末状或细腻颗粒状,触感干燥且不粘手,这种物理形态能极大提升后续混合添加剂时的分散效率,确保色素、精油或功能性成分在皂体中达到分子级别的均匀分布。
模压成型中的压力控制与定型机制
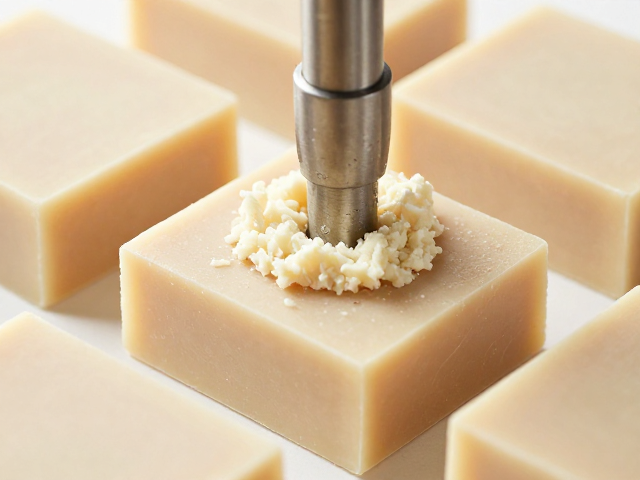
模压成型是将预处理后的皂料转化为特定形状的核心环节,其核心在于对压力的精确计算与施加。不同的皂基配方(如椰子油基底、橄榄油基底)具有不同的屈服强度,过大的压力会导致皂体边缘崩裂或模具变形,而压力不足则无法消除内部空隙。通常,专业制作中会使用液压或机械螺旋装置,以每秒1-2毫米的速度缓慢施压,使皂料在模具腔体内发生塑性流动,填充每一个细微角落。这一过程需要配合恒温环境,避免温度波动导致皂体收缩率不一致。
定型阶段的时间管理直接影响皂体的脱模成功率。在压力维持状态下,皂基内部的水分和添加剂需要时间进行初步固化。对于含有高比例甘油或保湿成分的皂基,定型时间需适当延长,以平衡内部溶剂的挥发与结构稳定。脱模时需观察皂体边缘是否整齐、表面是否有拉丝现象,这些细节反映了压力释放过程中的应力释放情况。正确的模压参数能确保皂体在冷却后保持清晰的棱角和光滑的表面,为后续可能进行的二次加工或包装提供完美的物理基础。
皂体细化与表面处理的微观优化
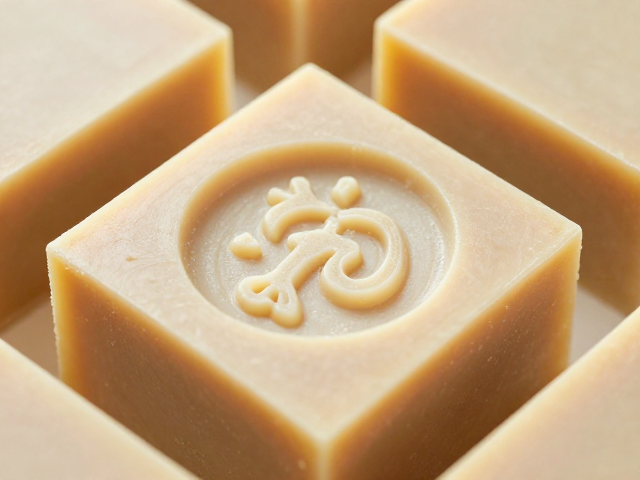
经过模压初步定型的皂体,其表面微观结构仍可能存在细微的粗糙或不平整,这一步骤旨在通过二次处理提升产品的视觉质感与触感。对于追求极致细腻外观的手工皂,常采用低速打磨或真空滚磨工艺。真空滚磨利用旋转滚筒内的软质介质对皂体表面进行温和摩擦,能够去除模压过程中留下的微小划痕和毛边,使皂体表面达到类似镜面或丝绒的效果。这一过程不会改变皂体的整体形状,仅对表层几微米范围内的结构进行优化。
表面处理还涉及对皂体内部残留应力的进一步释放。在打磨过程中,皂体表面的分子链段得以进一步松弛,减少了因环境湿度变化导致的吸湿变形风险。对于镶嵌式或多层结构的皂体,细化处理能确保不同材质交界处的平滑过渡,避免视觉上的断层感。通过控制打磨介质的硬度与转速,制作者可以定制出从哑光磨砂到高光抛光等多种表面效果,满足不同用户对感官体验的需求。这种精细的后期处理,是区分工业化量产皂与高品质手工皂的重要技术细节。
工艺参数对成品稳定性的影响机制
皂基的研磨细度与模压压力之间存在严密的物理关联,二者共同决定了成品皂在储存期间的稳定性。过粗的研磨颗粒会导致模压时接触点不足,形成微观上的疏松区,这些区域在后续使用中更容易因水分渗透而加速皂化反应或发生塌陷。相反,经过充分研磨的皂基在模压时能形成连续的致密网络,有效阻隔外界水分侵入,延长皂体的使用寿命。因此,建立标准化的研磨目数与压力对应关系,是保证批次间质量一致性的关键。
环境温湿度对模压成型的最终效果具有显著影响。高温高湿环境下,皂基吸湿后塑性增加,模压后易出现表面发黏或尺寸膨胀;低温干燥环境下,皂基脆性增加,脱模时易发生断裂。因此,制作车间需维持在20-25摄氏度的恒温环境,相对湿度控制在50%-60%之间。在此条件下,皂基的结晶速率与压力释放曲线最为稳定。通过记录不同季节、不同批次皂基在相同工艺参数下的成型数据,可以动态调整研磨时间和模压速度,从而实现对成品物理性能的可控管理。