
压皂成型前的物料状态控制
透明香皂在压皂工序中出现表面雾状、气泡或粗糙,往往源于皂基在熔融阶段的温度波动与搅拌不均。工业级透明皂基通常由聚乙二醇、丙三醇、表面活性剂及去离子水混合而成,其相变过程对温度极为敏感。若熔融温度低于65℃,皂基流动性不足,填充模具时容易形成冷料纹;若超过75℃,水分过度蒸发会导致皂体收缩率增大,进而在表面形成凹陷或橘皮效应。因此,恒温熔融系统需配备高精度温控探头,确保皂基在注入前保持均匀的乳白色半透明状态,无未溶解颗粒或分层现象。
物料搅拌过程中的剪切力直接影响皂基内部的微观结构。高速搅拌易卷入空气,形成微米级气泡,这些气泡在后续高压压制下难以完全排出,成为表面瑕疵的根源。采用低速真空搅拌或静置脱泡工艺,能有效降低皂基内的含气量。在灌模前,需对皂基进行二次过滤,去除因温度变化析出的结晶颗粒或杂质,确保进入压皂机的物料具备优异的流变性能,为后续形成致密、光滑的皂体奠定基础。
压皂模具的精度与表面处理
模具型腔的尺寸精度直接决定了香皂的几何形态与表面质量。高精度冲压模具通常采用S136或H13等不锈钢材料,经过CNC精密加工与镜面抛光处理,型腔表面粗糙度需控制在Ra0.1μm以内。这种极低的表面粗糙度能显著减少皂基与模具壁的摩擦系数,使香皂在脱模过程中顺利滑出,避免因粘模导致的表面拉丝或破损。模具的合模线设计需经过严密的公差配合测试,确保上下模闭合时无间隙,防止皂基渗入形成飞边,影响后续打磨效率及成品外观。
模具的温度管理是保证香皂表面光洁的关键环节。在连续生产过程中,模具表面温度会因皂基注入而升高,若散热不及时,会导致皂基冷却速度不均,产生内应力,引发翘曲或表面发白。现代压皂生产线常配备模温机,通过循环水或油路系统维持模具表面温度恒定在20-30℃之间。这种恒温环境有助于皂基均匀结晶,促进透明剂分子有序排列,从而提升香皂整体的透明度与表面光泽度。同时,模具表面需定期使用专用清洁剂去除残留皂渍,防止积垢影响后续产品的表面质感。
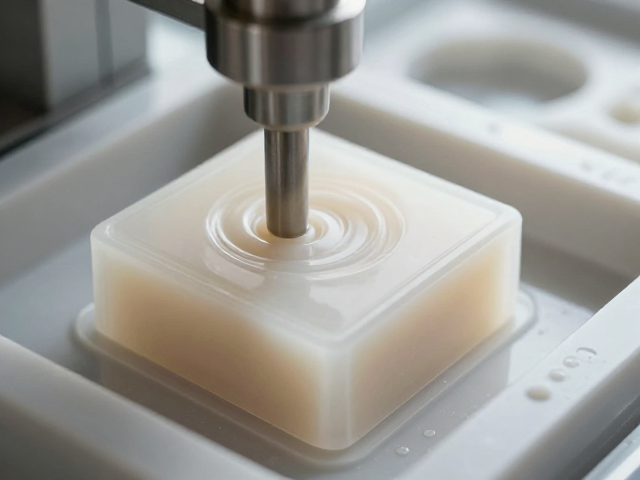
压力参数与压制时序的优化
压皂机的压力设定需根据皂基配方及模具结构进行精准计算。过低的压制压力无法使皂基充分填充模具角落,导致边角缺料;过高的压力则可能损坏模具或导致皂体内部应力过大,脱模后出现开裂。一般而言,真空压皂机的压制压力控制在10-20MPa之间,具体数值需依据皂基粘度与模具复杂度进行微调。在加压过程中,压力的施加应平稳均匀,避免冲击性加载导致皂基分布不均。对于带有复杂浮雕图案的香皂,可采用分段加压策略,先低压预成型,再高压精压,以确保图案清晰且表面无瑕疵。
压制时间的长短影响着皂基的固化程度与内部结构稳定性。时间过短,皂基未完全固化,脱模时易变形;时间过长,则降低生产效率,且可能导致水分过度流失。最佳压制时间通常控制在30-60秒,具体需结合车间环境温度与皂基配方中的凝固剂含量进行调整。在高压状态下,皂基内部的空气被强制排出,分子间结合更为紧密,有助于形成致密的晶体结构。压皂完成后,需设置适当的保压时间,待皂体初步定型后再进行脱模,避免因过早受力导致表面塌陷或变形。
脱模与后处理中的表面保护
脱模动作的平稳性是保护香皂表面完整性的一道防线。机械脱模或气动顶出系统需确保顶针受力均匀,避免局部应力集中导致香皂表面出现压痕或裂纹。对于高透明香皂,脱模剂的使用需极为谨慎,过量或不均匀喷洒脱模剂会在表面形成油斑或雾状痕迹,严重影响外观。部分生产线采用无脱模剂干式脱模,依赖模具表面的优异抛光度与皂基自身的润滑性实现顺利脱模,这种方式能最大程度保持香皂表面的纯净与光洁。
脱模后的香皂需进入冷却定型区进行自然冷却或强制风冷,以消除内部残余应力。冷却过程中,需避免强风直吹导致表面温度骤降,引发冷凝水或表面结霜。成型后的香皂表面可能存在微小的机械痕迹,需通过抛光或打磨工序进行精修。采用软质抛光布配合微量抛光膏,对香皂表面进行轻柔处理,可进一步提升其镜面效果。抛光后的香皂需经过除尘处理,去除表面附着的微粒,确保成品在包装前达到规定的光洁度标准,满足高端市场对外观品质的严苛要求。