
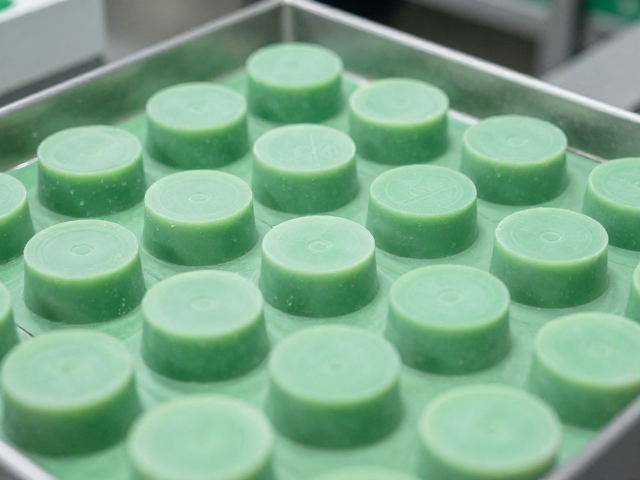
模铸工艺在香皂生产中的核心作用
模铸法是将液态皂基注入模具,经冷却固化成型后脱模的生产方式,这一过程决定了香皂的基础物理形态。在工业化生产环境中,皂基通常由脂肪酸钠、水、甘油以及功能性添加剂混合而成,通过高温熔融后保持均匀流动性。注入模具的过程需要精确控制温度与压力,以确保皂体内部无气泡、密度均匀。这种成型方式能够制造出国标允许的复杂几何形状,如带有浮雕图案或异形边缘的产品,满足了市场对外观多样性的需求。
冷却与固化是模铸流程中至关重要的物理变化阶段。液态皂基在模具中通过热交换逐渐失去流动性,分子结构重新排列形成稳定的晶体网络。这一阶段的温度曲线直接影响最终产品的硬度与溶解速度。若冷却过快,皂体内部可能产生应力裂纹或表面粗糙;若冷却不足,脱模时易发生变形。现代生产线通常采用分段式冷却隧道,配合循环风系统,使皂体在受控环境中缓慢定型,从而保证每一块香皂的尺寸精度和结构完整性,为后续工序提供标准化的半成品。
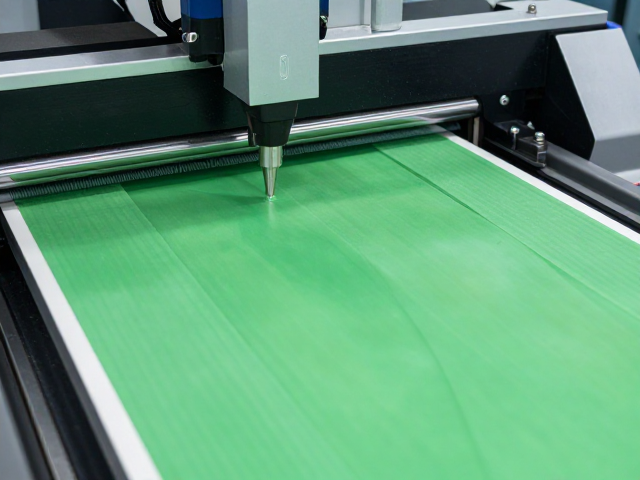
自动化切割技术的精度控制与效率优化
切割工序是将连续流出的皂条或大块皂体转化为标准规格单品的关键环节。现代模铸生产线常配备高精度切块机,利用多刃旋转刀片对皂体进行纵向与横向分割。切割精度直接影响成品率的稳定性,刀片材质多采用高强度合金或陶瓷,以应对皂体中可能存在的硬度不均问题。切割过程中产生的粉尘与碎屑会通过负压吸尘系统即时清理,防止附着在皂体表面影响后续印刷质量或导致包装瑕疵。
切割后的皂体需经过严格的尺寸检测,确保长宽高符合公差范围。部分高端生产线引入了激光测距与视觉识别系统,实时监测每一块皂体的边缘完整性。一旦发现因切割力度不均导致的缺角或毛边,系统会自动触发剔除机制。这种自动化检测不仅提升了生产效率,还减少了人工复检的成本。切割参数的设定需根据皂基配方中的甘油含量、水分比例进行动态调整,不同配方的皂体在切割时的粘附力和断裂特性存在显著差异,需通过实验数据确定最佳刀距与进给速度。
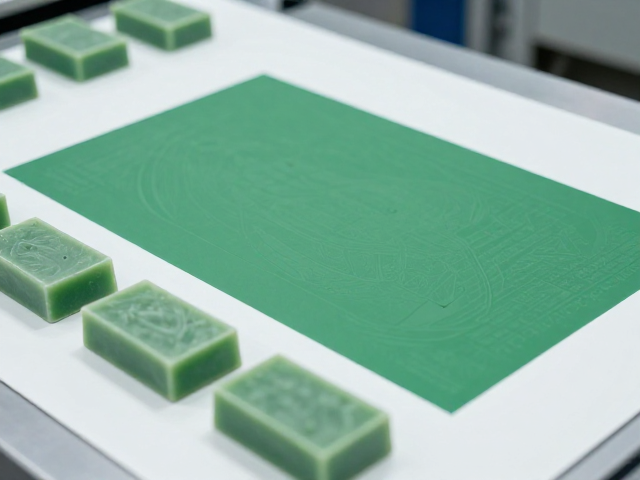
印刷技术的选择与表面装饰工艺
香皂表面的印刷主要采用丝网印刷或移印技术,用于在皂体表面呈现品牌标识、图案或功能性说明。丝网印刷适用于平面或轻微曲面,通过刮板挤压油墨透过网孔附着于皂体表面。油墨配方需具备特殊的抗迁移特性,防止油墨成分渗入皂体内部影响使用安全性。移印则通过硅胶头转移图像,能更好地适应凹凸不平的表面,适合在浮雕区域进行精细印刷。印刷位置通常设置在皂体正面中心或侧面,需避开切割边缘,以免因边缘不平整导致印刷模糊或漏印。
印刷后的干燥与固化过程需严格控制环境湿度与温度,确保油墨快速定型且不留痕迹。部分高端产品采用烫金或烫银工艺,通过热压转移金属箔片,形成高光泽的装饰效果。这一过程对皂体表面的平整度要求极高,任何微小的凹陷都可能影响金属箔的附着完整性。印刷质量会定期通过目视检查与显微镜检测进行评估,重点观察色彩饱和度、边缘清晰度以及附着力。不合格品会被立即隔离,避免流入包装环节,确保最终出厂产品的视觉一致性。
绿色制造在模铸与印刷环节的实践路径
绿色制造理念在香皂生产中的体现主要集中在原材料选择与废弃物管理。皂基生产中趋向使用植物源性脂肪酸,减少对动物油脂的依赖,降低碳足迹。在模铸环节,余热回收系统被广泛应用,将冷却过程中产生的热能转化为车间供暖或热水供应,减少能源消耗。印刷油墨逐步向水性或植物基油墨转型,降低挥发性有机化合物(VOCs)排放,改善生产车间空气质量,符合环保法规对印刷作业的环境要求。
废弃物处理是绿色制造的另一重要维度。切割产生的皂屑并非直接废弃,而是通过粉碎后重新融入皂基原料中,实现闭环利用。这种回用工艺经过严格的质量控制,确保回用比例不超过安全阈值,不影响最终产品的理化指标。包装材料采用可降解或高回收率材料,减少塑料使用。生产线设计考虑水资源循环利用,清洗模具与设备产生的废水经过沉淀、过滤及生化处理,达到排放标准或回用标准,降低整体水资源消耗。