
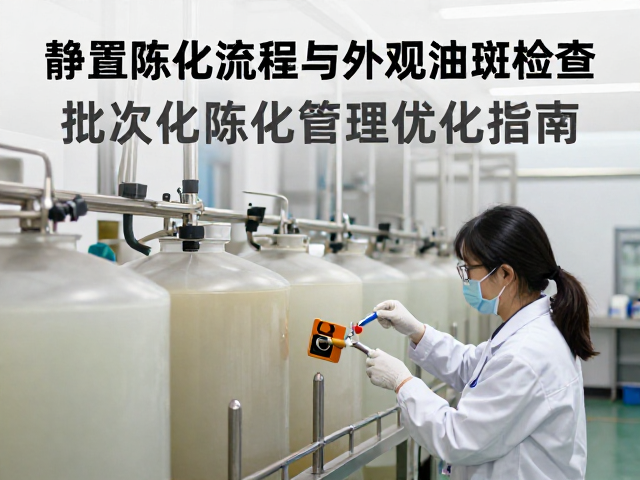
静置陈化流程的核心逻辑与环境控制
静置陈化是物质稳定化处理的关键阶段,其核心在于通过时间的沉淀让内部应力释放及分子结构重组。在这一过程中,环境温湿度的稳定性直接决定了最终产品的均一性。通常建议将陈化室温度控制在20-25℃之间,相对湿度保持在50%-60%,以避免因外界剧烈波动导致表面结露或内部干燥开裂。这种受控环境能确保批次间的一致性,减少因环境应激反应引发的次品率。
流程执行需严格遵循“先静置后观察”的原则,避免在初期阶段进行频繁扰动。静置时间并非固定不变,而是依据物料特性设定基准周期,例如某些高分子材料或特定化工原料可能需要72小时至168小时的初始静置期。在此期间,容器需保持水平放置,防止因重力作用导致成分分层或沉降不均。操作人员需记录每次静置的起止时间及环境读数,为后续的数据追溯提供基础依据。
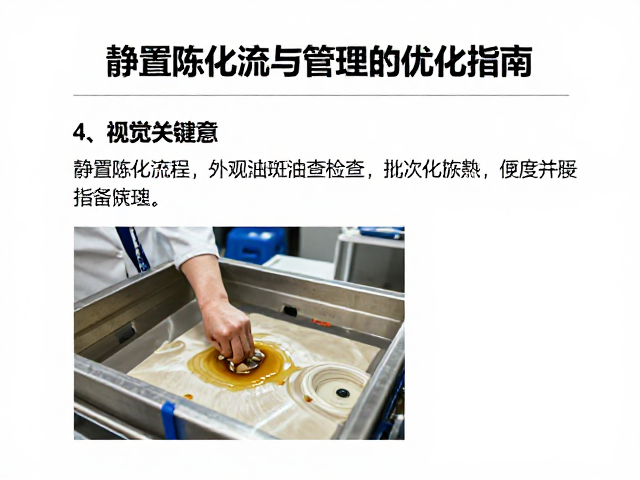
外观油斑检查的标准与识别技巧
外观油斑是陈化过程中常见且需重点关注的缺陷表现,通常源于内部添加剂析出或表面氧化反应。识别时需在标准光源箱下,使用45度角侧光观察表面,油斑多呈现为半透明或深色斑块,边缘模糊,与周围基体形成明显的光泽差异。检查时应覆盖产品所有可视面,特别注意接缝、边缘等应力集中区域,这些位置更容易因分子迁移而出现局部富集。
建立标准化的缺陷判定图谱是提升检查准确性的有效手段。将典型油斑案例按严重程度分级,分为轻微、中度、严重三个等级,并设定明确的拒收阈值。例如,轻微油斑面积不超过1平方厘米且数量少于3处可视为可接受范围,而大面积连片或伴随变色则判定为不合格。通过对比实物与图谱,检验人员能更快速、客观地完成判定,减少人为主观判断带来的误差。
批次化陈化管理的优化策略
批次化陈化管理旨在通过科学分组提升生产效率与质量控制能力。实施时需根据物料批次号、生产日期、陈化时长等维度建立严密的数据库索引。不同批次间设置合理的间隔时间,避免交叉污染或信息混淆。同时,采用电子标签或二维码技术对每个静置单元进行唯一标识,实现从入库、静置、检查到出库的全链路数字化追踪,确保每一批次的状态可查、可溯。
优化批次管理还需关注空间利用率与流转效率。通过引入先进的仓储管理系统(WMS),动态规划陈化区的空间分配,确保高优先级或特殊工艺要求的批次能够优先获得最佳陈化位置。定期分析批次间的数据差异,识别影响陈化效果的关键变量,如容器材质、堆叠方式等,据此调整操作规范。这种数据驱动的优化方式有助于持续降低不良率,提升整体生产效能。