
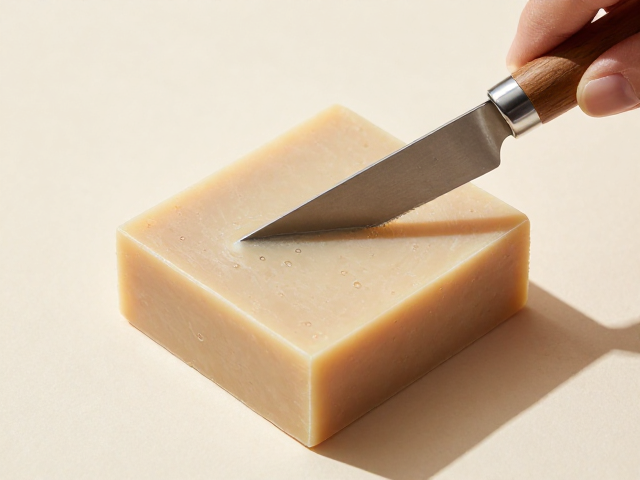
基底温度控制与搅拌手感的微妙平衡
手工皂制作中,皂液达到trace(浓稠状)的时机直接决定了脱泡的效果。许多制皂者容易陷入过度搅拌的误区,认为搅拌越久越均匀,实则不然。当皂液刚刚呈现像酸奶般顺滑,且在表面能留下轻微痕迹时,即为最佳入模节点。若皂液过稀,内部气泡难以自然上浮排出,极易在成品中形成空洞;若过稠,强行入模会将空气强行压入皂体内部,导致后续切割时断面粗糙。实际操作中,建议将室温控制在20-25摄氏度之间,过高的温度加速皂化反应,过低的温度则使油脂凝固,影响混合均匀度。
搅拌工具的选择与手法同样关键。电动打蛋器虽然效率高,但极易卷入大量空气,更适合需要快速达到浓稠状态的配方。若追求极致平整的切面,手动打蛋器或硅胶刮刀更为适宜。采用画圈结合切拌的手法,能更有效地观察皂液状态。在搅拌过程中,可每隔几分钟将搅拌盆轻轻震动机身或桌面,利用震动帮助微小气泡聚集并浮出表面。这种物理脱泡的方式比依赖静置更为有效,能显著减少皂体内部的蜂窝状结构,为后续成型打下坚实基础。
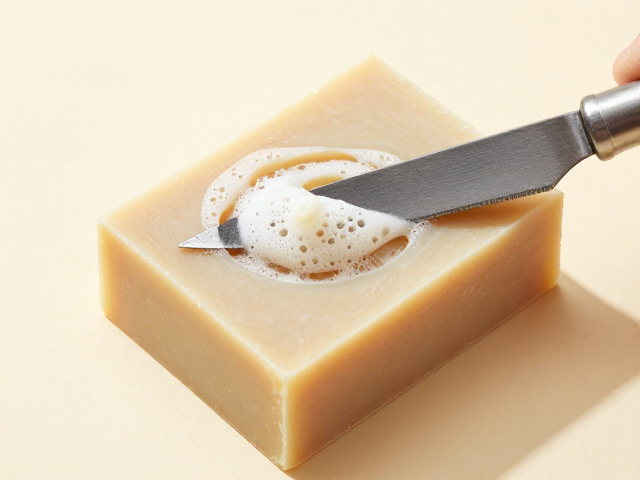
入模震平与静置环境的标准化操作
皂液倒入模具后,表面往往因倾倒动作产生波纹或残留气泡。正确的做法是手持模具,在桌面或台面上进行有节奏的轻震。力度需适中,既要利用惯性让气泡突破液面,又要避免皂液飞溅。震平过程中,可用刮刀轻轻抹去表面因震动聚集的气泡堆,使皂体表面形成天然的镜面效果。对于使用硅胶模具的情况,由于材质柔软,震动时需配合手掌按压模具底部,确保每一寸皂液都紧密贴合模具内壁,避免边缘出现空隙或变形。
静置脱模环节常被忽视,却是决定成品平整度的一道防线。皂体在完全凝固前会经历体积收缩,若环境温度波动过大,会导致收缩不均,引发开裂或变形。建议将模具放置在避风、温度恒定的阴凉处,避免阳光直射导致局部过热。一般冷制皂需经过24至48小时的初凝期,期间不可移动或倾斜模具。若使用硬质模具,可观察皂体边缘与模具接缝处,当边缘出现细微离模迹象,且整体触感坚硬不粘手时,方可进行脱模。脱模时应双手托底,缓慢平移推出,避免用力拉扯导致皂体侧边受损。
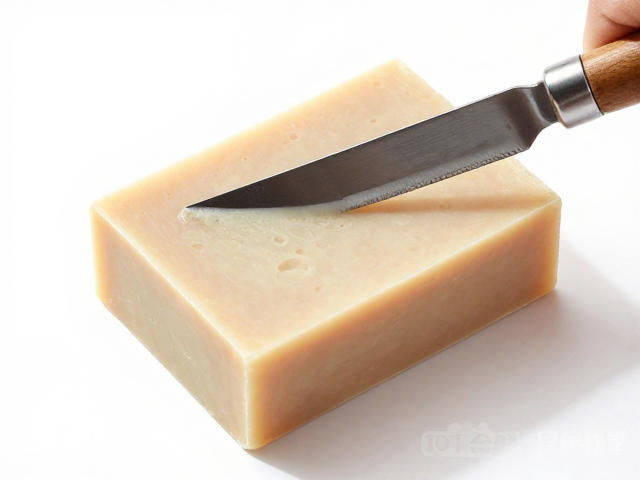
切皂刀的选择与运刀轨迹的物理逻辑
切皂刀的性能直接影响皂体的断面质量。传统的金属切片刀需具备足够的厚度和硬度,以应对皂体在切割过程中的阻力。刀刃宽度通常建议在5-10厘米之间,过窄容易因受力不均导致皂块歪斜,过宽则难以操作。在使用前,务必确保刀面清洁干燥,若有残留皂屑,应在热水中清洗并擦干,防止皂垢影响切割面的光滑度。对于高含水量或较软的皂体,可使用细齿刀或锯刀,通过前后拉动的方式减少对皂体的挤压变形。
运刀技巧的核心在于“稳”与“匀”。切割时,双手应分别握住刀柄两端,保持手臂稳定,利用手腕的力量带动刀身垂直向下。切忌使用蛮力按压,而应让刀刃依靠自重和轻微的推力切入皂体。遇到皂体内部有未完全融合的油脂颗粒或添加物时,需放慢速度,微调角度,避免刀刃卡住导致皂块崩裂。切割过程中,若发现刀刃变钝或粘连,应及时更换或清洁刀具。每切一刀后,可用湿布擦拭刀面,保持切割面的整洁,防止皂屑堆积影响下一刀的轨迹,从而确保每一块皂体大小一致、边缘整齐。
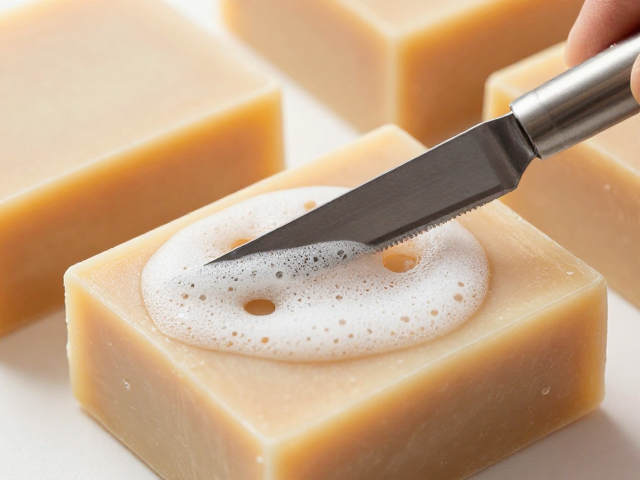
切割后的修整与成品保存的细节处理
切割完成后,皂体边缘往往因刀具挤压产生细微的毛刺或不平整。使用细砂纸或专用的修边工具,轻轻打磨皂体侧面,可显著提升成品的精致感。打磨时力度要轻,仅去除表面因切割产生的松散颗粒即可,过度打磨会破坏皂体的整体结构。对于表面仍有微小气泡孔洞的皂体,可用手指蘸取少量清水轻轻按压,利用水的张力填补微小孔隙,随后自然风干,可使表面恢复光滑。
成品皂的保存环境直接影响其使用寿命和外观稳定性。切割后的皂体应放置在通风良好、干燥的环境中进行二至四周的熟成期。此阶段水分进一步蒸发,皂体硬度增加,清洁力更为温和。存放时,建议使用带孔的皂架,避免皂体长时间浸泡在自身析出的水分中导致软化溶解。不同配方的皂体干燥时间略有差异,含油量较高的皂体需更长时间熟成。在干燥过程中,需避免皂体堆叠,防止底部受压变形或表面受潮发霉。定期检查存放环境湿度,确保皂体处于适宜的干燥状态,以维持其平整度与耐用性。