
固态压型工序的污染特征与清洗难点分析
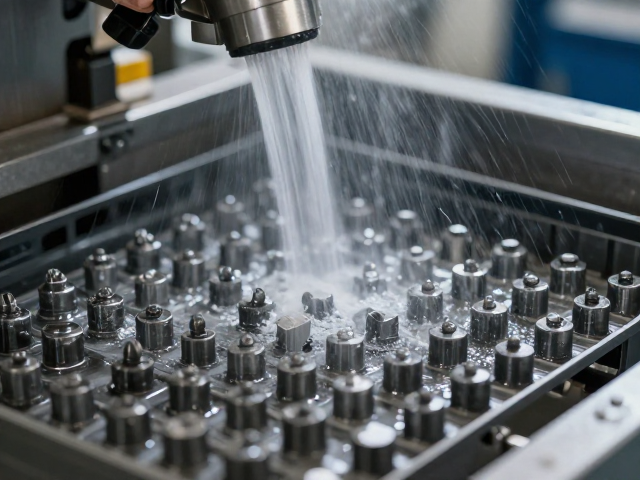
在香精与色素的生产版图中,固态压型工序处于核心环节,其设备表面极易残留高浓度的有机化合物及细微粉尘。压片机、模具及输送链条在反复挤压过程中,会附着上具有强粘性、高着色力且部分具备一定溶解度的物料残渣。这些污染物通常由天然植物提取物、合成色素粉末以及淀粉、糖醇等辅料混合而成,一旦干燥固化,便形成致密的污垢层,不仅影响后续批次产品的色泽纯度,更可能因残留物变质引发微生物滋生风险。
传统的人工刷洗或简易喷淋方式难以应对此类顽固污渍。人工操作存在清洁死角,且效率低下,难以保证批次间的一致性;而普通水冲洗无法有效剥离油性基质和高分子聚合物。此外,香精原料多含挥发性芳香物质,若清洗过程中温度控制不当或溶剂选择不佳,极易造成有效成分挥发损失,导致原料浪费并带来车间异味困扰。因此,针对压型工序特有的“粘性+着色+易挥发”污染特征,需要构建一套物理剥离与化学软化协同的高效清洗体系。
自动化高压喷淋与超声辅助清洗系统的应用
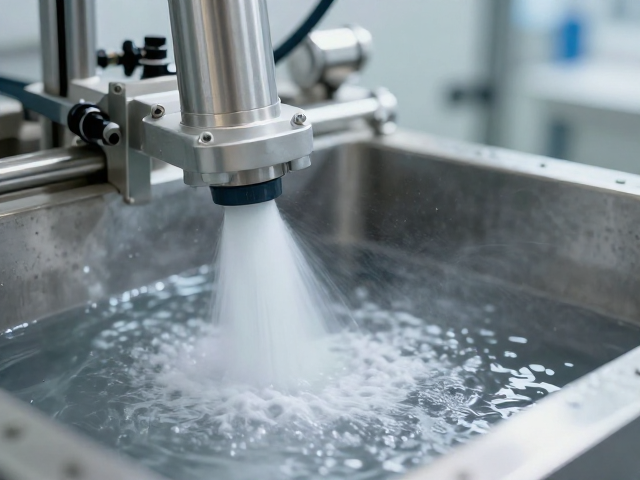
引入自动化高压喷淋清洗线是提升固态压型工序清洁效率的关键路径。该系统通过多角度高压喷嘴,利用20-60 bar的工作压力,对模具及压片部件进行全方位冲击。高压水流能迅速穿透污垢层,配合文丘里效应产生的负压抽吸作用,将松动的颗粒物和废液快速排出。相较于低压清洗,高压系统能将清洗时间缩短30%以上,同时显著降低水耗,符合绿色制造的水资源管理标准。
对于模具复杂结构及精密配合部位,单纯的高压喷淋可能存在盲区,此时需引入工业级超声清洗技术作为补充。超声波在清洗液中产生的空化效应,能产生数以亿计的微小气泡,这些气泡在破裂瞬间释放出的高能冲击波可深入微米级缝隙,剥离顽固残留。对于含有油性基底的香精压片模具,超声清洗能有效分散油污,防止其重新沉积。这种物理清洗方式不依赖强腐蚀性溶剂,对模具表面的抛光层及精密加工面无损伤,延长了设备使用寿命,确保了压型尺寸的稳定性。
环保型清洗溶剂的选择与工艺参数优化
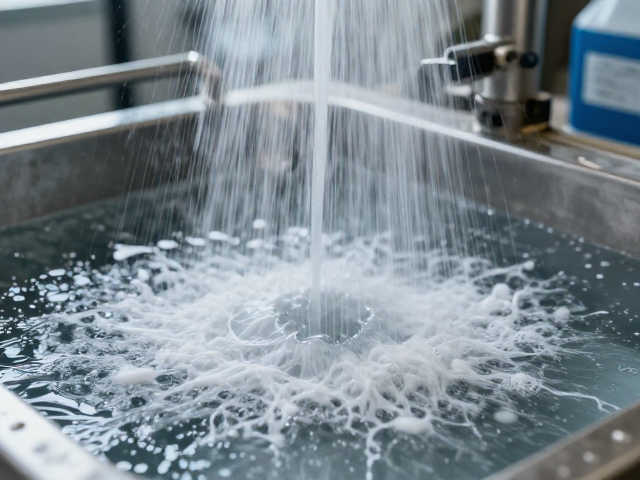
在清洗介质的选择上,需严格遵循环保与安全规范,优先采用生物降解性高、低毒或无毒的水基清洗剂。针对香精色素中常见的脂溶性色素和植物油脂,清洗剂中复配的表面活性剂需具备优异的乳化分散能力。例如,选用非离子表面活性剂与阴离子表面活性剂复配,能在常温或中温(40-50℃)条件下快速降低污垢与金属表面的附着力。清洗剂的pH值应控制在中性或微碱性范围,以避免对不锈钢模具造成晶间腐蚀或应力腐蚀开裂。
工艺参数的精细化控制决定了清洗效果的上限。清洗温度需根据污垢的热敏感性进行设定,过高的温度可能导致某些热敏性香精成分分解或色素变性,因此建议采用梯度升温清洗:初始阶段低温软化,中期升温强化乳化,后期低温漂洗防止水渍残留。清洗时间通常控制在3-5分钟,通过在线浊度传感器实时监测清洗液的洁净度,当浊度超过设定阈值时自动启动置换程序,确保清洗效率的同时避免溶剂过度消耗。这种数据驱动的清洗模式,使得清洗过程可追溯、可量化,为GMP合规性检查提供了坚实的数据支撑。
清洗后的干燥与防再污染控制措施
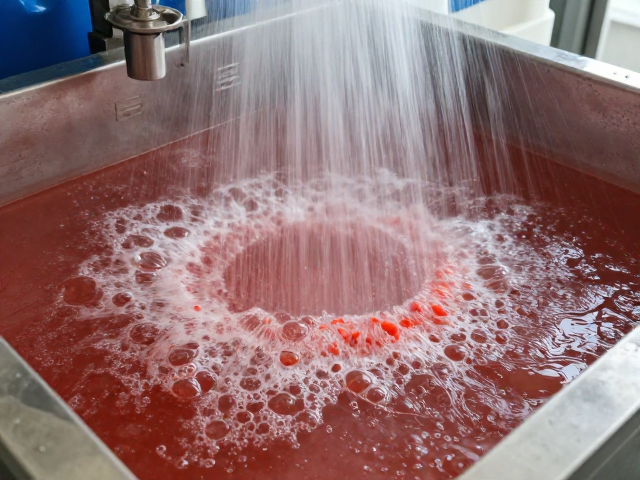
清洗结束后的干燥环节是防止二次污染的关键步骤。残留的水分不仅会成为微生物的培养基,还可能与残留的香精成分发生缓慢的水解反应,影响产品质量。采用低温热风循环干燥结合高压气刀吹扫的方式,能迅速去除模具表面水分。热风温度控制在50-60℃,既能加速水分蒸发,又不会引起香精成分的热降解。气刀系统利用经过高效过滤的压缩空气,以高速气流剥离缝隙中的液滴,实现无死角干燥。
防再污染控制需贯穿整个后处理流程。干燥后的模具应立即进入洁净度自检程序,通常通过目视检查结合荧光示踪剂检测法,确认无可见污渍及微量残留。随后,模具应存放在指定的洁净暂存区,并覆盖防尘罩,避免空气中的微粒沉降。在重新投入生产前,执行严格的清场程序,确保上一批次的所有物料、溶剂及清洁剂残留已完全清除。通过建立标准化的清洁验证流程,定期监测关键表面的微生物限度及化学残留指标,从而保障固态压型工序的持续合规运行与产品质量安全。