
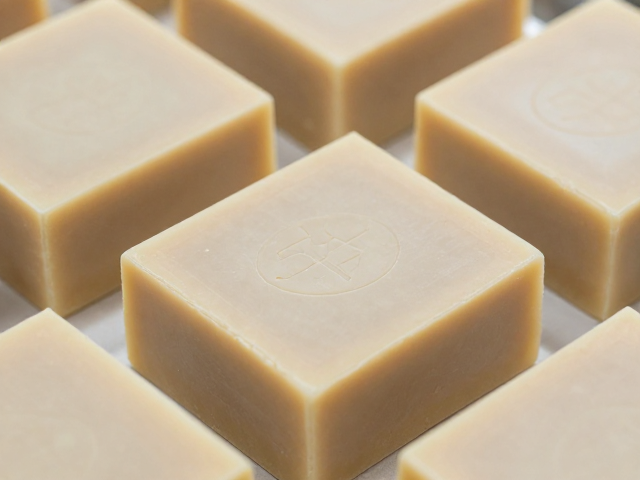
皂体工序精细化管控策略
在皂基类产品的制造流程中,皂体处理是决定最终成品外观一致性的核心环节。传统工艺中,由于冷却速率不均或搅拌强度波动,容易导致皂体内部产生微小的密度差异,这种微观结构的不均匀在后续成型中极易转化为肉眼可见的色差。通过引入高精度温控冷却隧道,将皂体从灌装到定型全过程的温度波动控制在±1℃范围内,能有效减少因热应力造成的晶体结构紊乱。同时,采用多级真空脱泡技术,在皂液注入模具前去除夹杂的气泡,确保皂体内部结构致密且均匀,为后续消除色差提供物理基础。
工序细化的另一关键在于搅拌参数的标准化。不同批次原料的粘度差异会直接影响混合效果,因此需建立基于原料实时粘度反馈的动态搅拌模型。通过调整搅拌桨的转速与剪切力,使油脂、碱液及添加剂达到分子级别的充分融合,避免局部成分堆积导致的色泽深浅不一。这种对工艺参数的微观调控,不仅提升了皂体的均一性,也为后续模具压制提供了稳定的物料状态,从根本上降低了因物料不均导致的次品率。
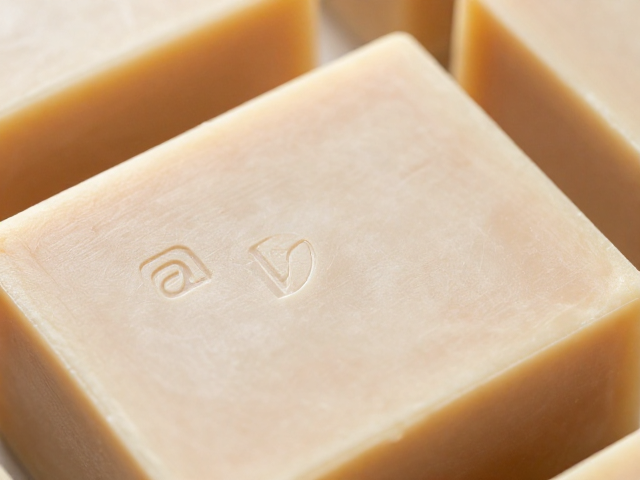
模压标识清晰度与品质提升路径
皂体表面的品牌标识压印效果,直接反映了产品细节处理的精细程度。若皂体硬度或韧性不足,模压过程中容易出现标识边缘模糊、塌陷或断裂现象,严重影响品牌形象。通过优化皂体冷却后的回火处理,调整皂体的莫氏硬度至特定区间,使其既具备足够的支撑力以承载复杂图案,又拥有适度的延展性以贴合模具细节。这种材料特性的精准把控,使得压制出的品牌Logo线条锐利、立体感强,显著提升了产品的视觉质感。
此外,模具表面的光洁度与脱模剂的使用规范也是关键变量。定期使用超声波清洗模具,去除残留的皂垢与氧化层,保持模具表面的微观平整度,能确保每一次压印的清晰度一致。配合微量、均匀的食品级脱模剂喷涂,防止标识部位因粘连产生毛边或损伤。经过多轮工艺验证,标准化模压流程可使标识压印的一次成型合格率提升至98%以上,大幅减少了因标识瑕疵导致的返工与报废,实现了品质与效率的双重提升。