
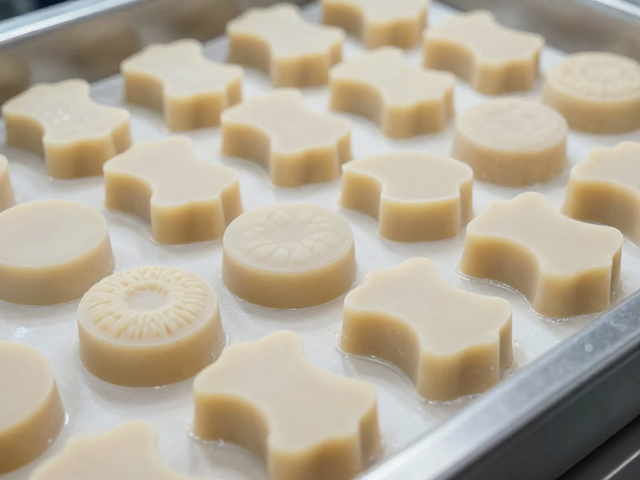
模铸工艺的核心机制与成型控制
模铸法(Molded Soap)是工业化生产香皂的主流工艺,其核心逻辑在于将高温熔融的皂基浆料注入特定形状的模具中,通过自然冷却或强制降温实现固化成型。这一过程对浆料的粘度、温度及流动性有着极高的要求,通常需要将皂基加热至75-80°C,以确保各组分充分融合并排除气泡。在注入环节,真空脱气步骤至关重要,它能有效减少皂体内部的微孔,提升成品的致密度与表面光洁度,避免后续切割或包装过程中出现断裂或瑕疵。
成型后的皂体需经历严格的脱模时间管理。脱模过早会导致皂体因强度不足而变形,脱模过晚则可能因收缩应力过大导致边缘开裂。不同配方的皂基(如透明皂基、乳霜皂基)其结晶速率和收缩率存在显著差异,因此生产线需依据具体配方设定精确的冷却曲线。现代生产线常配备自动脱模机与传送带系统,通过调整模具材质(如食品级硅胶或不锈钢)和冷却室温度,实现从浆料到初具形态皂体的连续化生产,为后续的异形造型提供稳定的物理基础。
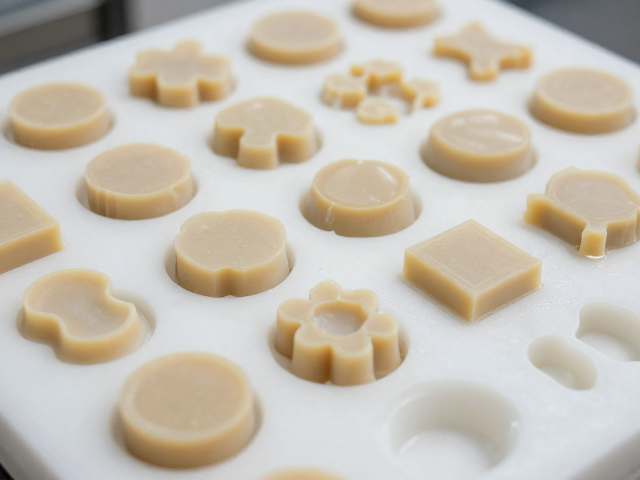
异形造型的模具设计与标准化适配
异形造型皂的生产难点在于模具的精密设计与量产的一致性控制。不同于传统方形或圆形皂,异形皂(如动物造型、几何切面或浮雕图案)要求模具具备极高的细节还原能力。模具材料多选用耐高温、耐腐蚀且易脱模的医用级硅胶或精密注塑铝合金。在设计阶段,需考虑皂体收缩率对尺寸精度的影响,通常需要在CAD模型基础上预留0.5%-1.5%的收缩补偿空间,以确保成品尺寸符合公差标准。此外,模具的分型面设计需经过严密的流道计算,确保浆料能均匀填充复杂角落,避免出现缺料或接痕。
标准化生产要求每一批次的异形皂在尺寸、重量及外观细节上保持高度一致。这依赖于模具的标准化维护与定期校准。生产线需建立严密的模具清洗与保养规范,防止残留皂基影响后续批次的成型质量。同时,注浆量的自动化控制也是关键,通过高精度计量泵或重力浇注系统,精确控制每模注入的浆料体积,确保单块皂体的重量误差控制在±2克以内。对于具有复杂浮雕的异形皂,还需验证模具的排气孔布局,防止因气体滞留导致表面气泡或花纹模糊,从而保障产品外观的标准化交付。
关键质量检测指标与无损检测应用
异形造型皂的质量检测涵盖外观、尺寸、理化指标等多维度。外观检测主要关注表面是否有气泡、裂纹、变形或印花模糊等缺陷。对于批量生产,视觉检测系统(AOI)常被引入生产线,通过高分辨率摄像头捕捉皂体表面图像,利用算法识别微小的瑕疵。尺寸检测则使用高精度激光测径仪或红外传感器,实时监测皂体的长、宽、高及厚度,确保其符合模具设定的公差范围。对于异形结构,还需检测浮雕深度及边缘锐度,以验证模具的成型精度。
理化指标检测是确保产品安全性与稳定性的核心环节。水分含量检测通常采用烘干法,水分过高易导致皂体软化、变形甚至发霉,一般控制在12%-15%之间(具体视配方而定)。酸价和游离碱含量是衡量皂化反应完全程度的关键参数,需通过滴定法定期抽样检测,确保游离碱含量符合食品安全标准,避免刺激性。此外,耐热性与耐寒性测试用于评估皂体在不同环境温度下的稳定性,防止高温下变形或低温下开裂。所有检测数据需记录归档,形成可追溯的质量档案,确保每一批次产品均符合既定标准。
生产流程中的关键控制点与异常处理
在模铸皂体生产过程中,浆料制备阶段的温度控制直接影响最终产品的质地。温度过高可能导致皂基氧化变色或香气挥发,温度过低则粘度增加,影响注入流动性。因此,需配备恒温搅拌罐,实时监控浆料温度,并在注入前进行二次过滤,去除杂质及未完全融合的颗粒。对于含精油或活性成分的皂基,还需特别注意添加顺序与搅拌速度,防止活性物质在高温下失活或分层,确保产品功效与风味的稳定性。
成型过程中的环境温湿度也是关键控制变量。高温高湿环境易导致皂体表面结露或吸湿变形,影响后续包装。因此,成型车间需配备空调与除湿系统,维持环境温度在20-25°C,相对湿度低于60%。若出现批量性表面气泡或尺寸偏差,需立即停机排查。常见原因可能源于模具未预热、浆料温度不均、注入速度过快或冷却速率不当。通过建立异常处理预案,如调整注入参数、清洁模具或优化冷却曲线,可快速恢复生产稳定性,减少废品率,保障异形造型皂的标准化产出。