
皂基配方设计与收缩率关联机制
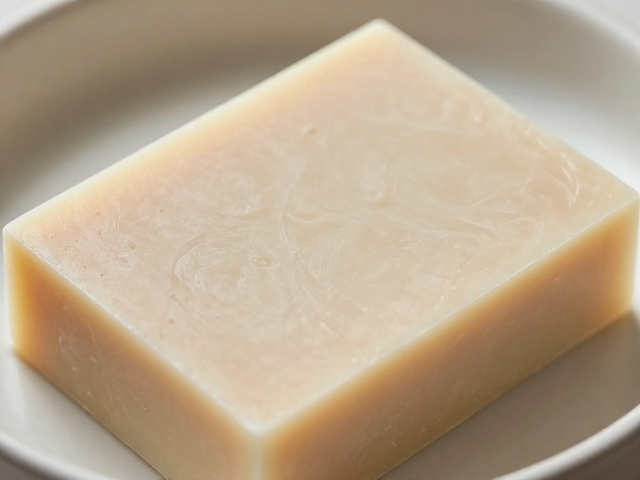
手工皂在冷却固化过程中出现的收缩现象,主要源于水分蒸发与脂肪酸结晶过程中的体积变化。甘油与未反应脂肪酸作为保湿成分保留在皂体内部,其含量直接影响皂体的柔韧度与收缩幅度。高甘油配方或添加过量保湿剂(如蜂蜜、植物油)会增加皂体内部的极性相互作用,导致冷却时分子排列更为紧密,从而加剧收缩。因此,在计算配方时,需精确计算皂化值,并预留适当的超脂空间,通常超脂比例控制在3%-5%区间,过高的超脂率不仅无法改善收缩,反而可能导致皂体过软、易酸败。
基础油脂的选择对收缩率具有决定性作用。饱和脂肪酸含量高的油脂(如椰子油、棕榈油)形成的皂基硬度较高,冷却收缩相对明显;而不饱和脂肪酸含量高的油脂(如橄榄油、甜杏仁油)生成的皂体较软,收缩率相对较低。若追求低收缩率,可适当提高橄榄油或荷荷巴油的比例,但需平衡清洁力与硬度。实际生产中,完全使用单一高饱和油脂(如纯椰子油)制成的皂块,其收缩裂缝风险远高于混合油脂配方,建议通过油脂复配来平衡物理特性,例如将椰子油比例控制在15%-25%,以维持足够的起泡性与硬度,同时利用其他油脂降低收缩应力。
皂液状态监控与入模温度控制
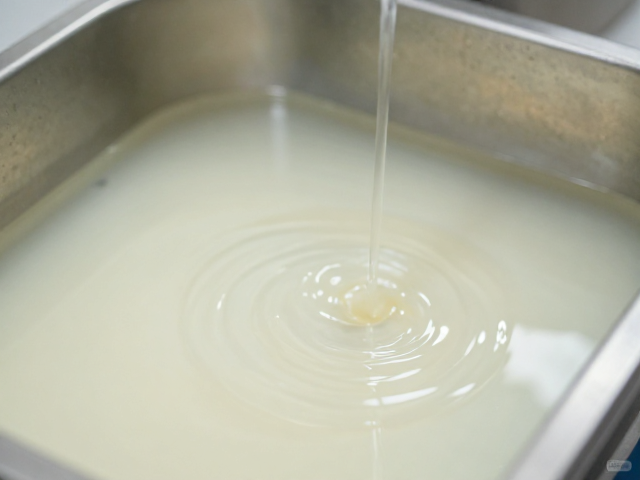
皂化反应初期的皂液状态直接决定最终成品的致密度。当皂液达到“Trace”阶段(即搅拌后留下的痕迹能在表面停留片刻不立即消失),此时皂体粘度增加,内部气泡难以排出。若在此阶段过度搅拌或温度过高,会卷入大量空气,导致皂体内部形成微小空洞,冷却时这些空洞塌陷引发表面凹陷或整体收缩。理想的操作温度应维持在30-40摄氏度之间,高温加速反应但易导致皂体过快凝固,增加操作难度并引发收缩;低温则反应缓慢,易导致皂化不完全。
入模时的皂液温度与模具温度需保持协调。若模具温度过低,接触模具壁面的皂液迅速冷却凝固,形成硬壳,而内部皂液继续收缩时,硬壳无法跟随变形,从而产生表面皱纹或开裂。建议将模具预热至25-30摄氏度,或使用保温箱包裹模具,使皂体在整个冷却过程中保持均匀的降温速率。对于大型皂块,可采用分层入模或延长保温时间(如24-48小时)的策略,确保内部水分缓慢蒸发,减少因内外温差过大导致的结构性收缩。
冷却环境与脱模时机管理
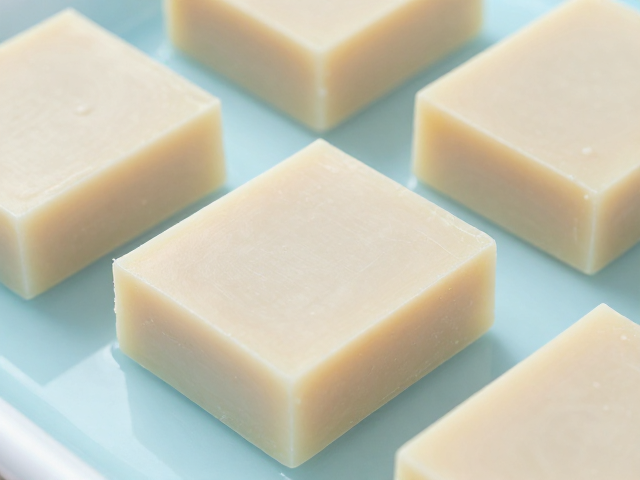
冷却环境的湿度与风速是影响皂体表面张力与水分流失的关键因素。干燥、通风良好的环境会加速皂体表面水分蒸发,导致表面硬化过快,而内部仍在收缩,这种应力差异极易导致皂面开裂或整体缩小。相反,高湿度环境虽减缓水分流失,但可能延长固化时间,增加粘连风险。理想的冷却环境应保持相对湿度在50%-60%,避免阳光直射或强风直吹。使用纸箱或泡沫箱包裹皂体进行缓慢冷却,能有效缓冲环境变化,使皂体内部结构均匀稳定,显著降低收缩率。
脱模时机需根据皂体硬度与环境温度综合判断,过早脱模会导致皂体边缘受损、变形,加剧收缩不均。一般建议在皂体按压无明显凹陷、边缘清晰且能独立支撑时进行脱模,通常在入模后24-72小时。对于高水分配方或高超脂配方,脱模时间需适当延长。脱模后,皂体应放置在通风、干燥、避光的处进行熟成,熟成期间皂体会继续失去多余水分,体积进一步微小调整。若发现轻微收缩,可在熟成后期进行修整切割,去除因收缩产生的不规则边缘,提升成品规整度。
成品修整与长期稳定性优化
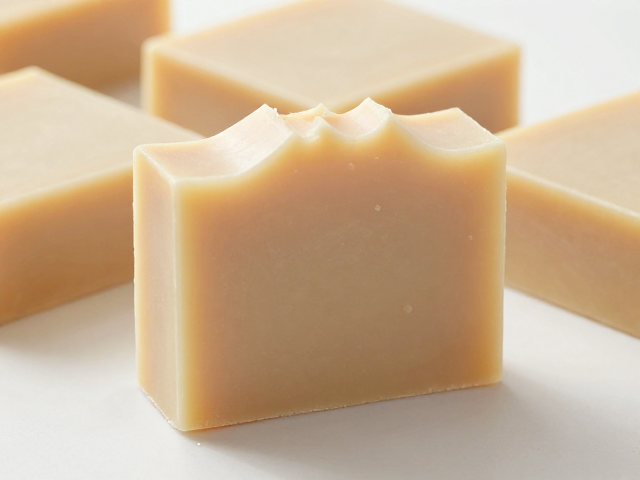
手工皂在熟成过程中(通常4-6周),内部水分持续蒸发,pH值趋于稳定,皂体硬度增加,收缩过程基本完成。此阶段可通过精确切割修正因收缩导致的尺寸偏差。使用锋利的切皂刀,保持匀速直线切割,避免锯齿状边缘影响成品美观。若皂体表面存在轻微收缩凹陷,可使用热风机或热风枪对表面进行短暂、均匀的加热处理,使表面微量融化后重新凝固,形成平滑表面,但需严格控制温度,避免过热导致皂体变形或油脂析出。
长期存放过程中,皂体体积变化趋于稳定,但仍需注意环境湿度对成品的影响。在干燥环境中,皂体可能因过度失水而变脆,建议存放在密封容器中,或添加少量甘油(1%-2%)作为保湿剂,平衡内部水分,防止因环境干燥导致的二次收缩或开裂。定期检查成品状态,若发现表面白霜(皂霜),通常为碱性物质迁移所致,不影响安全性,但可通过调整冷却风速或使用酒精喷雾表面处理后改善外观。通过精细的配方计算、过程温控与环境管理,可有效控制手工皂收缩率,获得尺寸稳定、表面光滑的优质成品。